Whatsapp
Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.
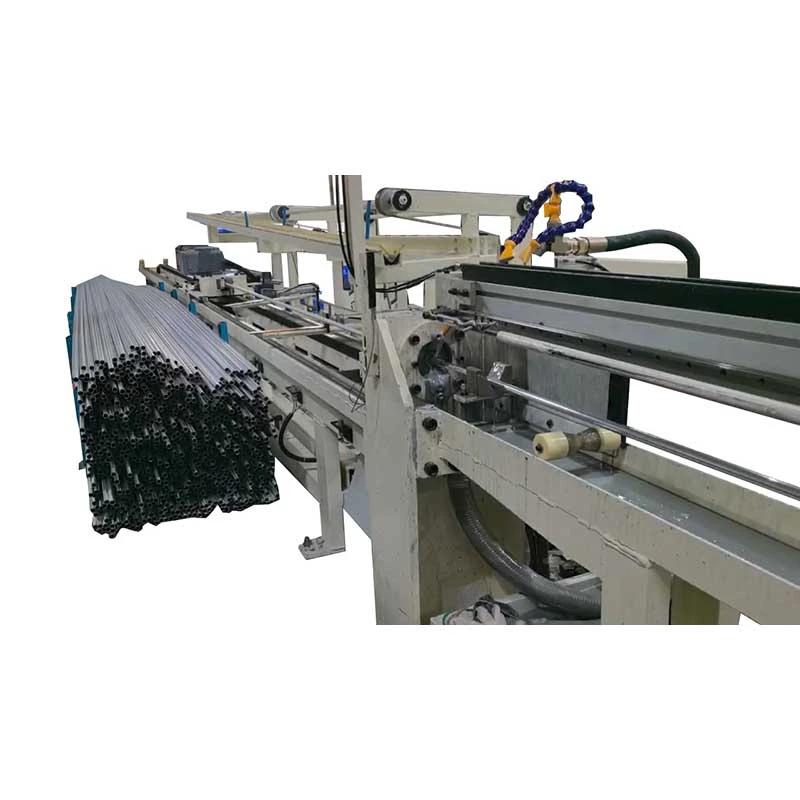
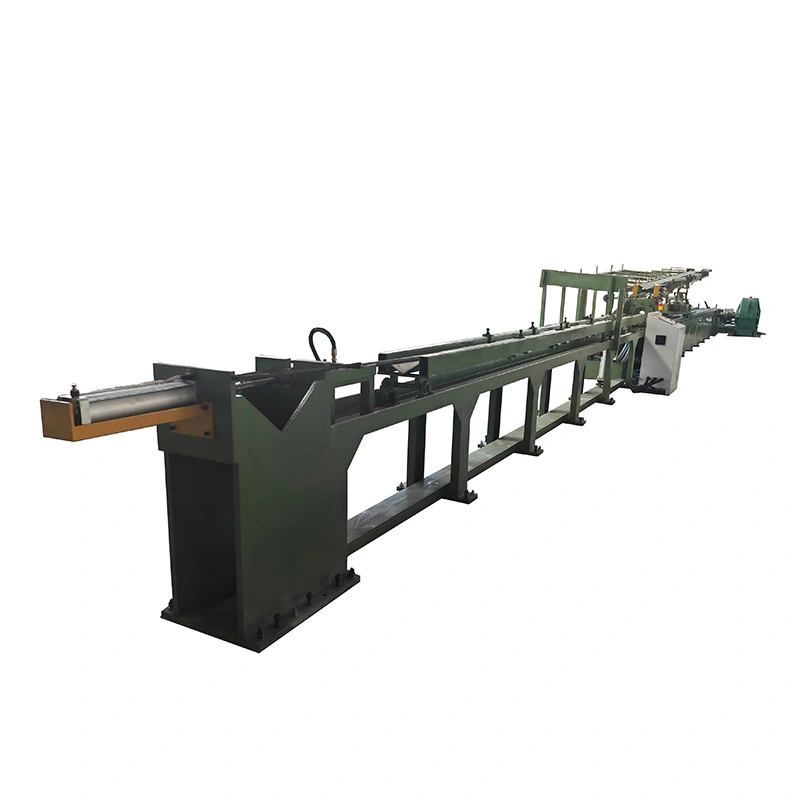
TheAutomatický stroj na ťahanie reťazí za studenaje určený pre výrobné linky, kde ťahanie rúr a tyčí musí prebiehať s menšou ručnou manipuláciou medzi cyklami. Jeho reťazový vozík poskytujeťažná sila 7–1000 kN, zrýchľuje až28 m/min, a ťahy až do10 mpre produkty zvyčajne doØ250 mm. Tŕň riadi vnútorný priemer a hrúbku steny počas ťahania rúry1-5 konfigurácie vlákienzvýšiť výkon, keď niekoľko kusov zdieľa rovnakú špecifikáciu. Pre rúrky a tyče z uhlíkovej ocele, nehrdzavejúcej ocele, medi, hliníka a zliatiny je možné integrovať automatické podávanie, oddeľovanie a príjem.
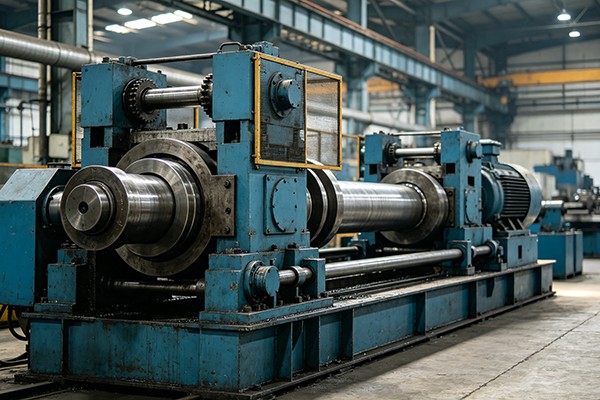
TheAutomatický stroj na ťahanie reťazí za studenaje mechanický ťahač za studena určený na zmenšenie priemeru kovových rúrok alebo pevných tyčí ťahaním obrobku cez presnú matricu pri izbovej teplote. Motor, redukčná prevodovka a vysokovýkonná reťaz prenášajú ťažnú silu na vozík, vďaka čomu je stroj obzvlášť vhodný pre výrobu, kdeopakovateľné cykly ťahania, relatívne vysoká rýchlosť a viackusová prevádzkasú dôležitejšie ako flexibilita hydraulického systému.
Kryty série FR od FangRong10 štandardných modelov od FR-16 po FR-250, s menovitými ťažnými silami od7 kN až 1000 kNa rýchlosti čerpania z10 až 28 m/min. V závislosti od modelu a usporiadania nástrojov môže stroj spracovať1 až 5 kusov v jednom cykle kreslenia. Konfigurácie na ťahanie rúrok môžu byť vybavené systémom tŕňa, keď sa vyžaduje kontrola vnútorného priemeru a hrúbky steny.


Obrobok sa najskôr pripraví tak, aby jeho predný koniec mohol vstúpiť do matrice a mohol byť uchopený ťažným vozíkom. Po upnutí sa vozík pohybuje pozdĺž vodiacich koľajníc, zatiaľ čo reťazový pohon ťahá materiál cez matricu. Plocha prierezu sa pri prechode zmenšuje, zatiaľ čo matrica kontroluje hotové vonkajšie rozmery. Pre rúrkové aplikácie možno použiť vhodný tŕň na ovládanie vnútornej geometrie.
Po dokončení ťahu sa vozík vráti do východiskovej polohy a naloží sa ďalší obrobok. Samostatný spätný pohon je užitočný pri opakovanej výrobe, pretože vozík sa pri spätnom pohybe nemusí spoliehať na hlavný ťahací motor.
Automatizácia je najužitočnejšia, keď sa opakovane vyrába rovnaká kombinácia materiálu a veľkosti. Automatický podávač môže znížiť manuálne nakladanie medzi cyklami, zatiaľ čo automatické rezacie a prijímacie zariadenie môže zjednodušiť manipuláciu po ťahaní. Pre malé série s častými zmenami veľkosti môže byť ručné nakladanie ekonomickejšie ako inštalácia kompletnej automatickej linky.
Stroj je preto možné konfigurovať podľa výrobného vzoru a nie nútiť každého zákazníka do rovnakého automatizačného balíka. Dostupné možnosti zahŕňajúautomatické podávanie, automatické rezacie a prijímacie regály, s počtom ťahaných prameňov a dĺžkou zdvihu špecifikovanými podľa skutočnej požiadavky výroby.
Ťahanie za studena sa bežne volí vtedy, keď materiál valcovaný za tepla alebo extrudovaný materiál neposkytuje rozmerovú konzistenciu, ktorú vyžaduje hotový komponent. Forma určuje konečný vonkajší rozmer, zatiaľ čo skutočný výsledok určuje plán prechodu, stav nástrojov, mazanie a kvalita vstupného materiálu.
To je dôležité pre výrobky, ktoré následne vstupujú do operácií brúsenia, obrábania, montáže alebo tvárnenia. Stabilný ťahaný priemer môže znížiť množstvo materiálu, ktorý sa musí odstrániť v nasledujúcom procese, ale ťahanie za studena by sa nemalo považovať za náhradu každej dokončovacej operácie.
Pretože sa materiál formuje bez zahriatia na teplotu spracovania za tepla, proces ťahania môže produkovať čistejší a rovnomernejší povrch ako prichádzajúci materiál spracovaný za tepla. Súčasne dochádza k plastickej deformáciiotužovanie práce, čo môže zvýšiť pevnosť a tvrdosť. Veľkosť tejto zmeny závisí od triedy materiálu, redukcie a počtu prechodov.
Z tohto dôvodu by zákazníci mali pri príprave výkresového plánu definovať požadovaný rozmerový výsledok a požadované mechanické vlastnosti. Nerezová oceľ, uhlíková oceľ, zliatiny medi a iné materiály nevyžadujú nevyhnutne rovnaké redukčné alebo mazacie podmienky.
Usporiadanie reťaze a prevodovky zabezpečuje priamy mechanický prevod medzi hnacím systémom a ťažným vozíkom. Na vhodných malých a stredne veľkých produktoch môže relatívne vysoká rýchlosť ťahania pomôcť zvýšiť výkon bez použitia hydraulickej pohonnej jednotky. Táto konfigurácia je užitočná najmä vtedy, keď sa rovnaká operácia ťahania opakuje počas celej zmeny.
V závislosti od modelu stroja a usporiadania matrice,1 až 5 rúrok alebo tyčiniekmôžu byť spracované súčasne. Viackusové kreslenie je najcennejšie vtedy, keď sa nepretržite vyžaduje niekoľko rovnakých výrobkov. Je to menej užitočné pre častú malosériovú výrobu, pretože zmeny nástrojov a usporiadania nakladania môžu kompenzovať teoretické zvýšenie kapacity.
Špeciálny spätný motor vráti vozík po ťahu späť. Pri výrobe s vysokým cyklom môže zníženie časti bez ťahania každého cyklu zlepšiť využitie stroja a priblížiť skutočný výstup k teoretickej kapacite ťahania.
Séria FR poskytuje rôzne ťažné sily, usporiadanie reťazí, výkony motora a dĺžky zdvihu, takže stroj možno prispôsobiť požadovanému materiálu a veľkosti produktu. Dlhšie zdvihy môžu byť špecifikované, keď zákazník potrebuje dlhšie ťahané dĺžky, zatiaľ čo viacvláknové nástroje možno zvážiť, ak je primárnym cieľom priepustnosť.
Požadovaný model stroja by sa nemal vyberať iba z hotového priemeru. Sila ťahania závisí od počiatočnej a dokončenej plochy prierezu, pevnosti materiálu, redukcie na jeden priechod, geometrie lisovnice, mazania a iných podmienok procesu. Väčší priemer v mäkkom materiáli môže vyžadovať menšiu silu ako menší priemer v zliatine s vysokou pevnosťou.
Pre cenovú ponuku a technické potvrdenie poskytnitetrieda materiálu, počiatočný priemer a hrúbka steny, hotový priemer a hrúbka steny, požadovaná dĺžka, počet kusov na cyklus a cieľový výkon. FangRong potom môže určiť, či je požadovaná ťažná sila a konfigurácia stroja vhodná.
| Model / parameter technológie | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| Max. Ťažná sila (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| Max. Kreslenie cesty (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| Rýchlosť ťahania (m/min) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| Výkon spätného motora (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Model redukcie | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| Rozstup reťaze | 1,5" | 2" | 2,5" | 3" | 4" | 3" dvojitý | 4" dvojitý | 5" dvojitý | 4" trojitý | 5" trojitý |
| Výkon hlavného motora (kW) | 4 | 7,5/11 | 22 | 30/37 | 45 | 55 | 75 | 98 | 55*2 | 132 |
| Rozmery (D*Š*V) (mm) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | 17500*1350*1600 | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23000*2400*2000 | 23000*3000*2000 | 23000*2500*2000 |
Možnosti konfigurácie:rúrkový tŕňový systém, automatický podávač, automatická rezačka, prijímací stojan, usporiadanie 1-5 prameňov a prispôsobená dĺžka zdvihu. Finálna konfigurácia je potvrdená podľa materiálu, rozmerov a výrobných požiadaviek zákazníka.
Reťazové ťahače možno použiť pre rúrkové a tyčové produkty, ktoré vyžadujú kontrolovaný priemer a opakovateľné rozmery, vrátane vybraných automobilových rúr, hriadeľov a iných obrábaných komponentov. Hlavnou výhodou je konzistencia pred ďalším obrábaním alebo tvárnením.
Neželezné materiály môžu byť ťahané za studena, keď sú potrebné užšie rozmery a kontrolovaný povrch. V prípade medi a hliníka však plán ťahania a mazania musia byť prispôsobené materiálu, pretože nadmerná deformácia pri jednom prechode môže ovplyvniť kvalitu povrchu a rozmerovú stabilitu.
Nehrdzavejúce a špeciálne zliatiny vo všeobecnosti vyžadujú starostlivejšiu konštrukciu priechodu kvôli ich vyššej odolnosti voči deformácii a chovaniu pri deformácii. V týchto aplikáciách by sa sila stroja mala vybrať zo skutočného výpočtu výkresu, a nie jednoducho prispôsobiť hotový priemer modelu stroja.
Pevné ťahanie tyčí je vhodné pre aplikácie, kde bude hotová tyč opracovaná do čapov, hriadeľov, spojovacích prvkov alebo iných presných komponentov. Keď následný proces už zahŕňa podstatné sústruženie alebo brúsenie, hodnota ťahania za studena by sa mala vyhodnotiť voči množstvu materiálu, ktorý by sa inak odstránil.
Každý projekt je konfigurovaný podľa výkresového materiálu zákazníka a výrobného cieľa. Rozmery držiaka matrice, usporiadanie tŕňa, konfigurácia vozíka, reťazový systém, výkon motora a voliteľná automatizácia sú potvrdené pred výrobou. Tým sa zabráni tomu, aby bol stroj vybraný iba podľa menovitého priemeru, pričom sa prehliadne skutočná sila ťahania.
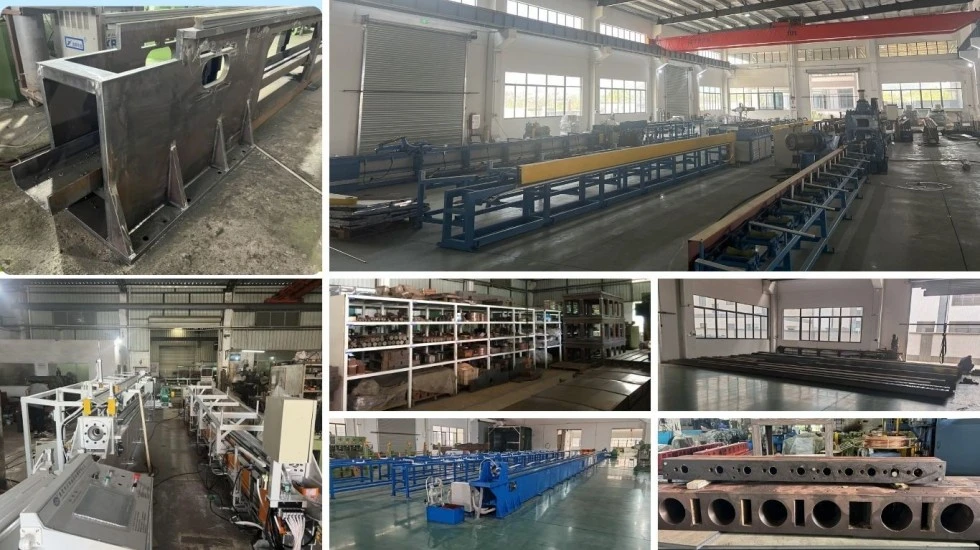
Výrobný proces zahŕňa kontrolu surovín, obrábanie, montáž prevodovky a reťaze, inštaláciu vozíka, elektrickú integráciu a konečné zarovnanie. Vodiace lišty sú spracované podľa uvedenej požiadavky na priamosť≤0,3 mm/m.
Testovanie vo výrobnom závode zahŕňa test chodu naprázdno, po ktorom nasleduje záťažový test menovitej sily. Keď sú k dispozícii vzorky zákazníkov, je možné pred odoslaním použiť skutočné skúšobné výkresy na kontrolu sily, pohybu a procesu stroja. To je obzvlášť užitočné pre prispôsobené stroje a viacvláknové konfigurácie.
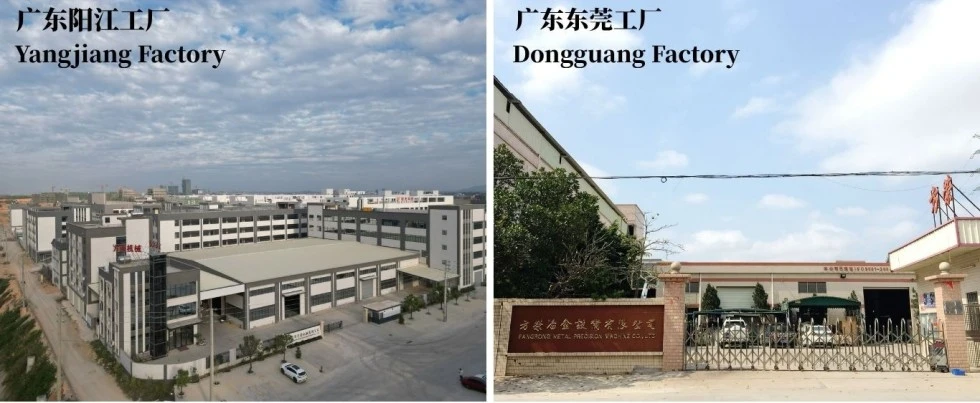
Od tej doby sa FangRong zaoberá výrobou reťazových ťahadiel1998a vyrába sériu FR prostredníctvom svojich výrobných závodov v Dongguan a Yangjiang, Čína. Spoločnosť vykazuje export do viac ako 70 krajín a ročnú výrobnú kapacitu viac ako 650 strojov.
Inžiniersky tím podporuje výber stroja, výpočet ťažnej sily, konfiguráciu matrice, vývoj harmonogramu prechodu a plánovanie automatizácie. Po inštalácii je možné podľa rozsahu projektu dohodnúť aj uvedenie do prevádzky a zaškolenie obsluhy.
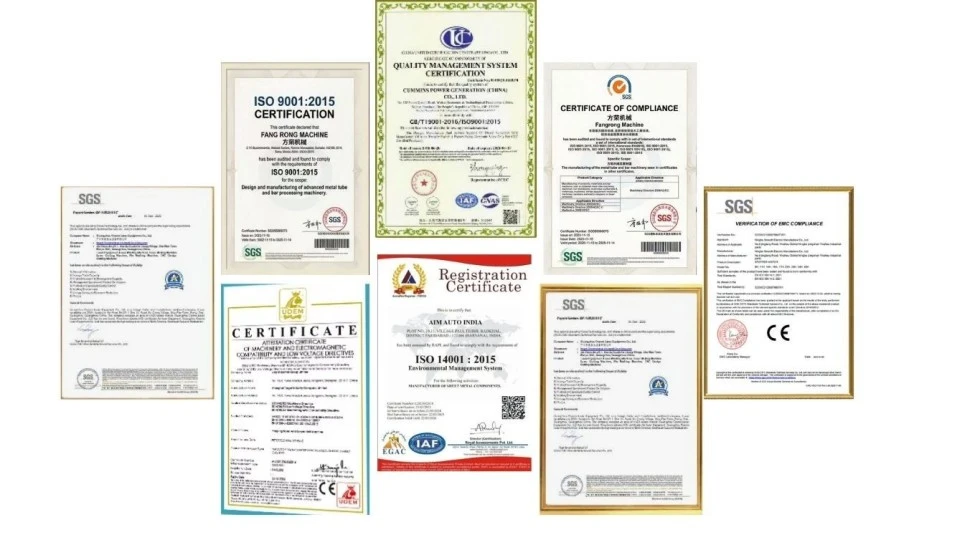
ISO 9001:2015dokumentácia riadenia kvality sa aplikuje na výrobné a servisné procesy spoločnosti. Certifikát č.UQ231211R1.
Značka CEsa poskytuje pre platnú štandardnú konfiguráciu stroja na základe uvedenej smernice o strojových zariadeniach2006/42/ESpožiadavky.
Kontrola SGSmôžu byť usporiadané tam, kde sa vyžaduje nezávislá kontrola ako súčasť procesu nákupu zákazníka alebo akceptácie v továrni.
FangRong tiež uvádza portfólio národných patentov na vynálezy a úžitkové vzory pokrývajúce prvky jej technológie kresliacich strojov.
Štandardná konfigurácia stroja je dodávaná podľa potvrdenej ponuky a bežne zahŕňa hlavný pohonný systém, redukčnú prevodovku, reťazový mechanizmus, ťažný vozík, držiak matrice, riadiaci systém a požadované strojové zostavy. Projekty ťahania rúrok môžu zahŕňať zodpovedajúce usporiadanie tŕňa.
Matrice, špeciálne nástroje, automatické podávanie, rezacie a prijímacie zariadenia by sa mali potvrdiť samostatnepretože tieto komponenty závisia od rozmerov produktu zákazníka a rozloženia výroby.
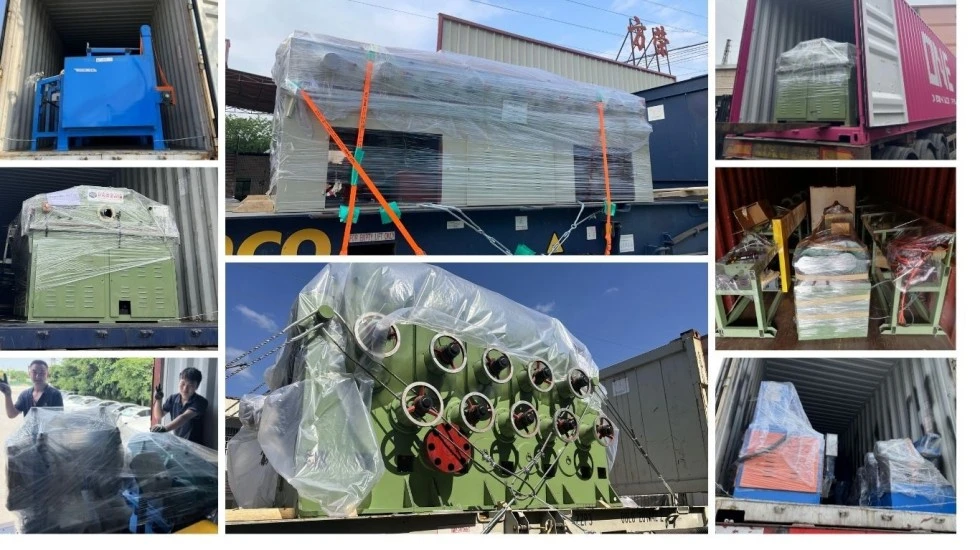
Automatický reťazový stroj na ťahanie za studena je pripravený na exportnú zásielku s obalom vhodným na prepravu na dlhé vzdialenosti. Zákazník by si mal pred dodaním potvrdiť priestor dielne, elektrické napájanie, tok materiálu a požiadavky na založenie alebo ukotvenie uvedené v dodanej montážnej dokumentácii.
MOQ: 1 sada.Pre jeden stroj je cenová ponuka založená na vybranom modeli FR a potvrdenej konfigurácii. Pre2-4 sady, ceny založené na množstve môžu byť uvedené po potvrdení požiadaviek na model a dodanie. Pre5 sád alebo viac, projektové alebo objemové oceňovanie je k dispozícii na základe konečnej konfigurácie stroja.
Štandardné objednávky:približne 30-60 dní pre štandardné konfigurácie FR-16 až FR-100.
Veľké alebo prispôsobené objednávky:približne 90-120 dní pre FR-150 a väčšie stroje alebo projekty zahŕňajúce špeciálnu automatizáciu.
Zrýchlené objednávky:možno zvážiť zrýchlený harmonogram, ak to výrobná kapacita a dostupnosť komponentov dovoľuje. Potvrdený urýchlený dátum dodania by mal byť uvedený v kúpnej zmluve a nie predpokladaný zo štandardnej dodacej lehoty.
Štandardný spôsob platby je30% záloha pri potvrdení objednávky a 70% pred odoslaním po továrenskom akceptačnom teste. Štandardná záručná doba je12 mesiacov od uvedenia do prevádzky, na základe konečnej kúpnej zmluvy.
Séria FR môže byť nakonfigurovaná pre rôzne kovové materiály vrátane uhlíkovej ocele, nehrdzavejúcej ocele, medi, hliníka a vybraných zliatinových produktov. Vhodný model stroja závisí skôr od sily materiálu, počiatočnej veľkosti, konečnej veľkosti a zmenšenia než od samotného názvu materiálu.
Áno, platforma automatického stroja na ťahanie reťazí za studena môže byť nakonfigurovaná na ťahanie rúr alebo pevných tyčí. Aplikácie rúr môžu vyžadovať tŕňový systém, zatiaľ čo ťahanie plných tyčí používa zodpovedajúce usporiadanie lisovníc a nástrojov. Požadované nástroje by mali byť pred objednávkou potvrdené s rozmermi produktu.
Séria FR môže byť nakonfigurovaná pre1 až 5 kusov na cyklus ťahania, v závislosti od modelu, rozmerov produktu a rozloženia matrice. Viackusové kreslenie je najvhodnejšie pre opakovanú výrobu rovnakej veľkosti a nie pre časté malosériové zákazky.
Porovnajte požadovanú ťažnú silu s menovitou silou každého modelu. Zašlite výrobcovi triedu materiálu, počiatočné a hotové rozmery, redukciu na prechod a požadovaný výkon na výpočet ťažnej sily. Výber len podľa hotového priemeru môže mať za následok zbytočne veľký stroj alebo nedostatočnú kapacitu ťahania.
Pre konvenčné ťahanie musí byť vodiaci koniec normálne pripravený tak, aby mohol vstúpiť do matrice a byť uchopený vozíkom. Či je potrebný samostatný ukazovací stroj, závisí od prichádzajúceho materiálu a zvoleného spôsobu podávania a prípravy. O polohovacom zariadení možno diskutovať, keď sa vyžaduje integrovaná výrobná linka.
Nie nevyhnutne. Automatické podávacie, rezacie a prijímacie systémy sú voliteľné konfigurácie a mali by byť uvedené samostatne v cenovej ponuke. Najcennejšie sú pre stabilné, veľkoobjemové zákazky, kde zníženie ručnej manipulácie má merateľný vplyv na efektivitu výroby.
Poskytnitedruh materiálu, počiatočný vonkajší priemer a hrúbka steny alebo priemer tyče, hotové rozmery, požadovaná dĺžka výkresu, cieľový objem výroby, počet kusov na cyklus a dostupné napájanie. Výkresy produktov alebo vzorový materiál sú tiež užitočné na potvrdenie požiadaviek na nástroje a procesy.
Vo všeobecnosti vyžadujú štandardné stroje FR-16 až FR-10030-60 dní. Vo všeobecnosti vyžadujú väčšie modely FR-150 a vyššie alebo stroje s prispôsobenou automatizáciou90-120 dní. Rýchla dodávka sa hodnotí podľa aktuálnej výrobnej kapacity a dostupnosti komponentov.
Adresa
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel