Produkty
Produkty

Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.

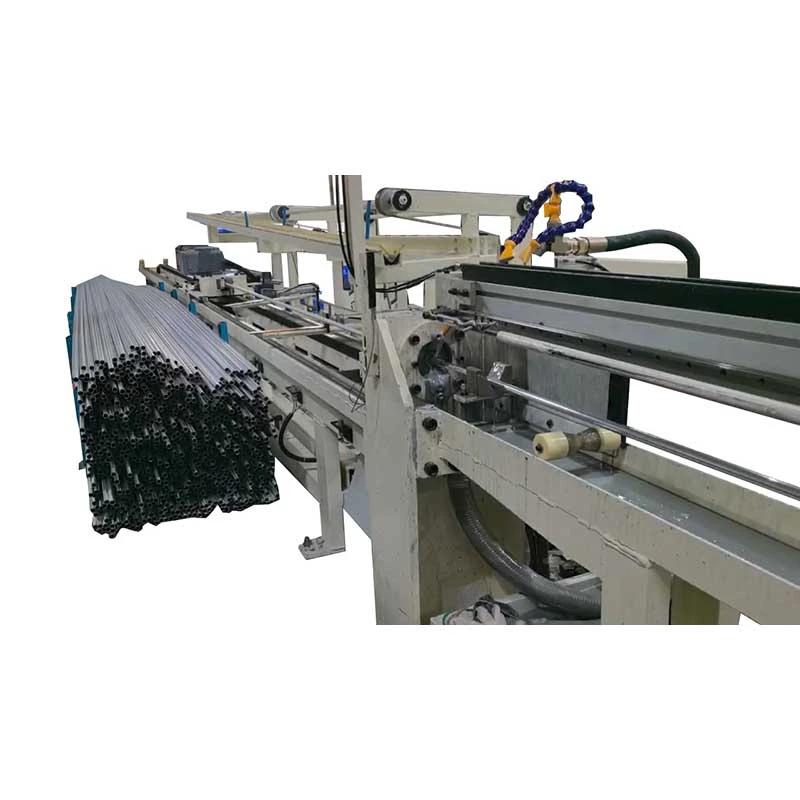
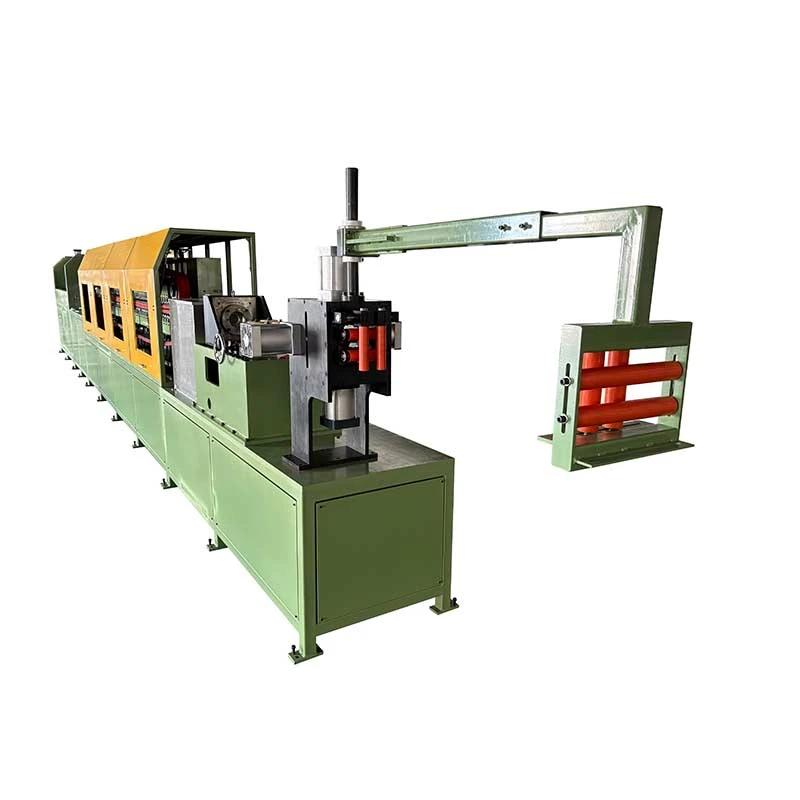
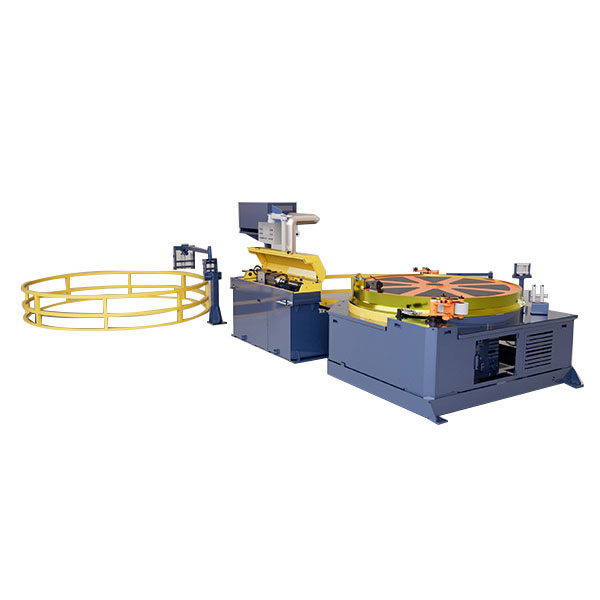
Automatický pásový stroj na ťahanie za studena s navíjačkou
  • Automatický pásový stroj na ťahanie za studena s navíjačkouAutomatický pásový stroj na ťahanie za studena s navíjačkou
  • Automatický pásový stroj na ťahanie za studena s navíjačkouAutomatický pásový stroj na ťahanie za studena s navíjačkou
  • Automatický pásový stroj na ťahanie za studena s navíjačkouAutomatický pásový stroj na ťahanie za studena s navíjačkou
  • Automatický pásový stroj na ťahanie za studena s navíjačkouAutomatický pásový stroj na ťahanie za studena s navíjačkou
  • Automatický pásový stroj na ťahanie za studena s navíjačkouAutomatický pásový stroj na ťahanie za studena s navíjačkou

Automatický pásový stroj na ťahanie za studena s navíjačkou

TheAutomatický pásový stroj na ťahanie za studena s navíjačkouje určený na nepretržité ťahanie a navíjaniekovové rúrky malého priemeru. S ťažnými silami10–50 kNa zrýchľuje až100 m/min, pásový pohon poskytuje stabilné ťahanie a nepretržitú prevádzku. Zvláda priemery rúrokφ5–40 mma privádza ťahaný materiál priamo do navíjačky, čím sa znižujerezanie, manipuláciu a skladovanie. Vhodné pre medené, hliníkové, nerezové a uhlíkové oceľové rúry používané vHVAC, automobilový priemysel, elektrotechnika a všeobecné strojárstvo.

Hodnotenie: 5.0
(Počet hodnotení: 1)

TheAutomatický pásový stroj na ťahanie za studena s navíjačkouje určený pre výrobcov, ktorí potrebujú ťahať kovové rúrky s malým priemerom nepretržite a prijímať hotový výrobok vo zvitkoch namiesto rovných dĺžok. Kombinuje apásový ťahací systém, presný držiak matrice, riadenie PLC a automatická navíjacia stanicana jednej výrobnej linke, čím sa eliminuje opakované zastavovanie, vykladanie, rezanie a ručný presun medzi operáciami ťahania a navíjania.

Táto konfigurácia je obzvlášť užitočná, keď sa výrobok dodáva v dlhých súvislých dĺžkach na ohýbanie rúrok, rezanie, výrobu výmenníkov tepla alebo ďalšie ťahanie. Séria FR pokrýva priemery rúr odφ5 až φ40 mm, s čerpaním síl z10 až 50 kNa maximálne rýchlosti ťahania80-100 m/minv závislosti od modelu a podmienok procesu.

Automatic crawler-type cold drawing machine to coilCrawler-type tube drawing machineContinuous cold drawing machine with coilerAutomatic tube coiling systemCrawler drawbench for small diameter tubes

Aký problém tento stroj rieši?

Tradičné reťazové alebo hydraulické ťaháky ťahajú rúrku jednotlivými ťahmi. Automatický pásový stroj na ťahanie za studena s navíjačkou sa musí zastaviť po každom zdvihu, aby operátor mohol znovu nastaviť, vyložiť alebo preniesť obrobok. Tento spôsob prevádzky je prijateľný pre krátke rovné rúry, ale v prípade potreby sa stáva neefektívnymstovky alebo tisíce metrov súvislého potrubia s malým priemerom.

Pásový systém mení spôsob ťahania z prerušovaného pohybu zdvihu nanepretržité trecie ťahanie. Horné a spodné pásové pásy zvierajú rúrku na dlhej kontaktnej ploche a nepretržite ju posúvajú cez ťažnú matricu. Hotová rúrka potom vstupuje priamo do navíjačky.

Výsledkom nie je len vyššia rýchlosť kreslenia. Hlavnými výrobnými výhodami sú menej manipulačných krokov, menej medziskladov, menej zásahov operátora a hotový formát produktu, ktorý možno priamo preniesť do ďalšieho procesu.

Keď záleží na nepretržitom kreslení:Je to najcennejšie pre dlhé medené, hliníkové a oceľové rúry, kde sú objem výroby a dodávka zvitkov dôležitejšie ako výroba jednotlivých priamych tyčí.

Keď na tom záleží menej:Ak je váš výrobok vždy dodávaný ako krátke rovné dĺžky a vyžaduje časté zmeny medzi veľmi rozdielnymi veľkosťami rúrok, môže byť vhodnejší konvenčný ťahač. Výber stroja by preto mal byť založený skôr na materiáli, redukcii na prechod, dokončenom priemere, požadovanej dĺžke a formáte dodávky, než na samotnej rýchlosti.

Ako funguje proces kreslenia a navíjania pásového typu

1. Podávanie trubicou:Vstupná trubica sa dodáva z odvíjača alebo systému podávania s priamou dĺžkou a vstupuje do stroja cez vstupné vedenie.

2. Kresliarska kocka:Rúrka prechádza cez presnú ťažnú matricu, čím sa zmenšuje vonkajší priemer a kontroluje sa hotový rozmerový profil. Konštrukcia lisovnice a mazanie majú priamy vplyv na ťahovú silu, stav povrchu a životnosť nástroja.

3. Nepretržité ťahanie pásom:Dve paralelné pásové pásy zvierajú rúrku pred alebo okolo operácie ťahania. Viaceré páry pneumatických valcov vyvíjajú riadený tlak na udržanie trenia medzi pásmi a rúrkou. Na rozdiel od reťazového ťahača sa pásový vozík nemusí po každom zdvihu uvoľniť a znovu nastaviť.

4. Kreslenie s premenlivou rýchlosťou:Rýchlosť ťahania je plynule nastaviteľná v rámci menovitého rozsahu. Skutočná výrobná rýchlosť by mala byť zvolená podľa sily materiálu, veľkosti rúrky, redukčného pomeru, mazania a požadovanej povrchovej úpravy, a nie jednoducho pracovať pri maximálnej rýchlosti.

5. Synchronizované navíjanie:Ťahaná rúrka vstupuje do navíjacej stanice ihneď po opustení ťahacej časti. Rýchlosť navíjania sa riadi rýchlosťou ťahania, aby sa regulovalo napätie vlasca a vytvorila sa stabilná cievka.

6. Výmena cievky:Keď sa dosiahne prednastavená dĺžka cievky alebo výrobné množstvo, riadiaci systém zastaví linku na výmenu cievky a ďalšiu cievku alebo bubon možno umiestniť na výrobu.

7. Ovládanie PLC a HMI:Riadiaci systém riadi rýchlosť ťahania, počítanie dĺžky, operáciu navíjania a poradie výmeny cievok, čo umožňuje operátorovi sledovať celý proces z jednej riadiacej stanice.

Kľúčové funkcie pre produkčné aplikácie

Nepretržité ťahanie rýchlosťou až 100 m/min

Pásový pohon poskytuje nepretržité ťahanie namiesto opakovaných cyklov zastavovania ťahu. FR-16 a FR-25 ponúkajú rýchlosť kreslenia až80 m/min, pričom FR-38 dosahuje až100 m/min.

Pre veľkoobjemového výrobcu medených rúr, ktorý dodáva dlhé zvitky výrobcom HVAC, môže tento prevádzkový princíp odstrániť prestoje spojené s opakovanými zdvihmi ťahača. Maximálna rýchlosť však nie je automaticky najlepšou produkčnou rýchlosťou. Pre ťažké druhy nehrdzavejúcej ocele alebo vysoké redukčné pomery môže nižšia rýchlosť s vhodným mazaním poskytnúť lepšiu životnosť nástroja a kvalitu povrchu.

Dlhý pásový kontakt pre stabilnú priľnavosť

Dĺžka kontaktu crawlera sa pohybuje od1800 až 3500 mm. Dlhšia kontaktná plocha umožňuje rozloženie ťažnej sily na väčšiu dĺžku rúrky, čím sa znižuje riziko pošmyknutia pásového podvozku, keď je potrebná väčšia ťažná sila.

Tento parameter sa stáva obzvlášť dôležitým pri spracovaní tvrdších materiálov, väčších priemerov rúr alebo väčších redukcií. Pre mäkkú medenú rúrku s miernym znížením nie je nevyhnutne potrebný najdlhší pás.

8-12 párov pneumatických upínacích valcov

Séria FR využíva niekoľko párov vzduchových valcov na ovládanie upínacieho tlaku pásového dopravníka. FR-16 používa 8 párov, FR-25 používa 10 párov a FR-38 používa 12 párov.

Účelom je udržať dostatočnú treciu priľnavosť pozdĺž zóny ťahania bez spoliehania sa na nadmerný tlak v jedinom bode. Správne nastavenie tlaku je dôležité, pretože nedostatočný tlak môže spôsobiť skĺznutie, zatiaľ čo nadmerný tlak môže poškodiť alebo zdeformovať povrch trubice.

Integrované navíjanie namiesto samostatnej manipulácie

Hotová trubica sa po ťahaní navíja priamo na cievku alebo bubon. To je užitočné pre HVAC, chladiace a automobilové potrubia, kde následné procesy často vyžadujú dlhý súvislý materiál.

Výrobca medených rúrok, ktorý používa FR-38 na klimatizačné rúry, môže preto preniesť hotový zvitok priamo do následného rezania, ohýbania alebo výroby výmenníka tepla namiesto toho, aby najprv narezal materiál na rovné dĺžky, zviazal ho a potom ho priviedol do iného procesu.

Výber modelu na základe skutočných požiadaviek na výkres

Tri štandardné modely pokrývajú rôzne požiadavky na priemer a ťažnú silu. Výber väčšieho modelu jednoducho preto, že ponúka vyššiu maximálnu rýchlosť, môže zvýšiť náklady na vybavenie a energiu bez zlepšenia výroby, ak je požadovaná veľkosť trubice a zmenšenie malé.

Technické špecifikácie

Model FR-16 FR-25 FR-38
Rozsah priemerov rúr φ5-φ16 mm φ10-φ25 mm φ10-φ40 mm
Sila ťahania 10 kN 30 kN 50 kN
Výkon hlavného motora 15 kW 22 kW 37 kW
Rýchlosť kreslenia 0-80 m/min 0-80 m/min 0-100 m/min
Páry vzduchových valcov 8 párov 10 párov 12 párov
Šírka prehľadávača 80 mm 100 mm 120 mm
Kontaktná dĺžka pásového podvozku 1800 mm 2500 mm 3500 mm
Navíjacia stanica Integrovaný Integrovaný Integrovaný

Výber modelu:FR-16 je vhodný pre menšie veľkosti rúrok do φ16 mm; FR-25 poskytuje vyššiu ťažnú silu pre aplikácie φ10-φ25 mm; FR-38 je určený pre väčšie veľkosti rúr do φ40 mm a aplikácie vyžadujúce ťahovú silu do 50 kN. Konečný výber by mal byť potvrdený z počiatočného priemeru, hotového priemeru, triedy materiálu, redukcie na prechod, spôsobu mazania a požadovaného výrobného výkonu.

Aplikácie a scenáre používania zákazníkom

HVAC a chladiace rúry

Typické materiály:Medené a hliníkové rúrky pre klimatizačné hady, chladiace systémy, kondenzátory a výparníky.

Scenár zákazníka:Výrobca medených rúr používa na výrobu dlhých klimatizačných rúr pásový ťahač FR-38 s integrovaným navíjaním. Nepretržitý proces ťahania umožňuje, aby ťahaná rúrka vstúpila priamo do navíjačky, čím sa znižuje potreba medzirezania a ručného presunu pred ďalšou výrobnou operáciou.

Pre túto aplikáciu je rýchlosť ťahania a stabilita cievky zvyčajne dôležitejšia ako samotná maximálna sila ťahania. Mazanie, stav matrice a konečná rozmerová tolerancia by sa mali hodnotiť spolu s požiadavkami na výstup.

Automobilové hadice

Typické materiály:Trubky z uhlíkovej ocele, nehrdzavejúcej ocele, medi a hliníka pre brzdové potrubia, palivové systémy a klimatizačné systémy vozidiel.

Scenár zákazníka:Dodávateľ hadíc pre automobilový priemysel používa FR-25 na nepretržitú výrobu stočených hadíc s malým priemerom. Pásový ťahací systém zabraňuje opakovanému zrýchľovaniu a spomaľovaniu spojenému s prerušovaným ťahaním, čím pomáha výrobcovi udržiavať stabilnejší nepretržitý proces pred následným rezaním a tvarovaním.

Pre automobilové rúry môže byť stav povrchu a rozmerová konzistencia dôležitejšia ako dosiahnutie najvyššej možnej rýchlosti linky, pretože chyby môžu byť po ohýbaní, rozširovaní alebo montáži nákladné.

Lekárske a prístrojové trubice

Typické materiály:Nehrdzavejúca oceľ a iné presné zliatiny používané na hadičky a komponenty prístrojového vybavenia s malým priemerom.

Scenár zákazníka:Výrobca zdravotníckych pomôcok používa FR-16 na ťahanie rúrok z nehrdzavejúcej ocele s malým priemerom na následné rezanie a montáž. Kontinuálny proces je vhodný, keď sú potrebné dlhé, konzistentné dĺžky rúr pred rozrezaním materiálu na jednotlivé komponenty.

Pre lekárske a prístrojové aplikácie je maximálna rýchlosť zvyčajne menej dôležitá ako kontrola rozmerov, stav povrchu, stabilita nástrojov a sledovateľná kontrola kvality.

Elektrotechnika a všeobecné inžinierstvo

Malé medené, hliníkové a oceľové rúrky môžu byť ťahané a zvinuté pre elektrické komponenty, prístrojové vybavenie, komponenty na prenos tepla a iné konštrukčné produkty. Integrovaná konfigurácia navíjania je najužitočnejšia tam, kde ďalší proces môže akceptovať súvislý materiál cievky.

Štandardné napájanie a konfigurácia

Štandardné balenie stroja obsahujepásový ťahací systém, hlavný motor, prevodovka, držiak matrice, pneumatický upínací systém, integrovaná navíjacia stanica, riadiaca skriňa PLC s HMI a štandardné komponenty stroja.

Ťažné matrice pre špecifické veľkosti rúr sa zvyčajne vyberajú podľa materiálu zákazníka a harmonogramu prechodu a môžu byť uvedené samostatne. Odvíjače, prídavné kŕmne zariadenia, špeciálne navíjacie bubny, prispôsobená automatizácia a ďalšie zariadenia pred alebo po prúde môžu byť nakonfigurované podľa výrobnej linky.

Obchodné podmienky: MOQ, cena a doručenie

MOQ 1 kompletná súprava stroja
Stanovenie cien na základe množstva 1 sada / 2-4 sady / 5+ sád; konečná jednotková cena je uvedená podľa modelu, konfigurácie a množstva objednávky
Obchodné obdobie FOB prístav Shenzhen, Čína; iné Incoterms dostupné po dohode
Platobná lehota 30% záloha po potvrdení objednávky; 70% zostatok pred odoslaním po továrenskom akceptačnom teste
Štandardná doba dodania objednávky FR-16 / FR-25: približne 30-60 dní; FR-38 a prispôsobené konfigurácie: približne 60-90 dní
Zrýchlená objednávka Prioritná výroba môže byť usporiadaná podľa výrobnej kapacity a konfigurácie. Zrýchlený termín dodania musí byť potvrdený v obchodnej cenovej ponuke pred zadaním objednávky.
Záruka 12 mesiacov od uvedenia do prevádzky

Dôležité:Dodacia lehota začína po potvrdení technických špecifikácií, požiadaviek na výkres a obchodných podmienok. Vlastné matrice, špeciálna automatizácia, dovážané elektrické komponenty a požiadavky na testovanie špecifické pre zákazníka môžu ovplyvniť konečný harmonogram dodávok.

Inžinierstvo a kontrola kvality

FangRong cold drawing machine manufacturing workshop

Automatický pásový stroj na ťahanie za studena s navíjačkou je navrhnutý podľa skutočného procesu ťahania rúr zákazníka a nie je vybraný iba podľa menovitého priemeru rúry. Pred výrobou môže technický tím vyhodnotiťtrieda materiálu, počiatočná veľkosť, konečná veľkosť, redukčný pomer, požadovaná ťažná sila, výrobná rýchlosť a požiadavky na navíjanie.

Výrobný proces

Cold drawing machine production process

1. Procesné inžinierstvo:Potvrďte materiál trubice, rozmery, usporiadanie lisovnice, konfiguráciu pásového dopravníka a požiadavky na navíjanie.

2. Kontrola materiálu:Pred obrábaním skontrolujte kľúčovú oceľ, hriadele, ozubené kolesá, pásové komponenty a iné nosné časti.

3. Presné obrábanie:Stroje pásových rámov a hlavných mechanických komponentov podľa technických výkresov a požadovaných tolerancií.

4. Mechanická montáž:Zostavte pásový pohon, prevodovku, pneumatický upínací systém, držiak matrice a navíjací systém.

5. Elektrická integrácia:Nainštalujte PLC, HMI, snímače, motory a riadiace komponenty a kompletnú kabeláž stroja.

6. Uvedenie PLC do prevádzky:Overte riadenie rýchlosti ťahania, počítanie dĺžky, synchronizáciu navíjania a postupnosť výmeny cievky.

7. Továrenské testovanie:Stroj je podrobený chodu naprázdno a záťažovým testom. Ak sú k dispozícii vzorky rúr od zákazníka, výkon ťahania a navíjania je možné skontrolovať pomocou skutočného materiálu.

8. Záverečná kontrola:Skontrolujte rozmery stroja, elektrické funkcie, pneumatickú prevádzku, mazanie, bezpečnostné zariadenia a stav hotovej cievky.

9. Exportné balenie:Stroj je zabalený podľa požiadaviek zámorskej prepravy s ochranou proti vlhkosti, korózii a poškodeniu pri manipulácii.

Prečo FangRong pre remízky typu Crawler

FangRong drawbench manufacturing and engineering

Ťažobné inžinierstvo od roku 1998.FangRong sa už viac ako dve desaťročia zameriava na ťahanie za studena a súvisiace zariadenia na tvárnenie kovov. Inžinierske zázemie spoločnosti zahŕňa taiwanské partnerstvo v oblasti kreslenia a vybavenia a následný nezávislý vývoj výroby.

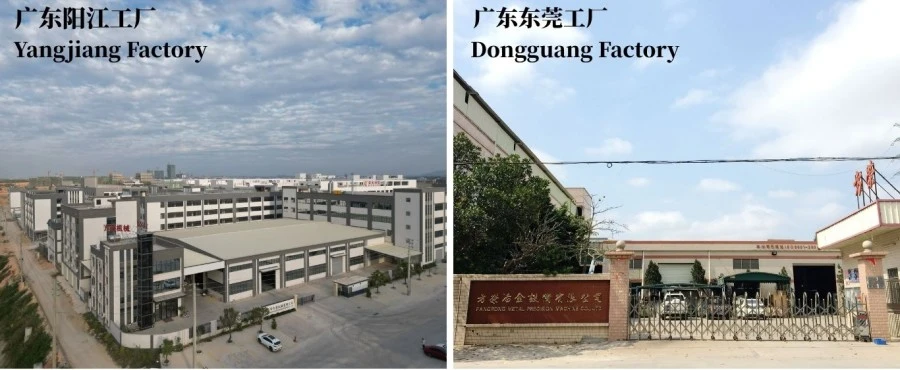
Dve výrobné zariadenia.Výrobné zariadenia Dongguan a Yangjiang podporujú mechanickú výrobu, montáž, testovanie a dodávku zariadení pre rôzne objemy objednávok.

Medzinárodné skúsenosti s montážou.Zariadenia FangRong boli dodané zákazníkom vo viac ako 70 krajinách a poskytovali praktické skúsenosti s rôznymi materiálmi rúr, výrobnými požiadavkami a výrobnými podmienkami.

Továrenské akceptačné testovanie.Kľúčové prevádzkové funkcie sú pred odoslaním skontrolované. Pri projektoch, kde sa vzorky zákazníkov dodávajú vopred, možno proces ťahania a navíjania otestovať oproti skutočnému výrobnému materiálu.

Technická podpora založená na aplikácii.Technický tím môže pomôcť s výberom matrice, výpočtom ťažnej sily, plánovaním harmonogramu prechodov, konfiguráciou pásového podvozku, usporiadaním stroja a požiadavkami na navíjanie. Toto je obzvlášť dôležité pri výmene prerušovaného ťahača za súvislú ťahaciu čiaru.

Certifikácie a príslušné normy

FangRong cold drawing machine certifications

ISO 9001:2015— Systém riadenia kvality zahŕňajúci návrh, výrobu, inštaláciu a servis. Certifikát č. UQ231211R1.

Označenie CE— Štandardné stroje FR sa dodávajú s dokumentáciou o zhode CE, ktorá sa vzťahuje na konfiguráciu stroja a príslušné požiadavky EÚ. Hodnotenie bezpečnosti strojového zariadenia je založené na platných požiadavkách čSmernica 2006/42/ESa súvisiace harmonizované normy.

Inšpekcia SGS— Pre dohodnuté špecifikácie stroja, výkon a bezpečnostné požiadavky je možné zabezpečiť kontrolu treťou stranou.

Patentové portfólio— FangRong vyvinul patentované technológie týkajúce sa ťažného zariadenia, držiakov matrice, napínacích mechanizmov a iných komponentov na tvárnenie kovov.

Poznámka:Zhoda CE závisí od konfigurácie. Ak bude stroj dovezený do EÚ, mal by byť potvrdený konečný technický súbor, vyhlásenie o zhode, bezpečnostné zariadenia a elektrická konfigurácia pre presný dodaný stroj. Dokumentácia UKCA a ďalšie požiadavky špecifické pre trh môžu byť prediskutované pred výrobou.

Balenie a doprava

Cold drawing machine export packaging and shipping

Automatický pásový stroj na ťahanie za studena do cievky je pripravený na medzinárodnú prepravu s exportne orientovaným balením a ochranou pre mechanické, elektrické a pneumatické komponenty. Konečný spôsob balenia závisí od rozmerov stroja, prepravnej trasy a od toho, či je zariadenie expedované ako kompletný stroj alebo v oddelených častiach.

V prípade zahraničných projektov je pred odoslaním potvrdený zoznam balenia, rozmery stroja, hrubá hmotnosť a usporiadanie nakladania, takže kupujúci môže vopred pripraviť colné odbavenie, vnútrozemskú prepravu a zariadenie na vykladanie z výroby.

Často kladené otázky

Q1: Ako si môžem vybrať medzi FR-16, FR-25 a FR-38?

Začnite so skutočným priemerom trubice a silou ťahu namiesto maximálnej rýchlosti. FR-16 pokrýva φ5-φ16 mm a poskytuje 10 kN; FR-25 pokrýva φ10-φ25 mm a poskytuje 30 kN; FR-38 pokrýva φ10-φ40 mm a poskytuje 50 kN. Tiež by sa mala zvážiť pevnosť materiálu, počiatočný priemer, konečný priemer a redukcia na jeden priechod.

Q2: Môže automatický pásový stroj na ťahanie za studena na cievku ťahať meď a nehrdzavejúcu oceľ na tom istom stroji?

Áno, sériu FR je možné nakonfigurovať pre meď, hliník, nehrdzavejúcu oceľ, uhlíkovú oceľ a vybrané špeciálne zliatiny. Nemalo by sa však predpokladať, že ten istý stroj používa rovnaké matrice, mazanie alebo parametre ťahania pre každý materiál. Tvrdšie materiály vo všeobecnosti vyžadujú väčšiu ťažnú silu a bližšiu kontrolu redukcie a mazania.

Q3: Je 100 m/min normálna výrobná rýchlosť?

č. 100 m/min je maximálna menovitá rýchlosť FR-38 pri vhodných procesných podmienkach. Skutočná rýchlosť výroby závisí od materiálu, rozmerov rúrky, redukcie, konštrukcie lisovnice, mazania, požiadaviek na povrch a podmienok navíjania. Spustenie pri maximálnej rýchlosti je užitočné iba vtedy, keď celý proces dokáže udržať stabilnú kvalitu pri tejto rýchlosti.

Q4: Aká je výhoda pásového pohonu v porovnaní s hydraulickým ťahadlom?

Hlavným rozdielom je metóda ťahania. Bežné ťahadlo ťahá ťahom, zatiaľ čo pásový systém zabezpečuje nepretržité ťahanie na základe trenia. To je výhodné pre dlhé kontinuálne rúrky, pretože to znižuje cykly stop-štart a umožňuje, aby sa ťahaný produkt dostal priamo do navíjačky.

Otázka 5: Označia pásy pásov povrch rúry?

Správny tlak na páse, stav koľaje, zarovnanie a procesné mazanie sú dôležité. Nadmerný upínací tlak môže poškodiť citlivé povrchy, zatiaľ čo nedostatočný tlak môže spôsobiť pošmyknutie. Upínací systém je preto potrebné nastaviť podľa materiálu rúrky a požiadaviek na povrch, a nie jednoducho použiť maximálny tlak.

Q6: Aké informácie by som mal poskytnúť pre cenovú ponuku?

Uveďte prosímtrieda materiálu, počiatočný priemer rúrky, hotový priemer, hrúbka steny rúrky, ak je to vhodné, požadovaná rýchlosť ťahania, cieľový výstup výroby, rozmery cievky a dostupné napájanie. Užitočná je aj vzorka výkresu alebo existujúci rozvrh. Tieto parametre umožňujú skontrolovať požadovanú ťažnú silu a model stroja pred cenovou ponukou.

Q7: Obsahuje štandardný stroj raznice?

Štandardný stroj obsahuje ťažný systém a držiak matrice. Matrice pre špecifické veľkosti rúr sa vyberajú podľa materiálu a rozmerov zákazníka a zvyčajne sa uvádzajú podľa požadovaného procesu kreslenia.

Q8: Môže stroj vyrábať cievky automaticky?

áno. Konfigurácia série FR obsahuje integrovanú navíjaciu stanicu. Navíjačka sleduje rýchlosť ťahacej linky a navíja hotovú rúrku na špecifikovanú cievku alebo bubon. Požiadavky na dĺžku cievky, napätie a zmenu by mali byť potvrdené počas technickej špecifikácie.

Q9: Čo je MOQ a ako množstvo ovplyvňuje cenu?

Štandardné MOQ je1 kompletná súprava stroja. Je možné pripraviť ponuky na základe množstva1 sada, 2-4 sady a 5+ sád. Konečná jednotková cena závisí nielen od množstva, ale aj od zvoleného modelu, nástrojov, konfigurácie navíjania, automatizácie a špecifických požiadaviek zákazníka.

Q10: Aký je prepravný prístav FOB?

Štandardná cenová ponuka FOB je založená naPrístav Shenzhen, Čína. Ak si vaša logistická dohoda vyžaduje iný čínsky prístav, dodacia lehota a náklady na vnútrozemskú dopravu môžu byť prepočítané v cenovej ponuke.

Q11: Ako dlho trvá štandardná objednávka?

Vo všeobecnosti sa vyžadujú štandardné objednávky FR-16 a FR-2530-60 dní. Všeobecne vyžadujú FR-38 a stroje s prispôsobenými konfiguráciami60-90 dní. Potvrdený dodací čas začína po dokončení technických špecifikácií a podrobností objednávky.

Q12: Dokážete zvládnuť naliehavú objednávku?

Pri urgentných projektoch je možné prediskutovať prioritnú výrobu. Zrýchlená objednávka závisí od aktuálnej výrobnej kapacity, dostupnosti komponentov a konfigurácie stroja. Zrýchlený termín dodania by mal byť pred odoslaním objednávky potvrdený písomne ​​v obchodnej ponuke.

Q13: Aké platobné podmienky sú k dispozícii?

Štandardný spôsob platby je30% záloha po potvrdení objednávky a 70% zostatok pred odoslaním po továrenskom akceptačnom testovaní. Pre kvalifikované projekty je možné diskutovať o alternatívnych podmienkach.

Q14: Aká kontrola sa vykonáva pred odoslaním?

Stroj je kontrolovaný na mechanickú prevádzku, elektrické funkcie, pneumatické upínanie, riadenie rýchlosti ťahania, synchronizáciu navíjania, bezpečnostné funkcie a celkovú montáž. Keď sú zákazníkom poskytnuté vzorky rúrok, pred odoslaním je možné dohodnúť skutočné skúšky ťahania a navíjania.

Q15: Poskytujete školenie pre inštaláciu a obsluhu?

áno. FangRong môže poskytnúť návod na inštaláciu, podporu pri uvedení do prevádzky a školenie operátora. Školenie môže zahŕňať obsluhu stroja, výmenu matrice, bežnú údržbu, nastavenie pásového podvozku a základnú diagnostiku porúch. Presné dojednanie služby je potvrdené podľa projektu a miesta určenia.

Otázka 16: Aká záruka a podpora náhradných dielov sa poskytuje?

Štandardná záručná doba je12 mesiacov od uvedenia do prevádzky. Bežné náhradné diely, ako sú komponenty pásového podvozku, ozubené kolesá, tesnenia a snímače, môžu byť dodané podľa konfigurácie stroja. Vzdialená technická podpora je k dispozícii aj pre problémy s prevádzkou a údržbou.

Q17: Môžete otestovať stroj s našou skutočnou trubicou pred odoslaním?

Áno, kde zákazník môže poskytnúť reprezentatívny materiál rúrky a požadované informácie o výkrese vopred. Testovanie so skutočným materiálom je obzvlášť užitočné pre nové aplikácie, pretože umožňuje vyhodnotiť silu ťahania, rýchlosť, mazanie, stav povrchu a výkon navíjania pred dodaním.

Q18: Aká príprava z výroby je potrebná pred inštaláciou?

Kupujúci by mal pripraviť požadovaný základ, kotviace polohy, elektrický zdroj, stlačený vzduch, mazací systém a manipulačné zariadenie podľa konečného usporiadania stroja. FangRong môže poskytnúť výkresy základov, informácie o kotviacich skrutkách a požiadavky na inštaláciu pred odoslaním.

Odoslať dopyt
Kontaktné informácie
Povedzte nám o svojom materiáli, špecifikáciách produktu, výrobnom procese a požiadavkách na vybavenie. FangRong môže diskutovať o vhodných strojoch na ťahanie za studena, nástrojoch na ťahanie, vyrovnávacích strojoch a prispôsobených riešeniach pre vašu aplikáciu.
Hodnotenie:
5.0
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať