Whatsapp
Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.
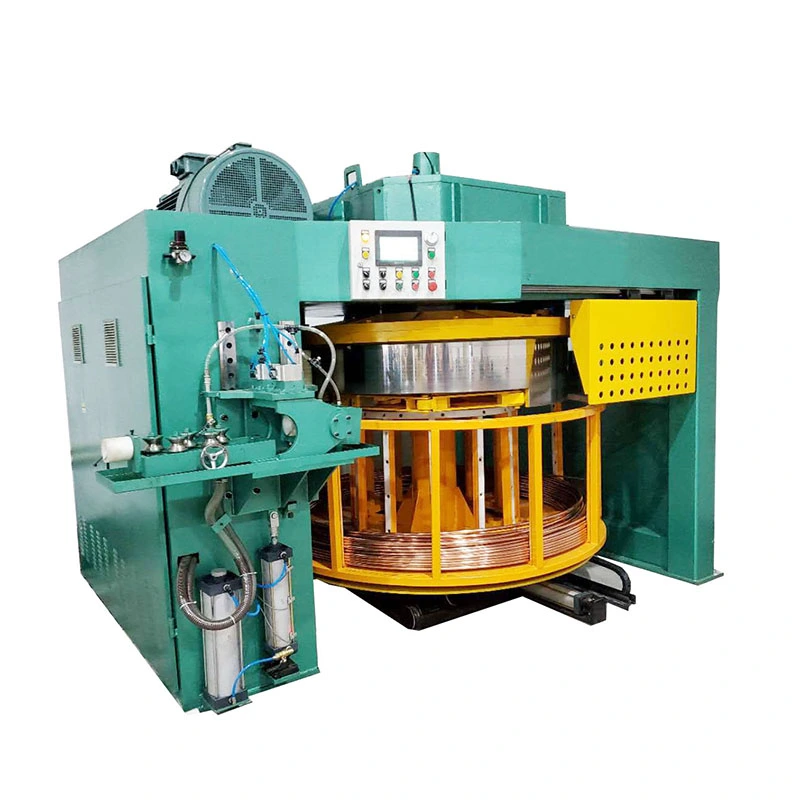
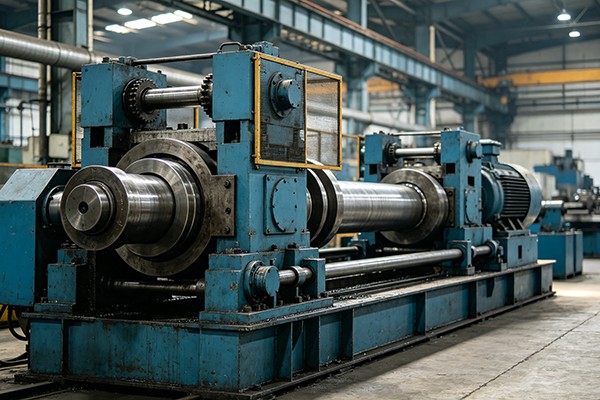
TheStroj na ťahanie obrátených cievokkombinujekontinuálne ťahanie a navíjaniepre medené, hliníkové, nerezové a uhlíkové oceľové rúry alebo drôty. S rýchlosťou kreslenia až400 m/mina priemery rúrok3-25 mm, znižuje rezanie, manipuláciu a medziskladovanie. Cievkové bubny sa pohybujú od250–2200 mm. Frekvenčne riadená regulácia otáčok udržuje stabilné ťahové napätie a kvalitu povrchu. Vhodné preHVAC, chladiace, elektrické, automobilové a lekárske hadičkyvýroby.
TheStroj na ťahanie obrátených cievokje určený na kontinuálne ťahanie kovových rúr a drôtov, kde hotový materiál musí opustiť ťahaciu linku vo forme zvitkov. Na rozdiel od bežného ťahacieho stola, ktorý pracuje s materiálom s pevnou dĺžkou, obrátená konfigurácia kombinuje ťahanie, navíjanie a manipuláciu so zvitkami na jednej výrobnej linke, vďaka čomu je vhodná pre dlhé výrobky z medi, hliníka, nehrdzavejúcej ocele, uhlíkovej ocele a zliatinových materiálov.
Séria FR-D využíva horný pohon a usporiadanie cievok smerujúcich nadol. Toto usporiadanie ponecháva oblasť prijímania cievok prístupnú zospodu a je obzvlášť užitočné tam, kde výroba vyžaduje časté výmeny cievok, dlhé nepretržité dĺžky alebo vysoké rýchlosti linky. V závislosti od modelu a materiálu séria pokrýva priemery od3 mm až 25 mm, s priemermi bubna od250 mm až 2200 mma maximálne uvedené rýchlosti až do400 m/min.


Hlavným dôvodom použitia obrátenej rysovacej čiary nie je len orientácia stroja. Je to potreba vyrábaťdlhé súvislé dĺžky bez opakovaného rezania materiálu na rovné kusy. To môže znížiť medzispracovanie, keď následný proces tiež používa materiál napájaný zvitkami.
Konfigurácia je obzvlášť dôležitá pre:
Medené a hliníkové rúrkykde je vysoká rýchlosť linky a nepretržité navíjanie dôležité pre HVAC, chladenie a výrobu výmenníkov tepla.
Rúry z nehrdzavejúcej ocele malého priemerukde sa vyžaduje riadené ťahanie a podávanie cievky pre medicínske, prístrojové alebo kvapalinové riadiace komponenty.
Oceľové a zliatinové drôtypoužíva sa ako kontinuálna surovina pre spojovacie prvky, hlavy za studena a iné následné tvarovacie operácie.
Stroj by sa mal hodnotiť ako súčasť kompletnej výrobnej cesty. Redukcia lisovnice, mazanie, stav vstupného materiálu, požadované konečné rozmery a požiadavky na cievky, to všetko ovplyvňuje praktickú konfiguráciu stroja.
Pred výberom modelu špecifikujte konečný vonkajší priemer, prípadne hrúbku steny, triedu materiálu a požadovanú hmotnosť cievky. Stroj na ťahanie obrátených zvitkov vybraný len podľa maximálneho priemeru môže byť zbytočne veľký, ak väčšina výrobných sérií má menšie veľkosti.
Počiatočný priemer rúry alebo drôtu určuje redukciu ťahu a požadované ťahové zaťaženie. Pri aplikáciách rúr je tiež potrebné zvážiť hrúbku steny a vnútorné nástroje. Ak sa na tej istej linke vyrába niekoľko veľkostí, poskytnite radšej kompletný rozsah veľkostí než len najväčší produkt.
Priemer bubna ovplyvňuje stav ohybu ťahaného produktu a dostupnú kapacitu cievky. Väčšie bubny sú vo všeobecnosti vhodnejšie pre produkty, ktoré neznesú malý polomer ohybu alebo pre aplikácie vyžadujúce ťažšie zvitky. Správna veľkosť by sa mala určiť spolu s priemerom rúrky, vlastnosťami materiálu a cieľovou hmotnosťou cievky.
Maximálna rýchlosť v tabuľke špecifikácií je schopnosť stroja, nie je garantovaná rýchlosť výroby pre každý materiál. Meď a hliník možno bežne spracovávať podstatne vyššími rýchlosťami ako nehrdzavejúcu oceľ. Praktickú rýchlosť obmedzuje aj mazanie, geometria lisovnice, redukcia na jeden prechod, chladenie a požadovaná kvalita povrchu.
Požadovaný priemer cievky, hmotnosť cievky a rozmery cievky by mali byť potvrdené pred objednávkou. Ak sa hotový zvitok prenáša priamo do rezacej, žíhacej, čistiacej alebo baliacej linky, usporiadanie naberania by malo byť prispôsobené tomuto spôsobu manipulácie.
Do linky je možné integrovať automatické rezanie, upínanie, mazanie, počítanie dĺžky, radenie výmeny cievok a hydraulické alebo pneumatické funkcie. Tieto požiadavky by mali byť špecifikované počas konštrukcie a nie pridané po dokončení stroja.
| Výrobná požiadavka | Hlavný faktor výberu |
| Malá medená alebo hliníková trubica | Rozsah priemerov, rýchlosť ťahania a chladenie |
| Dlhá súvislá trubica | Stabilita ťahu, redukcia matrice a usporiadanie navíjania |
| Rúrka alebo drôt z nehrdzavejúcej ocele | Ťažné zaťaženie, mazanie, konfigurácia matrice a praktická rýchlosť |
| Ťažká hotová cievka | Priemer bubna, navíjací motor a kapacita manipulácie s cievkou |
| Viacero veľkostí produktu | Rozsah použiteľných priemerov a požiadavky na výmenu nástrojov |
| Automatická následná výroba | Funkcie PLC, počítanie dĺžky a rozhranie výmeny cievok |
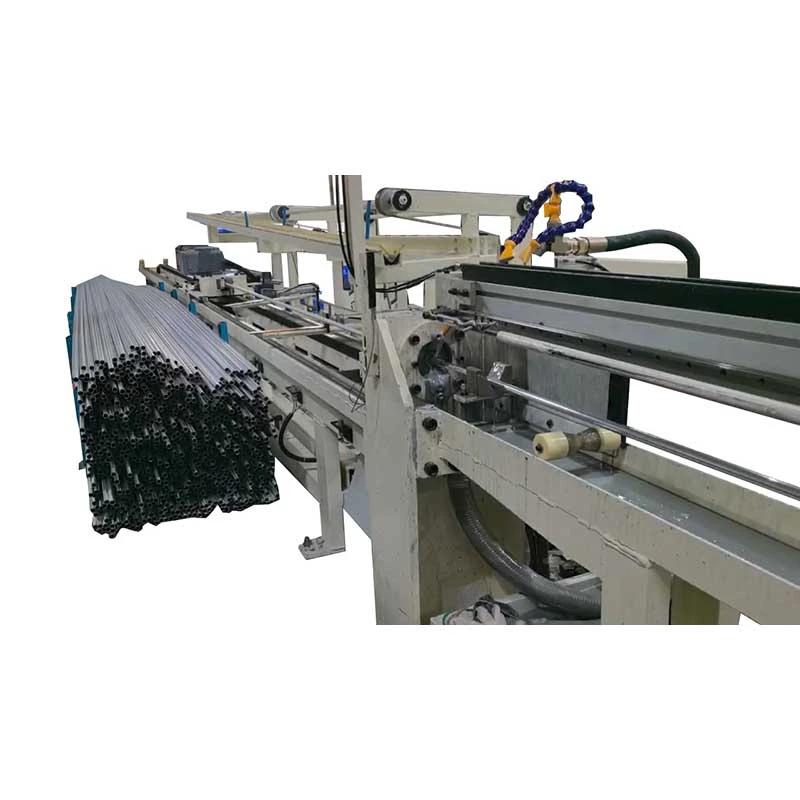
Rad FR-D zahŕňa osem modelov. Nižšie uvedené obrázky predstavujú štandardnú konfiguráciu modelu; skutočná rýchlosť výroby a vhodný priemer závisia od materiálu, redukcie, nástrojov a požiadaviek na proces.
| Model | Výkon motora (kW) | Prevodovka | Rozsah priemeru (mm) | Maximálna rýchlosť (m/min) | Priemer bubna (mm) | Navíjací motor (kW) | Naberacia prevodovka |
| FR-D250 | 5,5 / 7,5 | WPX120 | ≤3 | 80 | 250 | 1.1 | WPO60 |
| FR-D600 | 11/15 | KAF87/97 | 3-6 | 150 | 600 | 1.5 | WPO80 |
| FR-D800 | 18,5 / 22 | KAF97 | 3-8 | 150 | 800 | 1.5 | WPO80 |
| FR-D1000 | 22/37 | KAF107 | 3-10 | 200 | 1000 | 2.2 | WPO100 |
| FR-D1200 | 37/45 | KAF107/127 | 3-12 | 200 | 1200 | 2.2 | WPO100 |
| FR-D1500 | 45/55 | KAF127 | 3-15 | 250 | 1500 | 3 | WPO120 |
| FR-D1800 | 55/75 | KAF127/157 | ≤20 | 300 | 1800 | 3 / 5,5 | WPO155 |
| FR-D2200 | 90/110 | KAF167 | ≤25 | 400 | 2200 | 5,5 / 7,5 | WPO250 |
Dôležité:uvedené maximálne otáčky sú referenčné hodnoty stroja a nemali by sa považovať za odporúčané prevádzkové otáčky pre nehrdzavejúcu oceľ alebo iné materiály s vysokou pevnosťou. Konečná rýchlosť je stanovená z materiálu, počiatočnej veľkosti, plánu redukcie, konštrukcie lisovnice, mazania a požadovanej kvality povrchu.
Nastaviteľná vyrovnávacia sekcia s priečnymi valcami môže byť nainštalovaná pred ťažným nástrojom na korekciu zarovnania prichádzajúcej rúrky alebo drôtu. To je užitočné, keď má prichádzajúca cievka výrazné zakrivenie alebo keď je dôležitý konzistentný vstup matrice.
Pri vysokorýchlostnej výrobe sa teplo generované ťahaním a trením musí brať do úvahy spolu so stavom maziva a teplotou formy. Chladenie núteným vzduchom môže byť zahrnuté tam, kde proces vyžaduje dodatočné riadenie tepla.
Navíjacia jednotka nie je len navíjacie zariadenie. Priemer cievky, rýchlosť navíjania a vedenie produktu ovplyvňujú, ako pevne a konzistentne je hotový materiál usporiadaný. Špecifikácia naberania by preto mala zodpovedať hmotnosti hotového zvitku a použitému manipulačnému zariadeniu po ťahaní.
Materiál matrice, geometria nábehu a mazanie sa vyberajú podľa materiálu obrobku a redukcie. Meď, hliník a nehrdzavejúca oceľ by nemali automaticky používať rovnaké nástroje alebo parametre mazania.
Používa sa na kontinuálne ťahanie rúrok pre klimatizáciu, chladenie, výmenníky tepla, elektrické komponenty a iné aplikácie s cievkou. Tieto materiály sú vhodné na výrobu s vyššou rýchlosťou, keď je reduktor a mazací systém správne zladený.
Používa sa na presné hadičky s malým priemerom, prístrojové vybavenie, medicínske komponenty a produkty na kontrolu tekutín. V porovnaní s meďou a hliníkom si nehrdzavejúca oceľ vo všeobecnosti vyžaduje nižšie rýchlosti ťahania a bližšiu kontrolu mazania, opotrebovania lisovnice a redukciu.
Kontinuálny formát zvitkov je vhodný pre drôt, ktorý sa privádza priamo do následných tvárniacich operácií, ako je hlavička za studena a výroba spojovacích materiálov. Požadovaná trasa ťahania závisí od triedy ocele, počiatočného stavu drôtu a konečného priemeru.
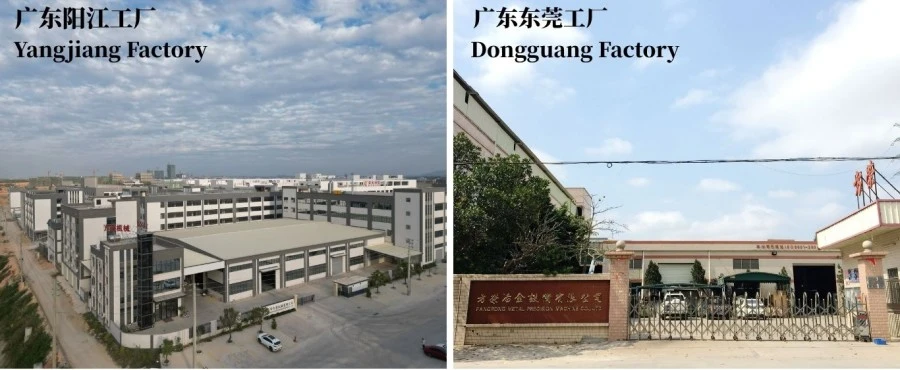
FangRong vyrába kresliace zariadenia od roku 1998 a prevádzkuje výrobné závody v Dongguan a Yangjiang. Výrobný rozsah zahŕňa stroje na ťahanie za studena, vyrovnávacie zariadenia a súvisiace stroje na tvárnenie kovov.
Pri obrátenej ťahacej linke sa výrobná kontrola zameriava na časti, ktoré priamo ovplyvňujú nepretržitý chod: hádzanie bubna, chod pohonu, stav prevodovky, elektrické ovládanie, navíjací pohyb, bezpečnostné funkcie a kvalita hotového zvitku.
inžinierstvo:potvrdiť materiál, rozmery, redukciu, rýchlosť, veľkosť bubna, požiadavky na naberanie a automatizáciu.
Obrábanie:vyrábať rám, bubon, hriadele, časti prevodovky a iné kritické komponenty podľa technických výkresov.
Montáž:integrovať ťahací pohon, bubon, matricu, vyrovnávaciu časť, navíjací a riadiaci systém.
Uvedenie kontroly do prevádzky:regulácia testovacej rýchlosti, počítanie dĺžky, prevádzková logika, bezpečnostné obvody a voliteľné automatické funkcie.
Továrenské testovanie:kontrolovať mechanický pohyb, elektrickú prevádzku, hádzanie bubna, tvorbu cievky a odozvu stroja za dohodnutých skúšobných podmienok.
ISO 9001:2015:Systém manažérstva kvality pokrývajúci konštrukčné, výrobné a súvisiace servisné činnosti. Certifikát č. UQ231211R1.
CE dokumentácia:Pre stroje dodávané na príslušné trhy možno poskytnúť návrh a dokumentáciu týkajúcu sa bezpečnosti.
Kontrola SGS:Kontrola treťou stranou môže byť usporiadaná podľa požiadaviek na kontrolu zákazníka.
Výber komponentov:Značky motorov, prevodoviek, pneumatických, elektrických, PLC, HMI a invertorov je možné špecifikovať podľa rozpočtu, dostupnosti miestnych služieb a požiadaviek projektu.
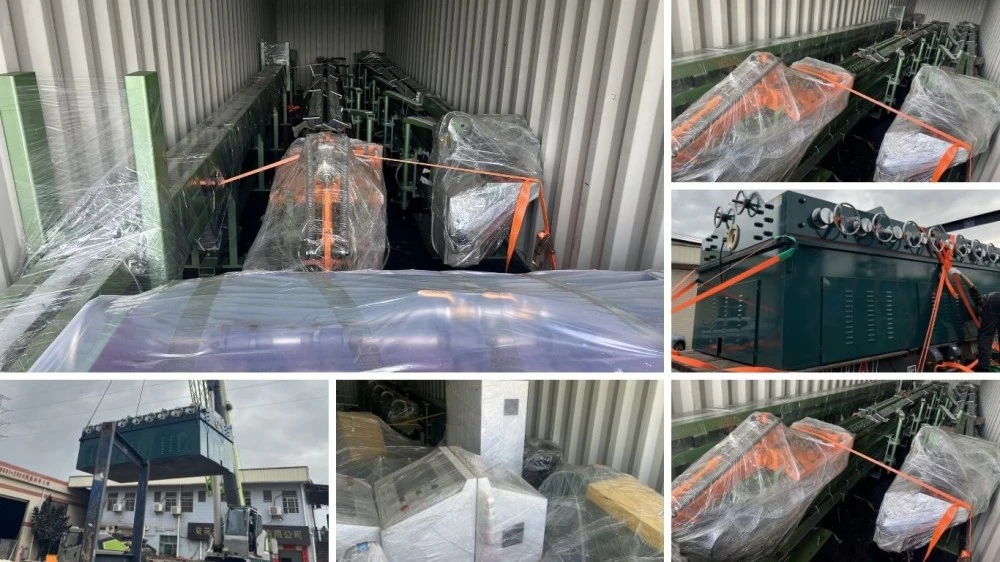
Stroj na ťahanie obrátených cievok je pripravený na exportnú prepravu s vhodnou mechanickou ochranou, ochranou proti vlhkosti a ochranou proti korózii. Veľké zariadenia sú v prípade potreby rozdelené na prenosné časti, pričom sa počas konštrukčnej fázy zvažujú opatrenia na balenie a zdvíhanie.
Typická doba dodania je30-60 dní pre štandardné menšie modelya približne60-90 dní pre väčšie alebo prispôsobené konfigurácie. Konečný harmonogram závisí od modelu, výberu komponentov, nástrojov a rozsahu automatizácie.
Uveďte druh materiálu, typ rúry alebo drôtu, počiatočný priemer, konečný priemer, hrúbku steny rúrok, požadovanú rýchlosť výroby, cieľovú hmotnosť zvitku a spôsob manipulácie. Ak na tom istom stroji bude fungovať niekoľko produktov, uveďte celý rozsah veľkostí.
Bubon by sa mal vyberať podľa priemeru produktu, prípustných podmienok ohybu materiálu, požadovaného priemeru zvitku a hmotnosti zvitku. Väčší bubon nie je automaticky lepší; zvyšuje veľkosť zariadenia a náklady a mal by byť odôvodnený požiadavkami na produkt a výrobu.
Nie. Nerezová oceľ normálne vyžaduje podstatne nižšie rýchlosti ťahania kvôli jej vyššej odolnosti voči deformácii a rôznym požiadavkám na teplo a mazanie. Skutočná rýchlosť by mala byť stanovená skôr z triedy materiálu, redukcie a konfigurácie lisovnice, než z maximálnej hodnoty medi.
Áno, za predpokladu, že veľkosti spadajú do použiteľného rozsahu zvoleného modelu a sú k dispozícii vhodné matrice a parametre procesu. Pri širokom sortimente výrobkov by sa pri výbere stroja mala zvážiť metóda výmeny lisovnice, usporiadanie mazania a rozsah regulácie otáčok.
Navíjací systém riadi skôr prijímaciu cievku než primárne ťahové zaťaženie. Jeho kapacita a rýchlosť musia zodpovedať hotovému výrobku, priemeru cievky a požadovanému stavu vinutia. Poddimenzovaný navíjací systém sa môže stať obmedzením aj vtedy, keď má hlavný ťahací pohon dostatočný výkon.
Pre kompletný test výroby skontrolujte rýchlosť ťahania, rozmerovú konzistenciu, chod bubna, synchronizáciu navíjania, vytváranie cievok, elektrické a bezpečnostné funkcie, mazacie a chladiace systémy. Ak je to možné, testovanie so skutočnou rúrkou alebo drôtom zákazníka poskytuje užitočnejšiu akceptačnú referenciu ako samotný test nezaťaženého stroja.
Adresa
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel