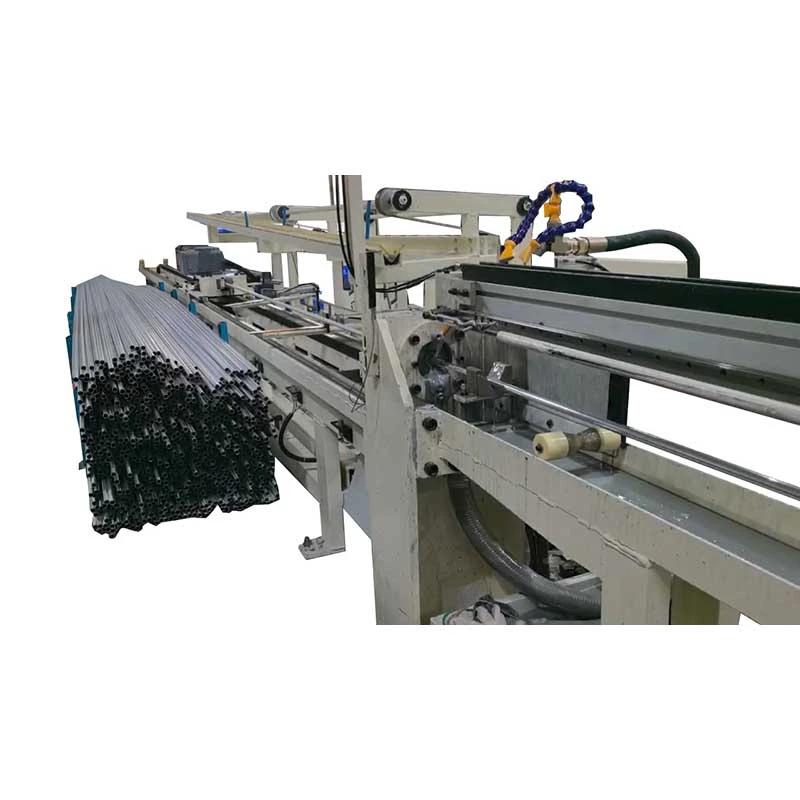
FangRong'sStroj na ťahanie za studena s ozubeným kolesomje skonštruovaný pre presné kreslenie, kde sú krátke pracovné dĺžky, rýchle zrýchlenie a presné polohovanie dôležitejšie ako veľmi dlhé ťahy. Pohon hrebeňom a pastorkom prenáša pohyb servomotora priamo na ťažný vozík, čím zabezpečuje kontrolovaný pohyb s nízkou mechanickou vôľou a opakovateľným polohovaním.
Vyrobené pre krátke a presné cykly kreslenia
TheFR-50poskytujeťažná sila 50kNs efektívnou ťažnou dĺžkou 4 m a zdvihom jadra 2 m. 30kW servomotor Inovance poháňa planétovú pravouhlú prevodovku s pomerom 1:15. Rýchlosť ťahania je plynule nastaviteľná v rozsahu 0–40 m/min, pričom rýchlosť návratu vozíka dosahuje 0–30 m/min.
Táto konfigurácia je užitočná, keď stroj musí opakovane zrýchľovať, zastavovať a cúvať bez straty presnosti polohy. Prevodovka s ozubeným hrebeňom a pastorkom sa vyhýba dlhej flexibilnej reťazi, ktorá sa nachádza na konvenčných reťazových ťahadlách, zatiaľ čo predpäté ložiská a komponenty prevodovky proti vôli pomáhajú kontrolovať mechanickú vôľu. Opakovateľnosť polohy môže dosiahnuť± 0,05 mmza vhodných prevádzkových podmienok.
Kľúčové špecifikácie FR-50:ťažná sila 50 kN, efektívna dĺžka ťahu 4 m, zdvih jadrovej tyče 2 m, rýchlosť ťahania 0–40 m/min a rýchlosť návratu vozíka až 0–30 m/min.
Manipulácia s jadrovou tyčou je súčasťou stroja
Pri ťahaní rúr je produktivita ovplyvnená nielen ťahom, ale aj tým, ako rýchlo môže byť jadrová tyč pripravená na ďalší cyklus. FR-50 obsahujeautomatické navliekanie jadrovej tyčea pneumatický klinový čeľusťový systém na zníženie ručných zásahov počas nakladania a upínania.
Vnútorné a vonkajšie mazanie je možné nakonfigurovať aj na ťahanie rúr s vnútorným priemerom ≥16 mm. To je dôležité pre aplikácie využívajúce zátku alebo tŕň, kde podmienky mazania priamo ovplyvňujú ťahové zaťaženie, opotrebovanie lisovnice a kvalitu povrchu rúry.
Technická konfigurácia FR-50
Sila ťahania50 kN
Efektívna dĺžka kresby4 m
Core-Rod Stroke2 m
Rýchlosť kreslenia0-40 m/min
Rýchlosť návratu vozíka0-30 m/min
Hlavný servomotor30 kW Inovance
PrevodovkaPlanétová pravouhlá prevodovka
Pomer prevodovky 1:15
Opakovateľnosť polohy± 0,05 mm
Výška stredu800 mm
Závit na jadrovú tyčAutomaticky
MazanieK dispozícii je vnútorné a vonkajšie mazanie
Kde má ozubený pastorok výhodu
Stroj je vhodný najmä prelekárske hadičky, letecké hydraulické vedenia a presné automobilové komponenty, kde môže byť konzistentný pohyb a opakovateľné polohovanie dôležitejšie ako maximálna ťažná kapacita. Je to tiež praktická voľba, keď je dostupný priestor v dielni obmedzený; FR-50 má kompaktné usporiadanie s výškou stredu 800 mm.
Pre dlhé výrobky vyžadujúce predĺžené ťahy alebo veľmi vysoké ťahové sily môže byť vhodnejšia reťaz alebo hydraulický ťahač. Zariadenie s ozubeným kolesom a pastorkom dáva väčší zmysel, keď je výrobný cyklus relatívne krátky a proces využíva výhody riadenej rýchlosti a polohy.
Rack-Pinion vs. Konvenčné kreslenie reťaze
| Položka |
Rack-Pinion |
Reťazový typ |
| Drive |
Hrebeň a pastorok so servomotorom |
Reťaz a reduktor |
| Typická sila |
Ovládanie polohy, zrýchlenia a rýchlosti |
Ťažké ťahanie a dlhšie ťahy ťahom |
| Rýchlosť kreslenia |
0–40 m/min na FR-50 |
Závisí od modelu stroja |
| Dĺžka výkresu |
4 m efektívna dĺžka na FR-50 |
Dlhšie zdvihy sú k dispozícii na mnohých modeloch |
| Najlepšie fit |
Presné rúry a výroba v krátkych cykloch |
Všeobecné ťahanie tyčí a rúr, výroba s vyšším zaťažením |
Porovnanie je hlavne o procese výroby, nie o tom, ktorá prevodovka je univerzálne lepšia. Ak si práca vyžaduje dĺžku ťahania triedy 4 m, časté zmeny rýchlosti a tesné polohovanie, usporiadanie hrebeň-pastorok má jasnú výhodu. Ak je prioritou maximálna ťažná kapacita alebo oveľa dlhší zdvih, konvenčný reťazový alebo hydraulický stroj môže poskytnúť lepšiu zhodu.
Ovládajte cyklus kreslenia pomocou servopohybu
PLC Mitsubishi s HMI koordinuje postupnosť kreslenia, zatiaľ čo servopohon zabezpečuje variabilné riadenie rýchlosti vozíka. To umožňuje nastavenie rýchlosti ťahania a návratu podľa materiálu a nástrojov, namiesto toho, aby sa stroj spúšťal pri jednej pevnej rýchlosti.
Servo ovládanie je užitočné, keď cyklus ťahania zahŕňa časté zrýchlenie, spomalenie a spätné pohyby.Rýchlosť možno nastaviť tak, aby vyhovovala podmienkam materiálu, redukcie a nástrojov, zatiaľ čo PLC riadi postupnosť a požiadavky na polohovanie.
Dokončite proces kreslenia presných rúrok
Pre presné vedenie rúrok je možné stroj kombinovať s FangRong'sKresliace formyvrátane diamantových nástrojov a aPolohovací strojna prípravu materiálu. Výsledné nastavenie udržuje nástrojový, podávací a ťahací pohyb prispôsobený rozmerovým požiadavkám hotovej rúry alebo tyče.
Konfigurácia hrebeňa a pastorka sa preto najlepšie považuje za riešenie presne orientovaného kreslenia, a nie za všeobecnú náhradu každého typu ťažného stola. Správna voľba závisí od požadovanej ťažnej sily, pracovnej dĺžky, materiálu, výrobného cyklu a presnosti polohovania.


 Whatsapp