Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.
Výrobca stroja na ťahanie cievok na výrobu precíznych drôtov
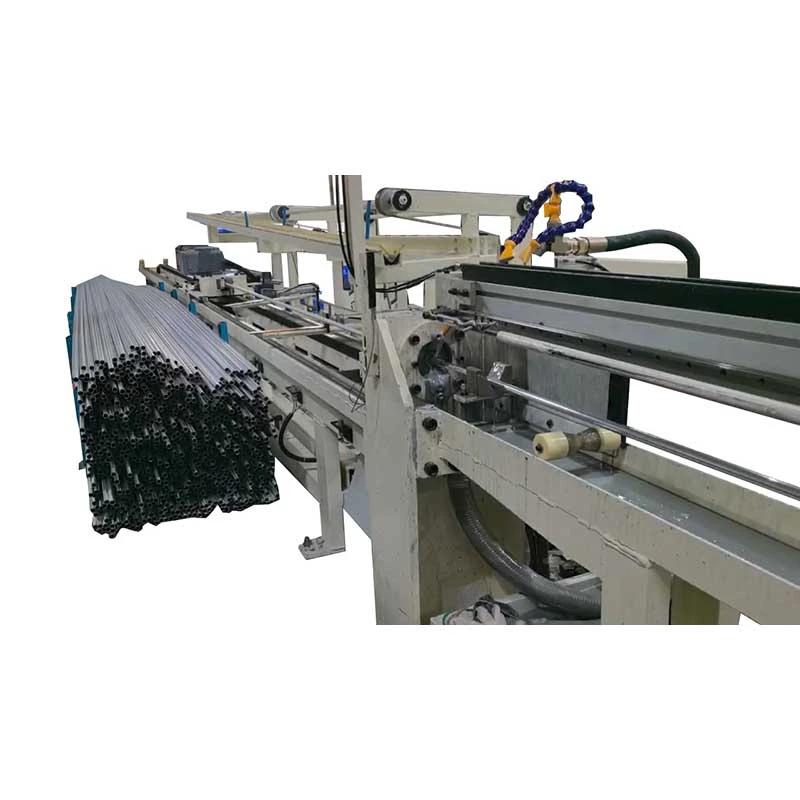
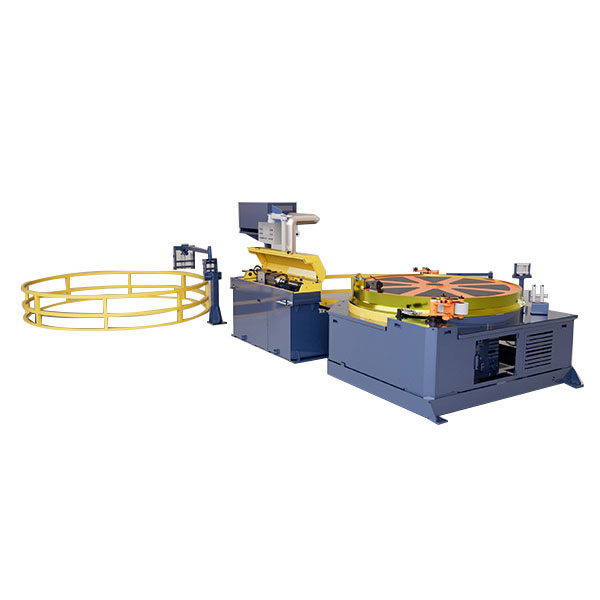
Ťahanie dlhých dĺžok rúrky alebo drôtu vyžaduje, aby materiál zostal kontinuálny počas procesu ťahania a navíjania. Na rozdiel od bežného ťažného zariadenia pre tyče s pevnou dĺžkou musí stroj na ťahanie cievok súčasne ovládať ťahanie, vedenie, napínanie a navíjanie. FangRong'sStroj na ťahanie cievokje k dispozícii vo vertikálnej a obrátenej konfigurácii, s priemerom navijaka odφ250 mm až φ2200 mma rýchlosti čerpania z80-400 m/min, v závislosti od modelu a materiálu.
Kontrola napätia pri vysokej rýchlosti ťahania
Pri vyšších rýchlostiach linky môže nestabilné napätie viesť k uvoľneniu cievok, teleskopickému pohybu, nerovnomernému stúpaniu vinutia alebo nepravidelnému podávaniu materiálu. Jednoduché zvýšenie otáčok motora tieto problémy nevyrieši. FangRong používa arameno tanečníka a programovateľné ovládanie výšky tónuna koordináciu napätia materiálu s rýchlosťou navíjania, čo umožňuje navíjaciemu systému sledovať zmeny v rysovacej línii.
Toto je obzvlášť dôležité pre výrobky z mäkkej medi a hliníka. Nadmerné napätie vinutia môže deformovať materiál a sťažiť odvíjanie hotovej cievky počas nasledujúceho výrobného kroku.
Kresba a navíjanie musia byť zladené.Pre nepretržitú výrobu zvitkov musí naberací systém sledovať skutočnú rýchlosť ťahania a stav materiálu. Príliš rýchly chod navíjacieho systému alebo nadmerné napnutie môže ovplyvniť hotovú cievku.
Stroje na ťahanie obrátených a zvislých cievok
FangRong dodáva konfigurácie obráteného aj vertikálneho ťahania cievok. Obrátené modely zFR-D250 až FR-D2200zvládne rúrky s priemerom do 25 mm. V závislosti od modelu je navíjací motor 5,5–7,5 kW, s reduktormi série WPO, pneumatickým lisovaním materiálu a 5–10 skupinami jednotiek na predbežné vyrovnávanie krížových valcov.
Tieto stroje sa používajú na kontinuálne spracovanie rúr, kde je potrebné materiál viesť a kontrolovať pred vstupom do navíjacej časti. Predrovnávacie jednotky pomáhajú pripraviť materiál na konzistentnejšie navíjanie.
Vertikálne modely, vrátaneFR-250 až FR-1800rozsahu, použite závitovkové prevody WPO alebo tvrdené redukčné prevody a môžete dosiahnuť rýchlosti ťahania až200 m/min. Usporiadanie závisí od vstupného materiálu, priemeru rúrky alebo drôtu, požadovaných rozmerov cievky, dostupného inštalačného priestoru a požiadaviek na manipuláciu.
Obrátený typFR-D250–FR-D2200 Priemer rúrky do 25 mm 5,5 – 7,5 kW navíjací motor
Vertikálny typFR-250–FR-1800 Rýchlosť ťahania až 200 m/min WPO alebo tvrdený reduktor
Predrovnanie5–10 skupín jednotiek cross-roller Dostupné na vybraných modeloch Pre riadené podávanie cievky
Priemer navijaka a výber stroja
Navijak je dôležitou súčasťou stroja na ťahanie zvitkov, pretože jeho priemer ovplyvňuje, ako sa materiál ohýba, keď prechádza systémom ťahania a navíjania. Konfigurácie FangRong sa pohybujú odφ250 mm až φ2200 mm, s výkonmi motorov od cca5,5/7,5 kW až 90/110 kW.
Priemer hriadeľaφ250–2200 mm
Rýchlosť kreslenia80-400 m/min
Výkon motoraPribl. 5,5/7,5–90/110 kW
Väčší navijak nie je vždy tou správnou voľbou. Pre tenké alebo tvrdšie materiály môže byť požadovaný polomer ohybu, stav povrchu a konečná veľkosť zvitku dôležitejší ako maximálna rýchlosť linky. Výber by mal brať do úvahytrieda materiálu, počiatočný priemer, redukcia na prechod, hotový priemer zvitku a požadovaná rýchlosť ťahania.
Výberová položka
Čo to ovplyvňuje
Prečo na tom záleží
Stupeň materiálu
Zaťaženie pri ťahaní a ohybové správanie
Mäkká meď a hliník vyžadujú starostlivé ovládanie napätia
Počiatočný priemer
Ťažná sila a kapacita stroja
Určuje požadovaný pracovný rozsah stroja
Zníženie na jeden priechod
Výkresové zaťaženie a výrobný cyklus
Ovplyvňuje požiadavky na motor a systém kreslenia
Dokončený priemer cievky
Usporiadanie vinutia a výber hriadeľa
Potreba zosúladiť následnú manipuláciu a skladovanie
Požadovaná rýchlosť linky
Rýchlosť kreslenia a naberania
Vyššia rýchlosť vyžaduje stabilnejšie napnutie a kontrolu navíjania
Aplikácie pre kontinuálne rúrky a drôty
Ťahanie zvitkov je vhodné skôr pre produkty dodávané a používané v súvislých dĺžkach ako jednotlivé rezané kusy. Typické aplikácie zahŕňajúmedené rúrkové cievky pre klimatizáciu, hliníkový drôt na výrobu káblov a oceľový drôt na výrobu pružín.
Stroj je vhodný aj tam, kde ťahaný materiál potrebuje ísť priamo do procesu navíjania alebo skladovania. Keď hotová cievka potrebuje iný priemer, smer vinutia alebo formát balenia, aPrevíjací strojmôže byť inštalovaný za kresliaci stroj.
Pri kontinuálnych výrobkoch by sa pri výbere stroja mala zvážiť následná manipulácia.Ťahací stroj nemusí sám zvládnuť každú požiadavku na navíjanie alebo balenie. Samostatnú prevíjaciu jednotku je možné použiť, keď sa konečná špecifikácia cievky líši od štandardného formátu navíjania ťahacieho stroja.
Predrovnanie a navíjanie cievky
Stav materiálu pred navíjaním má priamy vplyv na hotovú cievku. Predrovnanie, lisovanie materiálu, stúpanie navíjania a napätie, to všetko je potrebné upraviť podľa produktu. FangRong konfiguruje tieto funkcie podľa typu stroja a aplikácie tak, aby materiál zostal stabilný pri vstupe do navíjacej časti.
Pri aplikáciách rúr pomáhajú jednotky na predbežné vyrovnávanie krížových valcov kontrolovať materiál predtým, ako sa dostane do navíjacej časti. Pneumatické lisovanie sa používa na vybraných konfiguráciách na udržanie materiálu počas nepretržitej prevádzky.
Pre nepretržitú výrobu by mal byť stroj vybraný podľa aktuálneho ťahového zaťaženia, napätia materiálu a požadovanej geometrie cievky. Maximálna rýchlosť ťahania je len jednou časťou špecifikácie. Tiež je potrebné zvážiť vlastnosti materiálu, redukciu, priemer navijaka a požiadavky ďalšieho procesu.
TheStroj na ťahanie obrátených cievokkombinujekontinuálne ťahanie a navíjaniepre medené, hliníkové, nerezové a uhlíkové oceľové rúry alebo drôty. S rýchlosťou kreslenia až400 m/mina priemery rúrok3-25 mm, znižuje rezanie, manipuláciu a medziskladovanie. Cievkové bubny sa pohybujú od250–2200 mm. Frekvenčne riadená regulácia otáčok udržuje stabilné ťahové napätie a kvalitu povrchu. Vhodné preHVAC, chladiace, elektrické, automobilové a lekárske hadičkyvýroby.
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov


 Whatsapp