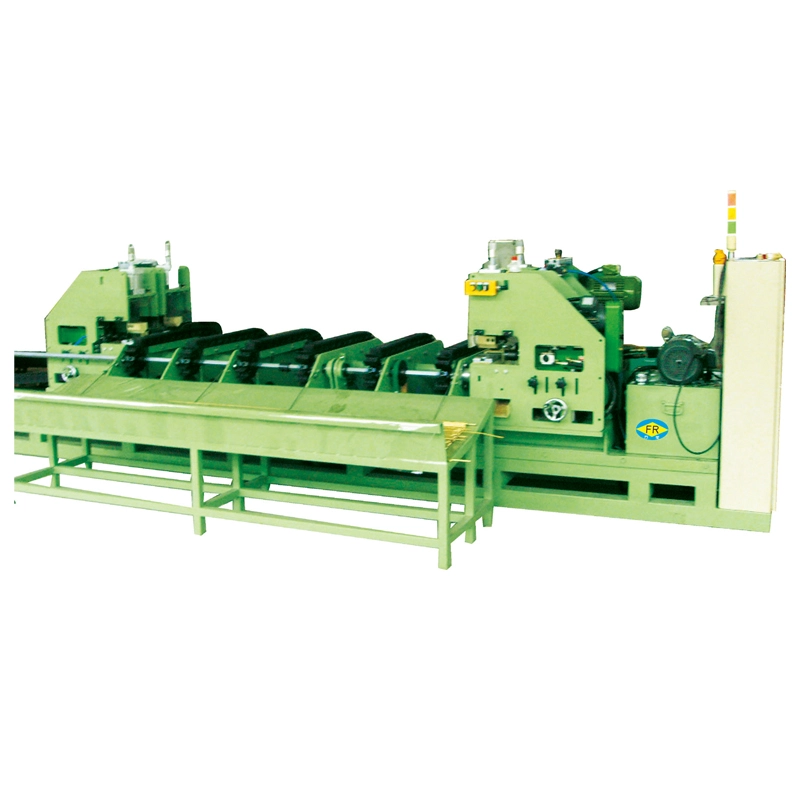
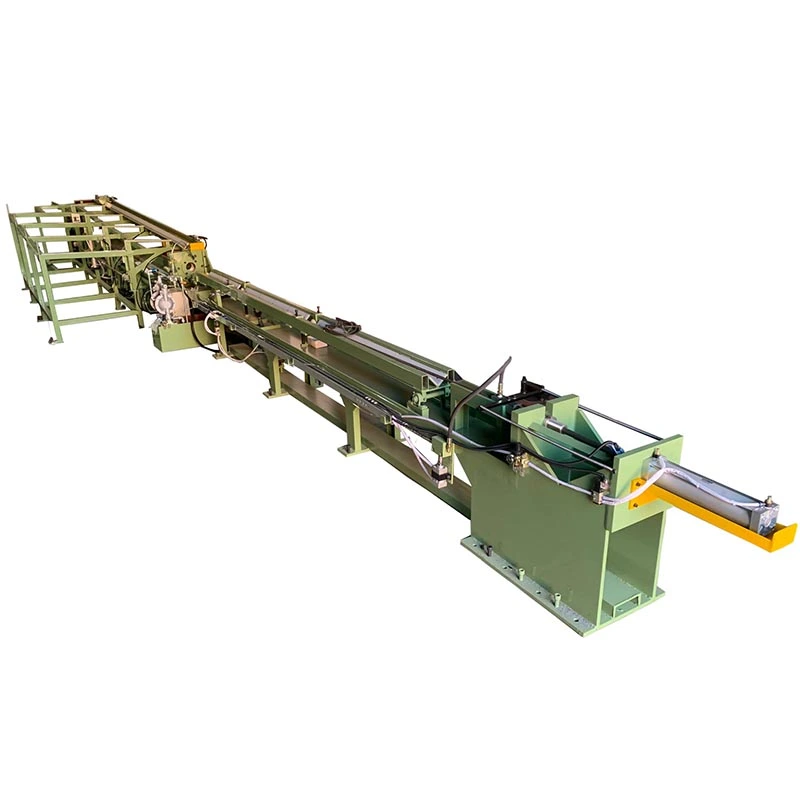
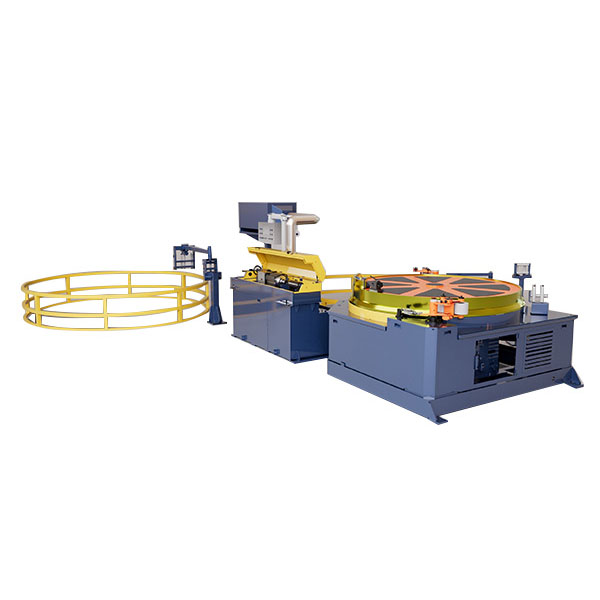
FangRongposkytujeStroj na tvarovanie vnútorných závitovna tvarovanie priebežných vnútorných závitov a špirálových drážok v medených, nerezových, mosadzných a hliníkových rúrach. S konfiguráciami FR-8 a FR-12, ktoré pokrývajú priemery rúr od 5 do 15 mm a rýchlosť ťahania až 60 m/min, je zariadenie navrhnuté na efektívne spracovanie rúr v HVAC, chladení, flexibilných hadiciach a výrobe presných rúr.
Vytváranie vnútorných závitov a drážok je dôležitým procesom pre výrobcov, ktorí vyrábajú vysokovýkonné kovové rúrky, flexibilné rúrky, rúrky výmenníkov tepla a špecializované komponenty na prenos tekutín. Na rozdiel od operácií prerušovaného obrábania môže systém kontinuálneho tvarovania kombinovať podávanie rúrok, vnútorné tvarovanie profilu, riadené ťahanie a automatické navíjanie v jednej výrobnej sekvencii. To pomáha znižovať opakovanú manipuláciu pri zachovaní stabilného pohybu rúrky a konzistentných podmienok tvarovania.
Stroj na tvarovanie vnútorného závitu od FangRong je dostupný v konfiguráciách FR-8 a FR-12. Model FR-8 podporuje priemery rúr 5–10 mm s rýchlosťou ťahania 15–30 m/min, zatiaľ čo FR-12 zvláda rúry s priemerom 8–15 mm rýchlosťou 40–60 m/min. Konečná konfigurácia môže byť prispôsobená materiálu rúrky, hrúbke steny, vnútornému profilu, stúpaniu, výrobnej rýchlosti a priemeru cievky.
Obsah
- Ako funguje stroj na tvarovanie vnútorného závitu rúr?
- Aké sú kľúčové vlastnosti kontinuálneho formovania vnútorných závitov?
- Aké sú hlavné špecifikácie stroja?
- Ako by mali výrobcovia vybrať ten správny stroj?
- Kde sa tento stroj používa?
- Aké výrobné problémy dokáže vyriešiť?
- Ako FangRong pristupuje k výrobe strojov?
- Často kladené otázky
- Ako môžete začať svoj projekt spracovania rúr?
Ako funguje stroj na tvarovanie vnútorného závitu rúr?
Stroj na tvarovanie vnútorného závitu rúrok je navrhnutý tak, aby umožňoval nepretržitý pohyb rúrok. Namiesto samostatného spracovania jednotlivých častí rúrky rúrka vstupuje do podávacieho systému a nepretržite sa pohybuje cez vnútornú tvarovaciu časť. Riadený tvarovací nástroj vytvára požadovaný špirálový závit alebo drážku na vnútornej ploche, zatiaľ čo trakčný systém udržuje stabilný pohyb.
1. Riadené podávanie trubicou
Podávacia časť vedie rúrku smerom k tvarovacej oblasti kontrolovanou rýchlosťou. Presné zarovnanie je dôležité, pretože nadmerná odchýlka môže ovplyvniť hĺbku tvarovania, konzistenciu stúpania a konečný vnútorný profil.
2. Formovanie vnútorného profilu
Tvarovací systém vytvára vnútorný špirálový profil prostredníctvom riadenej deformácie, a nie spoliehania sa na konvenčné rezanie s odstraňovaním materiálu. Táto metóda je obzvlášť vhodná pre kontinuálnu výrobu, kde je dôležitý stabilný rozstup a opakovateľná vnútorná geometria.
3. Kreslenie a ťah
Po vstupe do tvarovacej sekcie sa rúra nepretržite ťahá cez stroj. Ťažnú silu a pracovnú rýchlosť je možné nastaviť podľa materiálu a rozmerov rúrky, čo pomáha udržiavať stabilné výrobné podmienky.
4. Automatické navíjanie
Po vytvorení vnútorného profilu môže byť hotová rúrka automaticky navinutá do zvitku. To znižuje ručnú manipuláciu a uľahčuje prepojenie procesu s predradeným alebo zaradeným zariadením na spracovanie rúrok.
Aké sú kľúčové vlastnosti kontinuálneho formovania vnútorných závitov?
Pre výrobcov rúr nie je výkon stroja určený len schopnosťou tvárnenia. Nepretržitá výroba tiež vyžaduje koordinované systémy podávania, trakcie, nástrojov a navíjania.
- Priebežné spracovanie:Tvarovanie, ťahanie a navíjanie rúr môže fungovať ako spojený výrobný proces.
- Vnútorné špirálové tvarovanie:Tvarovací systém vytvára vnútorné závity alebo drážky pozdĺž dĺžky rúrky.
- Kompatibilita viacerých materiálov:Konfigurácie môžu byť vyvinuté pre medené, nerezové, mosadzné, hliníkové a iné vhodné kovové rúry.
- Nastaviteľné výrobné parametre:Pracovnú rýchlosť a podmienky ťahania je možné zvoliť podľa špecifikácií materiálu a rúr.
- Automatické navíjanie:Hotové rúrky je možné zbierať do zvitkov, čím sa znižuje dodatočná práca pri prevíjaní.
- Integrácia výrobnej linky:Zariadenie je možné nakonfigurovať na pripojenie k existujúcim linkám na spracovanie rúr.
- Vlastné náradie:Tvarovacie nástroje môžu byť prispôsobené požadovaným rozmerom rúrky, stúpaniu a vnútornému profilu.
Aké sú hlavné špecifikácie stroja?
FangRong v súčasnosti ponúka dve štandardné konfigurácie pre rôzne veľkosti rúr a výrobné požiadavky. Nasledujúce špecifikácie poskytujú praktickú referenciu pre počiatočný výber stroja.
| Špecifikácia | FR-8 | FR-12 |
|---|---|---|
| Sila ťahania | 2 T | 5 T |
| Priemer rúrky | 5-10 mm | 8-15 mm |
| Rýchlosť kreslenia | 15–30 m/min | 40–60 m/min |
| Priemer cievky | 600–1000 mm | 800–1200 mm |
| Hlavný motor | 15 kW | 22 kW |
| Variabilný ovládač | 18 kW | 30 kW |
Skutočné prevádzkové parametre by sa mali potvrdiť podľa materiálu rúrky, vonkajšieho priemeru, hrúbky steny, požadovaného vnútorného profilu, stúpania, výrobnej kapacity a požiadaviek na hotové zvitky. Vlastné konfigurácie sú k dispozícii, keď štandardné špecifikácie úplne nezodpovedajú výrobnej linke.
Ako by mali výrobcovia vybrať ten správny stroj?
Výber stroja na tvarovanie vnútorného závitu len na základe výkonu motora alebo maximálnej rýchlosti môže viesť k nevhodnej konfigurácii výroby. Spoľahlivejším prístupom je vyhodnotenie celej požiadavky na spracovanie rúr.
Materiál rúrky
Meď, nehrdzavejúca oceľ, mosadz a hliník majú rôzne mechanické vlastnosti a správanie pri tvarovaní. Zvolená tvárniaca sila, nástroje a prevádzkové parametre by preto mali zodpovedať spracovávanému materiálu.
Priemer rúry a hrúbka steny
Rozmery rúr priamo ovplyvňujú konfiguráciu stroja. FR-8 je určený pre rúry 5–10 mm, zatiaľ čo FR-12 pokrýva 8–15 mm. Pri požiadavke na prispôsobenú konfiguráciu je potrebné uviesť aj hrúbku steny.
Požiadavky na vnútorný závit alebo drážku
Požadovaný vnútorný profil a rozstup určujú vhodné tvarovacie nástroje. Výrobcovia vyrábajúci viaceré špecifikácie rúr by mali pri plánovaní zariadenia zvážiť flexibilitu nástrojov.
Rýchlosť výroby
Cieľový výstup je ďalším dôležitým faktorom. Pre stredne rýchlostnú výrobu zahŕňajúcu menšie elektrónky môže byť vhodná konfigurácia FR-8. Požiadavky na vyššiu rýchlosť a väčšiu ťažnú silu môžu vyžadovať konfiguráciu FR-12.
Dokončený priemer cievky
Systém vinutia by sa mal zvážiť spolu s požadovanou konečnou veľkosťou cievky. Rôzne výrobné rozloženia môžu vyžadovať rôzne konfigurácie navíjania a manipulačné usporiadania.
Kde sa tento stroj používa?
Kontinuálne tvarovanie vnútorných závitov a drážok môže podporovať celý rad aplikácií výroby rúr, kde vnútorná geometria prispieva k výkonu produktu alebo požiadavkám na montáž.
- Výroba HVAC a klimatizačných rúr
- Spracovanie rúr chladenia a výmenníka tepla
- Výroba flexibilných hadíc z nehrdzavejúcej ocele
- Výroba plynových hadíc
- Vodovodné a vodoinštalačné komponenty
- Výroba vlnitých kovových rúr
- Automobilové flexibilné hadičky
- Priemyselné hadice na prenos tekutín
- Presná výroba kovových rúr
Pre aplikácie medených rúrok možno vytvoriť vnútorné špirálové drážky pre špecializované aplikácie na prenos tepla v klimatizačných a chladiacich systémoch. Konečné nástroje a prevádzkové parametre by sa mali určiť zo skutočnej špecifikácie rúry a aplikácie.
Aké výrobné problémy dokáže vyriešiť?
Tradičné spracovanie trubíc môže zahŕňať viacero nezávislých operácií, manuálne podávanie, opakované nastavenie a samostatné prevíjanie. Tieto kroky môžu predĺžiť čas spracovania a priniesť príležitosti na problémy so zarovnaním alebo konzistenciou.
| Produkčná výzva | Prístup kontinuálneho tvárnenia | Potenciálny produkčný prínos |
|---|---|---|
| Opakované ručné kŕmenie | Nepretržité podávanie sondou | Menej medziľahlá manipulácia |
| Nestabilné zarovnanie rúrok | Kontrolované kŕmenie a polohovanie | Konzistentnejšie podmienky tvarovania |
| Samostatné tvarovacie operácie | Integrované tvarovanie a ťahanie | Zjednodušený výrobný tok |
| Manuálne prevíjanie | Automatické navíjanie cievky | Znížená manipulácia po formovaní |
| Rôzne špecifikácie trubice | Konfigurovateľné nástroje a parametre | Väčšia flexibilita výroby |
Primárnou hodnotou nepretržitej konfigurácie je koordinácia procesov. Spojením podávania, vnútorného tvarovania, ťahu a navíjania do jednej výrobnej sekvencie môžu operátori tráviť viac času kontrolou parametrov a kontrolou kvality namiesto prenášania častí rúr medzi samostatnými operáciami.
Ako FangRong pristupuje k výrobe strojov?
FangRong sa zaoberá ťahaním za studena, rovnaním a výrobou súvisiacich metalurgických zariadení od roku 1998. Jej výrobný proces zahŕňa inžiniersky návrh, konštrukčnú výrobu, obrábanie, výrobu tvárniacich nástrojov, montáž, kalibráciu a testovanie.
Kľúčové mechanické komponenty, ako sú lisovnice, vodiace kolesá a vnútorné tvarovacie hlavy, sa vyrábajú podľa ich prevádzkových požiadaviek. V závislosti od komponentu sa na podporu rozmerovej stability a servisného výkonu používajú procesy obrábania a tepelného spracovania.
Pred odoslaním sa kompletné zariadenie skontroluje z hľadiska mechanickej konštrukcie, prevádzky prevodovky, tvarovacích komponentov, elektrických ovládacích prvkov, pohybu rúr a koordinácie medzi pohonom a riadiacimi systémami. Prispôsobené stroje môžu byť tiež kontrolované podľa dohodnutých špecifikácií rúr a výrobných požiadaviek.
Kvalita a technické osvedčenie
- Certifikácia ISO 9001
- zhoda CE
- Podpora inšpekcie SGS
- 32 patentov na vynálezy
- Viac ako 100 patentov úžitkových vzorov
- Výrobné závody v Dongguan a Yangjiang, Guangdong
- Viac ako 26 rokov skúseností v súvisiacich hutníckych zariadeniach
FangRong tiež poskytuje návod na inštaláciu, školenie operátorov, technickú podporu a služby náhradných dielov. Štandardná záručná doba je 12 mesiacov, s výnimkou bežných opotrebiteľných dielov.
Často kladené otázky o strojoch na tvarovanie vnútorného závitu
Aké materiály je možné spracovať?
Stroj je možné nakonfigurovať pre medené, nerezové, mosadzné, hliníkové a iné vhodné kovové rúry. Podmienky tvárnenia závisia od vlastností materiálu, rozmerov rúrky a požadovaného vnútorného profilu.
Aký priemer trubice zvládnu štandardné modely?
FR-8 je určený pre priemery rúr 5–10 mm, zatiaľ čo FR-12 pokrýva 8–15 mm. Pre aplikácie mimo týchto štandardných rozsahov je možné diskutovať o vlastných konfiguráciách.
Aký je rozdiel medzi FR-8 a FR-12?
FR-8 poskytuje ťažnú silu 2 T a rozsah rýchlosti ťahania 15–30 m/min. FR-12 poskytuje ťažnú silu 5 T a rozsah rýchlosti ťahania 40–60 m/min, vďaka čomu sú tieto dve konfigurácie vhodné pre rôzne veľkosti rúr a výrobné požiadavky.
Môžu byť vnútorné závity alebo drážky vytvorené nepretržite?
áno. Stroj je navrhnutý na nepretržitý pohyb rúrky a môže vytvoriť vnútorný špirálový závit alebo drážku pozdĺž požadovanej dĺžky rúrky bez samostatného spracovania každej časti rúrky.
Dá sa integrovať s existujúcou výrobnou linkou?
áno. Zariadenie môže byť integrované s predradenými alebo nadradenými systémami na spracovanie rúrok. Spôsob pripojenia by mal byť naplánovaný podľa podávania rúrok, rýchlosti výroby, manipulácie s cievkami a existujúceho usporiadania továrne.
Aké informácie by sa mali poskytnúť pri žiadosti o cenovú ponuku stroja?
Výrobcovia by mali poskytnúť materiál rúrky, vonkajší priemer, hrúbku steny, profil vnútorného závitu alebo drážky, stúpanie, cieľovú rýchlosť výroby, hotový priemer zvitku, očakávanú výrobnú kapacitu a informácie o existujúcej výrobnej linke, ak je to možné.
Dá sa stroj prispôsobiť?
áno. Konfiguráciu stroja, tvarovacie nástroje, pracovné parametre a usporiadanie výrobnej linky je možné prispôsobiť podľa materiálu rúrky, rozmerov, požiadaviek na tvarovanie a výrobných podmienok.
Ako môžete začať svoj projekt spracovania rúr?
Výber správneho zariadenia na vnútorné tvarovanie vyžaduje viac ako len porovnávanie špecifikácií stroja. Materiál trubice, priemer, hrúbka steny, vnútorný profil, stúpanie, cieľová rýchlosť, rozmery cievky a požiadavky na integráciu linky by sa mali posudzovať spoločne. Ak plánujete novú výrobnú linku rúr alebo modernizujete existujúci proces, poskytnite svoje špecifikácie rúr a výrobné ciele spoločnosti FangRong, aby vám poskytla vhodnú konfiguráciu zariadenia.Kontaktujte násdnes, aby sme prediskutovali vašu aplikáciu, potvrdili vhodný model stroja a preskúmali prispôsobené riešenie stroja na tvarovanie vnútorného závitu rúr pre vaše výrobné požiadavky.