Whatsapp
Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.
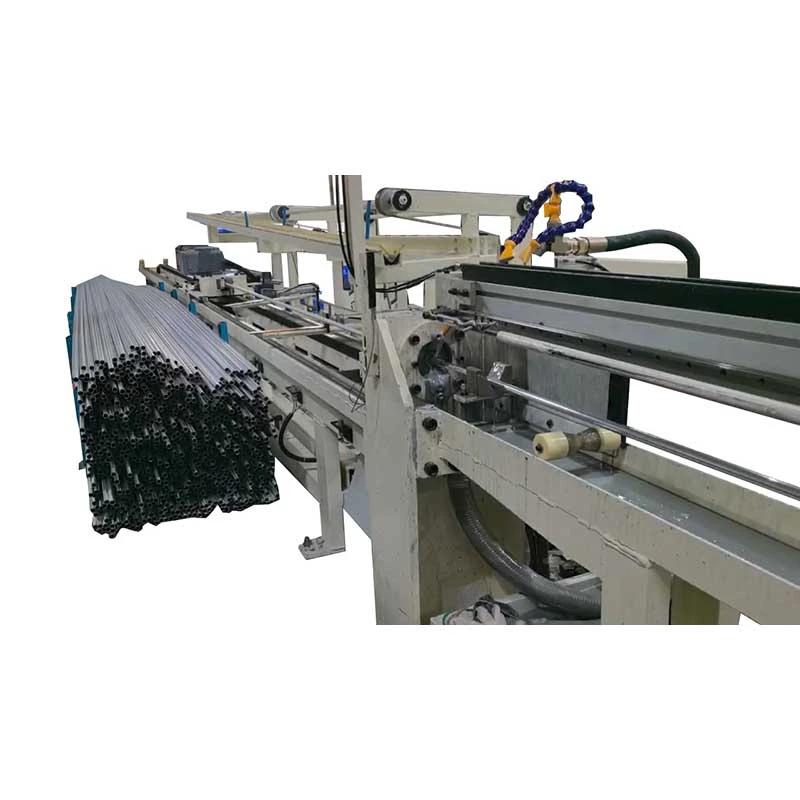
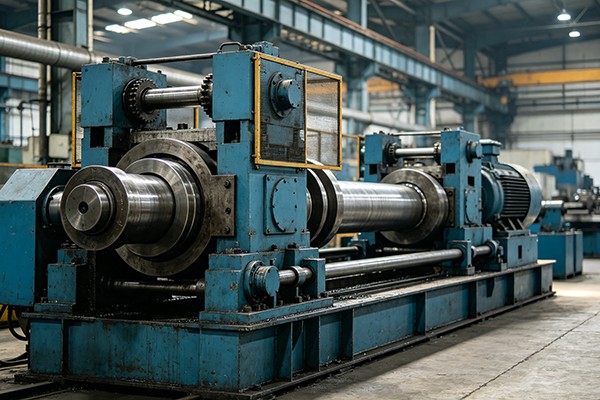
Stroj na tvarovanie vnútorného závitu rúr je určený na kontinuálne tvarovanie vnútorných špirálových závitov alebo drážok v kovových rúrach a zvitkoch. Používa sa hlavne na medené, nerezové, mosadzné a hliníkové rúry vo výrobe flexibilných hadíc, vlnitých rúr, HVAC, chladiacich a presných rúr. Stroj kombinuje podávanie rúrok, vnútorné tvarovanie, riadené ťahanie a navíjanie cievok do jednej nepretržitej operácie, čím sa znižuje opakovaná ručná manipulácia počas výroby.
Stroj na tvarovanie vnútorného závitu rúrok je usporiadaný okolo nepretržitého pohybu rúrok a nie na spracovanie jednotlivých rúrok. Keď rúrka vstúpi do podávacej sekcie, formovací systém pracuje na vnútornom povrchu, zatiaľ čo ťažná jednotka udržuje rúrku v pohybe kontrolovanou rýchlosťou. Spracovaná trubica sa potom navinie do zvitku na zber alebo presun do ďalšej výrobnej fázy.
Systém podávania vedie rúrku do tvarovacej sekcie kontrolovanou rýchlosťou. Správne zarovnanie je dôležité, pretože odchýlka rúrky môže ovplyvniť hĺbku tvarovania, konzistenciu stúpania a hotový vnútorný profil. Stroj je možné nakonfigurovať podľa priemeru rúrky, materiálu a usporiadania výrobnej linky.
Namiesto odoberania materiálu konvenčnými reznými nástrojmi používa tvarovací systém tvarovací nástroj na vytvorenie požadovaného vnútorného špirálového profilu prostredníctvom riadenej deformácie. Tento prístup je vhodný pre kontinuálne spracovanie rúr, kde sa vyžaduje konzistentný rozstup a stav povrchu pozdĺž dĺžky rúry.
Trakčný systém riadi pohyb rúrky cez tvarovaciu časť. Sila ťahu a pracovná rýchlosť sa dajú nastaviť podľa špecifikácie materiálu a rúry. Po vytvarovaní sa hotová rúrka automaticky navinie do zvitku, čím sa zníži ručné prevíjanie a manipulácia medzi výrobnými fázami.
Správny stroj by sa mal vyberať zo skutočných požiadaviek na rúrky a výrobu, a nie zo samotného výkonu stroja. Vonkajší priemer rúry, materiál, hrúbka steny, požadovaný vnútorný profil, tvarovací rozstup, rýchlosť výroby a hotový priemer zvitku, to všetko ovplyvňuje konfiguráciu.
Bežnou aplikáciou sú medené rúrky, zatiaľ čo rúrky z nehrdzavejúcej ocele, mosadze a hliníka je možné spracovávať podľa požadovaných podmienok tvarovania. Rôzne materiály vyžadujú rôzne tvárniace sily a pracovné parametre, preto je potrebné materiál potvrdiť pred výberom modelu stroja.
Požadované stúpanie a vnútorný profil určujú konfiguráciu tvárniaceho nástroja. Pri projektoch zahŕňajúcich rôzne špecifikácie rúr môže byť tvarovací systém a súvisiace nástroje prispôsobené požadovaným rozmerom rúr namiesto použitia jedného pevného nastavenia pre každý produkt.
Požadovaný výkon má priamy vplyv na výber stroja. FR-8 je určený pre menšie veľkosti trubíc a stredné rýchlosti linky, zatiaľ čo FR-12 poskytuje väčšiu ťažnú silu a vyšší rozsah pracovných rýchlostí. Pri plánovaní časti vinutia je potrebné zvážiť aj požadovaný priemer cievky.
| Model | Sila ťahania | Priemer rúrky | Rýchlosť kreslenia | Priemer cievky | Hlavný motor | Variabilný ovládač |
|---|---|---|---|---|---|---|
| FR-8 | 2 T | 5-10 mm | 15–30 m/min | 600–1000 mm | 15 kW | 18 kW |
| FR-12 | 5 T | 8-15 mm | 40–60 m/min | 800–1200 mm | 22 kW | 30 kW |
Vlastné konfigurácie sú k dispozícii pre rôzne materiály rúr, rozmery, požiadavky na tvarovanie a výrobné usporiadanie. Skutočné pracovné parametre sa môžu líšiť v závislosti od špecifikácie materiálu a rúrky.
Vnútorné tvarovanie rúr sa stáva ťažko zvládnuteľným, keď výroba značne závisí od manuálneho podávania, nastavovania a prevíjania. Zmeny v zarovnaní trubice môžu viesť k nekonzistentnému sklonu, zatiaľ čo nestabilná trakcia môže ovplyvniť hotový vnútorný profil. Oddelené operácie tvarovania a prevíjania tiež zvyšujú čas manipulácie a požiadavky na prácu.
Kontinuálna konfigurácia prináša podávanie, tvarovanie, ťah a navíjanie do rovnakého výrobného procesu. Operátori sa môžu sústrediť na úpravu parametrov a kontrolu kvality namiesto opakovaného prenášania jednotlivých sekcií rúr medzi strojmi.
Stroj na tvarovanie vnútorného závitu rúrok možno použiť na výrobu flexibilných hadíc z nehrdzavejúcej ocele, plynových hadíc, hadíc na prívod vody, vlnitých kovových rúrok, inštalatérskych komponentov, HVAC potrubí, automobilových flexibilných hadíc, priemyselných hadíc na prenos tekutín a rúr na výrobu výmenníkov tepla. Na spracovanie medených rúrok môže byť tvarovací systém nakonfigurovaný pre vnútorné špirálové drážky používané v klimatizačných a chladiacich aplikáciách výmenníkov tepla.
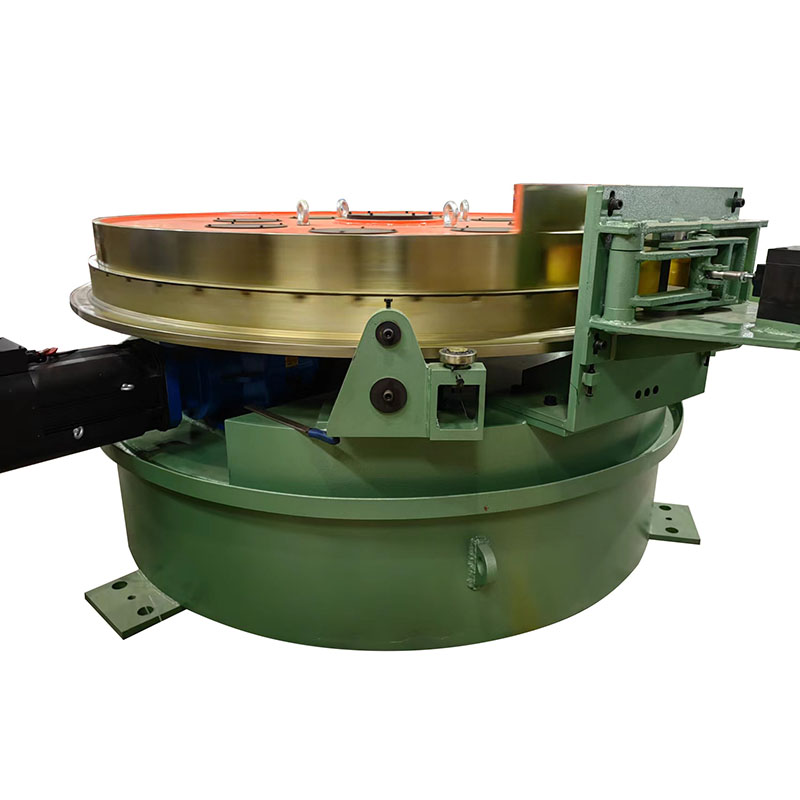
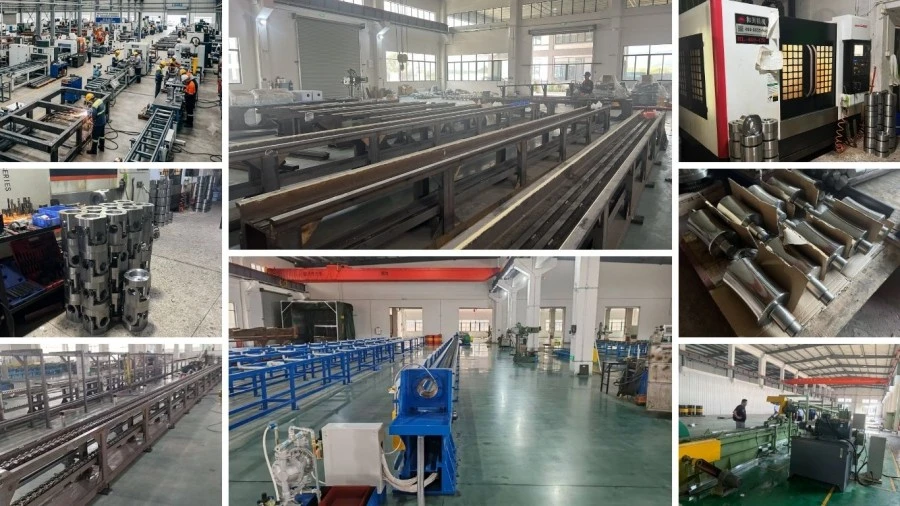
FangRong vyrába stroj prostredníctvom riadenej sekvencie zahŕňajúcej konštrukčný návrh, konštrukčnú výrobu, obrábanie, výrobu tvárniacich nástrojov, montáž a testovanie. Rám a otočný stôl sa v prípade potreby podrobujú rezaniu, zváraniu, odľahčovaniu napätia a CNC obrábaniu. Hlavné komponenty, ako sú lisovnice, vodiace kolesá a vnútorné tvarovacie hlavy, sú opracované a tepelne spracované podľa ich prevádzkových požiadaviek.
Po mechanickej montáži sa nainštalujú elektrické a pohonné systémy a stroj sa pred dodaním nakalibruje. Povrchová úprava a konečná montáž sa dokončujú podľa konfigurácie zariadenia. Testovanie sa zameriava na prevádzku stroja, pohyb rúr, výkon tvárnenia a koordináciu pohonných a riadiacich systémov.
Každý stroj je pred odoslaním skontrolovaný, aby sa potvrdilo, že mechanická konštrukcia, prevodový systém, tvarovacie komponenty a elektrické ovládacie prvky fungujú podľa potreby. V prípade prispôsobeného zariadenia je možné vykonať kontrolu podľa dohodnutých špecifikácií rúr a výrobných požiadaviek, aby sa pred inštaláciou v závode zákazníka identifikovali hlavné problémy s konfiguráciou.
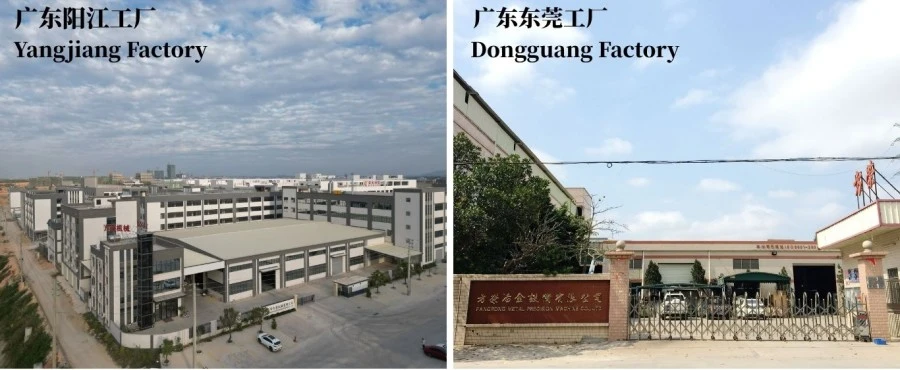
Dongguan Fangrong Metallurgical Equipment Co., Ltd. bola založená v roku 1998 a má viac ako 26 rokov skúseností v oblasti ťahania za studena, rovnania a súvisiacich metalurgických zariadení. Spoločnosť prevádzkuje výrobné závody v Dongguan a Yangjiang, Guangdong, podporuje výrobu zariadení a kapacitu dodávok.
FangRong je držiteľom certifikácie ISO 9001 a poskytuje vybavenie s CE zhodou a kontrolou SGS. Jej technické portfólio zahŕňa 32 patentov na vynálezy a viac ako 100 patentov úžitkových vzorov. Príklady zahŕňajú patent 2013207829011 na zariadenie na napínanie reťaze, patent 2008300532117 na držiak matrice s viacerými prameňmi a ZL2015 2 0842922.7 na systém rýchlej výmeny tŕňa.
Pred odoslaním je stroj pripravený podľa jeho štruktúry, spôsobu prepravy a požiadaviek na miesto určenia. Komponenty sú chránené proti poškodeniu pri pohybe a manipulácii počas prepravy, pričom balenie je v prípade potreby upravené na doručenie do zámoria.
FangRong poskytuje návod na inštaláciu, školenie operátora a technickú podporu po dodaní. Štandardná záručná doba je 12 mesiacov, s výnimkou bežných opotrebiteľných dielov. Pre prevádzku a údržbu zariadení sú k dispozícii náhradné diely a dlhodobá technická podpora.
Stroj je možné nakonfigurovať pre nerezové, medené, mosadzné, hliníkové a iné kovové rúry. Vhodné parametre tvarovania závisia od materiálu, rozmerov rúrky a požadovaného vnútorného profilu.
FR-8 pokrýva priemery rúr od 5 do 10 mm, zatiaľ čo FR-12 pokrýva 8 až 15 mm. O vlastných konfiguráciách možno diskutovať, keď požadovaná veľkosť trubice spadá mimo tieto rozsahy.
FR-12 poskytuje vyššiu silu ťahania a rýchlejší rozsah rýchlosti ťahania ako FR-8. FR-8 má ťažnú silu 2 T a rýchlosť ťahania 15–30 m/min, zatiaľ čo FR-12 poskytuje 5 T a 40–60 m/min.
áno. Stroj je navrhnutý pre nepretržitý pohyb rúrky a môže vytvoriť vnútorný špirálový závit alebo drážku pozdĺž požadovanej dĺžky rúrky bez spracovania každej časti rúrky samostatne.
áno. Zariadenie môže byť integrované s predradeným alebo zaradeným zariadením na spracovanie rúrok. Požadovaný spôsob pripojenia závisí od podávania rúr, rýchlosti výroby, manipulácie so zvitkami a usporiadania existujúcej linky.
Uveďte materiál rúrky, vonkajší priemer, hrúbku steny, požadovaný profil vnútorného závitu alebo drážky, stúpanie, cieľovú rýchlosť výroby, hotový priemer zvitku a očakávanú výrobnú kapacitu. Pre integráciu linky je tiež užitočné usporiadanie existujúceho zariadenia.
áno. Konfiguráciu stroja, nástroje a pracovné parametre je možné upraviť pre špecifické materiály rúr, rozmery, požiadavky na tvarovanie a výrobné usporiadanie. Konečné špecifikácie by mali byť potvrdené podľa skutočných výrobných podmienok.
áno. Návod na inštaláciu a školenie operátora sú k dispozícii po dodaní. Pre dlhodobú prevádzku zariadenia je zabezpečená aj technická podpora a servis náhradných dielov.
Štandardná záruka je 12 mesiacov, s výnimkou bežných opotrebiteľných dielov. Technická podpora a servis náhradných dielov pokračuje aj po záručnej dobe.
Adresa
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel