Whatsapp
Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.
TheHydraulický ťahač prípojnícje určený na ťahanie za studenamedené a hliníkové prípojnice, zlepšenie rozmerovej presnosti, povrchovej úpravy a tvrdosti. Ťažné sily sa pohybujú od10-100 ton, s dĺžkami výkresu6-12 ma rýchlostiach2–12 m/min. Zvláda medené prípojnice z40×2 mm až 400×30 mm. Ovládanie hydraulickej sily a variabilné otáčky poskytujú stabilné ťahanie so zníženými povrchovými defektmi. Vhodné prerozvody energie, transformátory, rozvádzače a elektrické zariadenia.
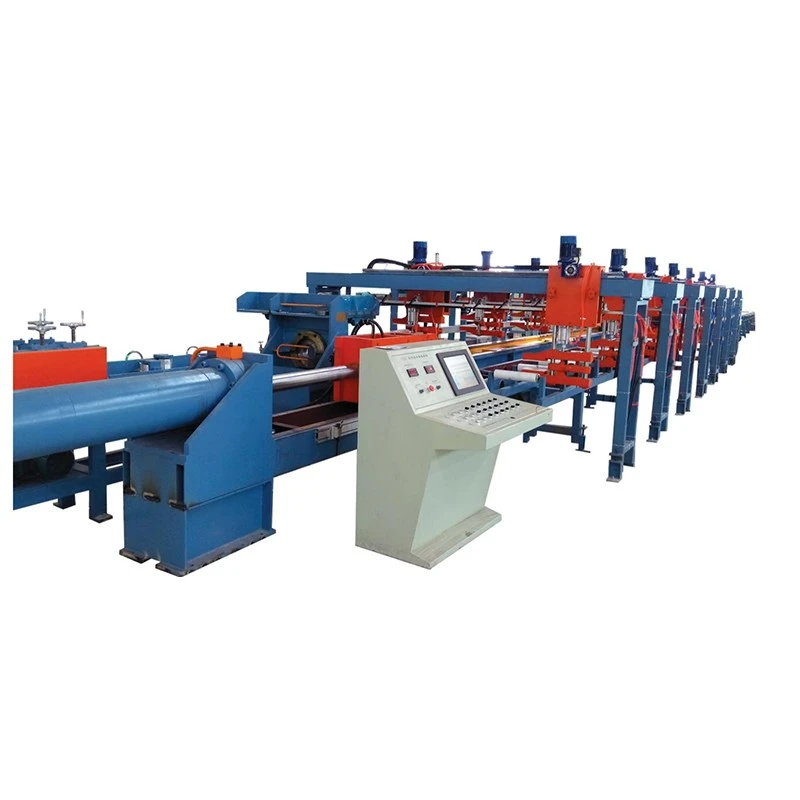
TheHydraulický ťahač prípojníc, tiež nazývaný ťahadlo medených prípojníc alebo hydraulický ťahač prípojníc, je určený na ťahanie medených a hliníkových plochých tyčí za studena po vytláčaní alebo odlievaní. Hydraulický valec ťahá obrobok cez presnú matricu, aby sa zmenšila šírka a hrúbka, zlepšila sa rozmerová konzistencia, zjemnil povrch a zvýšila sa pevnosť prácou za studena.
Séria FR FangRong zahŕňaFR-10T, FR-20T, FR-30T, FR-50T a FR-100T, pokrývajúce ťažné sily od 10 do 100 ton. V závislosti od modelu stroj manipuluje s prípojnicami odšírka 15 až 400 mm, hrúbka 2 až 30 mm a efektívna dĺžka ťahu 6 až 12 m. Používa sa hlavne pre medené a hliníkové prípojnice pre rozvádzače, distribučné zariadenia, transformátory, elektrické konektory a iné energetické aplikácie.
Hydraulický ťahač prípojníc používa hydraulický proces ťahania. Skutočná konštrukcia lisovnice, redukcia na prechod a ťahová sila by sa mali určiť z počiatočnej časti, cieľovej časti, stavu materiálu a požadovaných vlastností, a nie zo samotnej veľkosti prípojnice.
1. Zaťaženie obrobku
Extrudovaná alebo liata medená alebo hliníková prípojnica je umiestnená na podávacom stojane. Predný koniec je špicatý alebo zmenšený tak, aby mohol vstúpiť do ťažnej matrice.
2. Vstup do matrice
Pripravený koniec prechádza cez matricu určenú pre požadovaný konečný prierez. Pre neštandardné profily prípojníc možno držiak matrice a nástroje nakonfigurovať tak, aby zodpovedali sekcii.
3. Hydraulické kreslenie
Hydraulický valec ťahá prípojnicu cez matricu riadenou silou. Veľkosti vŕtania valcov v celom rade FR od125 až 280 mm, s priemermi piestnice od70 až 140 mm.
4. Ovládanie rýchlosti kreslenia
Rýchlosť ťahania je nastaviteľná od2 až 12 m/min. Nižšia rýchlosť môže byť výhodnejšia pre veľké redukcie, ťažké úseky alebo podmienky procesu vyžadujúce bližšiu kontrolu, zatiaľ čo stabilné výrobné linky môžu používať vyššie nastavenie, ak to nástrojový a mazací systém umožňuje.
5. Spätný zdvih
Po ťahu sa vozík vráti na ďalší cyklus rýchlosťou až 20 m/min na menších modeloch a až 15 m/min na FR-100T.
6. V prípade potreby narovnanie
Voliteľná vyrovnávacia jednotka môže byť pridaná, keď následný proces vyžaduje prísnejšiu kontrolu oblúka alebo krútenia.
PLC môže riadiť sekvencie ťahania a návratu, zatiaľ čo HMI umožňuje operátorom nastavovať a monitorovať prevádzkové parametre, ako je rýchlosť ťahania a dĺžka zdvihu.
Voľná rozmerová tolerancia po vytlačení
Samotné vytláčanie nemusí poskytnúť toleranciu šírky a hrúbky, ktorá je potrebná pre presné elektrické komponenty. Ťahanie cez kalibrovanú matricu poskytuje kontrolované zmenšenie prierezu a zlepšuje rozmerovú konzistenciu pozdĺž tyče.
Povrchové chyby z predchádzajúceho procesu
Extrudované povrchy môžu obsahovať značky alebo nepravidelnosti, ktoré sa stanú neprijateľnými pre odkryté prípojnice alebo presné kontaktné komponenty. Správne zvolené kresliace nástroje a mazanie môžu zlepšiť hotový povrch.
Nízka tvrdosť alebo nedostatočná pevnosť
Ťahanie za studena predstavuje vytvrdzovanie. To môže zvýšiť tvrdosť a pevnosť v ťahu a pomôcť prípojnici udržať svoj tvar počas následného ohýbania, montáže alebo navíjania. Presná zmena mechanických vlastností závisí od zmenšenia a stavu materiálu.
Variácia prierezu
Presná ťažná matrica riadi hotovú sekciu dôslednejšie ako spoliehanie sa na samotné vytláčanie, čo je dôležité, keď prípojnice musia pasovať do pevných vôlí, svoriek, izolátorov alebo elektrických zostáv.
Opakované manuálne operácie kreslenia
Hydraulické ovládanie poskytuje programovateľné cykly ťahania a vracania, čím sa znižuje ručný zásah v porovnaní s ručne ovládaným alebo mechanicky poháňaným zariadením.
Presná kontrola prierezu
Hlavnou hodnotou procesu ťahania je skôr rozmerová korekcia než jednoduché zvýšenie ťažnej sily. Je to najužitočnejšie, keď sa extrudovaná časť blíži požadovanej konečnej veľkosti, ale nezodpovedá konzistentne tolerancii potrebnej pre montáž alebo elektrické komponenty.
2-12 m/min nastaviteľná rýchlosť ťahania
Variabilná rýchlosť umožňuje operátorovi prispôsobiť proces materiálu, geometrii sekcie, redukcii a stavu nástroja. Maximálna rýchlosť nie je automaticky najlepším výrobným nastavením; kvalita povrchu, teplota matrice a mazanie tiež ovplyvňujú použiteľnú rýchlosť.
ťažná sila 10-100 ton
Požadovaná tonáž závisí od pevnosti materiálu, redukcie, kontaktných podmienok a geometrie prierezu. Širšia prípojnica nevyhnutne nevyžaduje rovnakú silu ako užšia prípojnica s rovnakou plochou prierezu, takže výber modelu by mal byť založený na výpočte skutočnej ťahovej sily.
6-12 m efektívna dĺžka ťahu
Tento rad pokrýva mnoho aplikácií výroby priamych prípojníc. Ak to vyžaduje dĺžka hotového výrobku alebo usporiadanie výroby, možno zvážiť dlhšie zdvihy.
Ovládanie hydraulickej sily
Hydraulický systém poskytuje riadenú ťažnú silu počas celého zdvihu. To je obzvlášť užitočné pre veľké medené profily a procesy, kde náhle zmeny ťažnej sily môžu ovplyvniť kvalitu povrchu alebo životnosť nástroja.
Riadenie PLC a HMI
Programovateľné ovládanie môže riadiť ťah ťahu, spätný zdvih a sekvenciu cyklov. Je to užitočné pri opakovanej výrobe, pretože operátori môžu pracovať s definovanými nastaveniami procesu namiesto manuálneho ovládania každého zdvihu.
Voliteľné vyrovnávanie a integrácia línie
Pre závody, ktoré spracovávajú prípojnice niekoľkými následnými operáciami, môže byť ťahací stroj nakonfigurovaný s podávacím, vyrovnávacím alebo iným manipulačným zariadením, aby sa znížila medziľahlá manipulácia.
Výber modelu by mal začať spočiatočná šírka a hrúbka, cieľová šírka a hrúbka, trieda medi alebo hliníka, redukcia na prechod, požadovaná dĺžka ťahania a očakávaný výrobný výkon. Menovitá tonáž by sa potom mala porovnať s vypočítanou ťažnou silou.
| Model | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Ťažná sila (tony) | 10 | 20 | 30 | 50 | 100 |
| Šírka prípojnice (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Hrúbka prípojnice (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Efektívna dĺžka výkresu (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Priemer vŕtania valca (mm) | 125 | 150 | 180 | 200 | 280 |
| Priemer piestnice (mm) | 70 | 80 | 90 | 100 | 140 |
| Rýchlosť ťahania (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Rýchlosť návratu (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Výkon hlavného motora (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Systémový tlak (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Všetky modely série FR sú určené predovšetkým pre medené a hliníkové prípojnice. Vlastné držiaky matrice, dlhšie ťahy ťahania, špeciálne rozsahy šírky/hrúbky, podávacie systémy a vyrovnávacie zariadenia možno zvážiť podľa výrobnej linky.
Nevyberajte hydraulický oj iba podľa maximálnych rozmerov prípojníc uvedených v katalógu. Pre technické odporúčanie poskytnitetrieda materiálu, počiatočný úsek, hotový úsek, dĺžka ťahania, počet prechodov a cieľový výstup. These parameters allow the required drawing force and suitable reduction schedule to be evaluated before the machine is specified.
Hydraulický ťahač prípojníc s nadmernou tonážou môže zvýšiť náklady na zariadenie bez zlepšenia procesu, ak je požadovaná ťahacia sila oveľa nižšia. Naopak, nepretržitá prevádzka na hranici sily stroja ponecháva menší priestor na zmeny stavu materiálu, mazania alebo nástrojov. Vhodný pracovný rozsah by sa preto mal určiť zo skutočného procesu a nie zo samotnej tonáže.
Medené prípojnice pre rozvádzače, rozvodné panely a zbernicové kanály vyžadujú konzistentnú šírku a hrúbku, pretože hotová časť musí zodpovedať izolačným systémom, svorkám a mechanickým podperám. Stroj triedy FR-30T až FR-50T možno zvážiť pre aplikácie so stredným prierezom po výpočte sily.
Typický výrobný problém:extrudovaná tyč je rozmerovo blízko k cieľu, ale pred montážou vyžaduje dodatočné opracovanie. Kreslenie môže priblížiť rez k špecifikovaným rozmerom a zároveň zlepšiť konzistenciu povrchu.
Ploché medené vodiče používané v transformátorových zostavách môžu vyžadovať kontrolované rozmery a vhodné mechanické vlastnosti na tvarovanie alebo navíjanie. Ťahanie za studena môže poskytnúť okrem zmenšenia rozmerov aj spevnenie.
Typický výrobný problém:príliš mäkký alebo rozmerovo nekonzistentný vodič sa môže pri navíjaní zdeformovať. Harmonogram kreslenia je možné zvoliť tak, aby sa dosiahol požadovaný konečný prierez a stav materiálu pred operáciou navíjania.
Malé medené časti používané na svorky, konektory a uzemňovacie komponenty ťažia z konzistentných rozmerov prierezu, pretože odchýlky môžu ovplyvniť montáž zostavy a elektrický kontakt.
Typický výrobný problém:zmena hrúbky tyče vytvára nekonzistentný prídavok na obrábanie alebo uloženie zostavy. Kalibrovaný ťažný nástroj poskytuje opakovateľnú konečnú časť.
Veľké medené vodiče a elektródové prípojnice používané v elektrolýze a iných silnoprúdových systémoch vyžadujú značnú prierezovú kapacitu. TheFR-100Tposkytuje až 100 ton menovitej ťažnej sily a podporuje prípojnice do šírky 400 mm a hrúbky 30 mm v rámci uvedeného modelového radu.
Medené prípojnice sa používajú v solárnych invertorových skriniach, systémoch na ukladanie energie a zariadeniach na konverziu energie. Kreslenie je užitočné tam, kde vodič musí spĺňať kontrolované rozmery pred dierovaním, ohýbaním, pokovovaním alebo konečnou montážou.
Ploché medené vodiče sa používajú v batériových systémoch, silnoprúdových konektoroch a rozvodných zostavách. Pre tieto aplikácie je dôležitá rozmerová konzistencia, pretože prípojnice po ťahaní často prechádzajú ohýbaním, izoláciou, dierovaním alebo montážou svoriek.
Výroba hydraulických ťahadiel od roku 1998
Spoločnosť FangRong sa zaoberá výrobou zariadení na ťahanie za studena od roku 1998. Jej inžinierske skúsenosti zahŕňajú hydraulické ťahadlá, konštrukciu lisovníc, výpočet ťahovej sily, plány redukcie a automatizáciu procesov pre neželezné a iné kovové výrobky.
Dve výrobné prevádzky
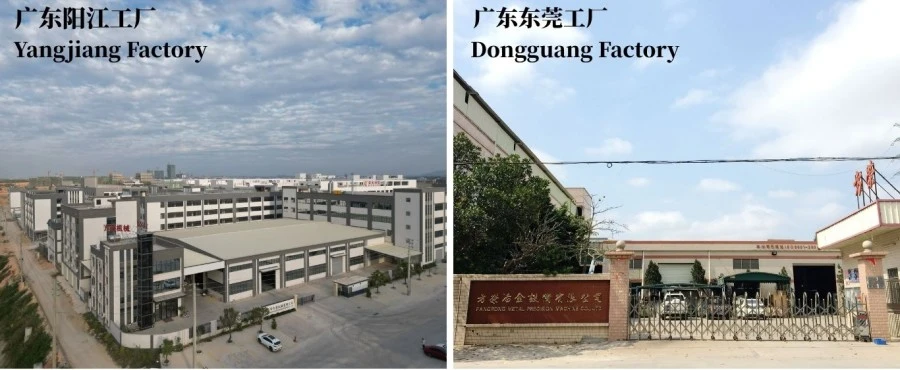
FangRong prevádzkuje výrobné závody v Dongguan a Yangjiang. Usporiadanie výroby na dvoch miestach poskytuje dodatočnú výrobnú kapacitu pre štandardné a prispôsobené kresliace zariadenia.
Medzinárodné inštalácie
Zariadenie FangRong sa dodáva zákazníkom vo viac ako 70 krajinách a používa sa v aplikáciách na spracovanie medi, hliníka, ocele, nehrdzavejúcej ocele a iných aplikácií na spracovanie kovov.
Inžinierstvo špecifické pre proces
Pri projekte prípojníc sa dôležité inžinierske práce neobmedzujú len na výber hydraulického valca. FangRong môže pomôcť s výpočtami ťažnej sily, konfiguráciou lisovníc, plánmi redukcie, hydraulickými parametrami, výkresmi usporiadania a voliteľnou automatizáciou na základe skutočných rozmerov prípojníc zákazníka.
Továrenské akceptačné testovanie
Pred odoslaním môžu stroje prejsť nečinnou prevádzkou, po ktorej nasleduje testovanie menovitého zaťaženia. Ak sú k dispozícii vzorky zákazníkov, skutočný materiál sa môže použiť na kontrolu operácie kreslenia, hydraulickej stability, pohybu stroja a požiadaviek na hotový výrobok pred dodaním.
1. Objednávka inžinierstva— Rozmery prípojníc, materiál, ťažná sila, konfigurácia lisovnice, hydraulické parametre a požiadavky na automatizáciu sú pred výrobou prehodnotené.
2. Kontrola komponentov— Kľúčové komponenty vrátane rúr valcov, piestnych tyčí, tesnení a konštrukčnej ocele sa pred montážou kontrolujú.
3. Presné obrábanie— Vývrty valcov, piestne tyče a vodiace komponenty sú opracované a dokončené podľa požadovaných rozmerových tolerancií.
4. Hydraulická zostava— Hydraulické pohonné jednotky, ventily, potrubia a ovládacie komponenty sú zmontované a kontrolované z hľadiska stability tlaku a tesnosti.
5. Mechanické vyrovnanie— Hlavný valec, ťažný vozík a vodiaci systém sú zmontované a zarovnané, aby sa počas ťahania udržal stabilný pohyb.
6. Elektrická a PLC integrácia— Riadiaci systém je naprogramovaný podľa konfigurácie stroja a požadovaného cyklu ťahania.
7. Záťažové testovanie— Prevádzka stroja je kontrolovaná pri definovaných podmienkach zaťaženia, s testovaním materiálu zákazníkom, kde sú poskytnuté vzorky.
8. Záverečná kontrola— Hydraulický tlak, pohyb, elektrické funkcie, bezpečnostné zariadenia, rozmery a celkový stav stroja sú pred odoslaním skontrolované.
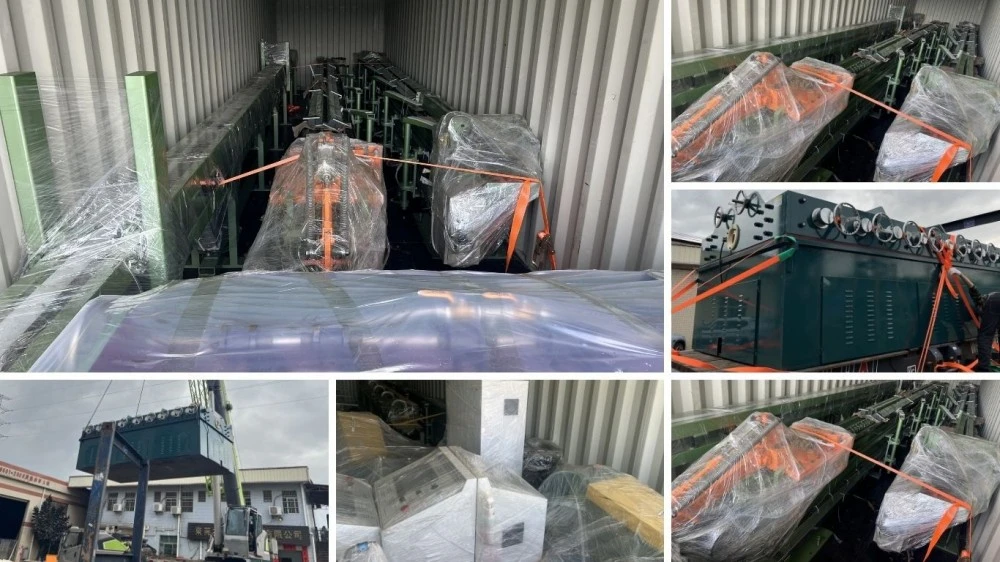
9. Exportné obaly— Komponenty sú pred naložením chránené proti vlhkosti, korózii a poškodeniu pri preprave.
ISO 9001:2015— Systém riadenia kvality, ktorý zahŕňa príslušné projektové, výrobné, inštalačné a servisné činnosti. Certifikát č.UQ231211R1.
CE— Štandardné konfigurácie stroja možno dodať s dokumentáciou o zhode CE pre príslušné bezpečnostné požiadavky strojového zariadenia. Presné vyhlásenie a bezpečnostná konfigurácia by mali byť potvrdené pre objednaný stroj a cieľový trh.
Kontrola SGS— Pre zákazníkov, ktorí vyžadujú nezávislé overenie pred odoslaním, je možné zabezpečiť kontrolu treťou stranou.
Patenty— FangRong uvádza 32 patentov na vynálezy a viac ako 100 patentov na úžitkové vzory vrátane patentov týkajúcich sa komponentov kresliacich zariadení a nástrojov.
Stroj je pripravený na exportnú prepravu s antikoróznou ochranou, ochranou proti vlhkosti a vhodným dreveným obalom pre hlavné komponenty. Veľké hydraulické a mechanické zostavy môžu byť dodané oddelene podľa nakladania kontajnera a požiadaviek na inštaláciu na mieste.
Pre cenovú ponuku by mal byť potvrdený konečný spôsob dopravy, konfigurácia balenia, odletový prístav a Incoterm podľa miesta určenia, rozmerov stroja a konfigurácie objednávky.
Štandardná aplikácia jemedené a hliníkové prípojnice. Zliatiny medi, hliníkové zliatiny a iné neželezné materiály môžu byť tiež zvažované, ak sú vhodné podmienky materiálu, ťažná sila a nástroje. Pred výberom modelu by sa mala poskytnúť trieda materiálu.
Uvedený modelový rad pokrýva šírky od15 až 400 mma hrúbky od2 až 30 mm, s presným rozsahom v závislosti od modelu. FR-100T pokrýva šírku 30-400 mm a hrúbku 3-30 mm.
Neexistuje žiadna jediná hodnota zníženia, ktorá by platila pre každú medenú alebo hliníkovú prípojnicu. Praktické zníženie závisí od druhu a stavu materiálu, počiatočného a konečného profilu, geometrie nástroja, mazania a požadovaných mechanických vlastností. V prípade väčších celkových redukcií môže byť potrebné viacnásobné ťahanie a prechodné žíhanie.
áno. Deformácia za studena vo všeobecnosti zvyšuje tvrdosť a pevnosť vytvrdzovaním. Stupeň zmeny závisí od stavu redukcie a východiskového materiálu. Ak sa vyžaduje špecifická pevnosť v ťahu, tvrdosť alebo predĺženie, plán ťahania by sa mal navrhnúť podľa cieľových mechanických vlastností.
Kreslenie môže výrazne zlepšiť stav povrchu, ale konečný výsledok závisí aj od vstupného povrchu, kvality matrice, geometrie matrice a mazania. Ťahací stroj nedokáže odstrániť hlboké chyby, ktoré už existujú pod pôvodným povrchom.
Porovnajte požadovanú ťažnú silu a nevyberajte len podľa hotovej šírky prípojnice. Poskytnite počiatočné a cieľové rozmery, triedu materiálu a plán redukcie. FangRong dokáže vypočítať odhadovanú ťažnú silu a odporučiť vhodný model.
Nie2-12 m/minrozsah je nastaviteľný prevádzkový rozsah, nie povinná výrobná rýchlosť. Vhodné nastavenie závisí od geometrie profilu, redukcie, materiálu, mazania, stavu matrice a požadovanej kvality povrchu. Vyššia rýchlosť je užitočná len vtedy, keď celý proces dokáže udržať stabilné podmienky kreslenia.
áno. Voliteľná vyrovnávacia jednotka môže byť integrovaná, keď hotová prípojnica vyžaduje dodatočnú kontrolu oblúka alebo krútenia. Podľa výrobného usporiadania možno zvážiť aj kŕmenie a ďalšie následné manipulačné zariadenia.
Štandardná konfigurácia stroja zahŕňa hydraulický ťahací systém, hlavný valec, ťahadlo, držiak matrice, hydraulickú pohonnú jednotku a riadiaci systém PLC/HMI. Nástroje pre konkrétnu veľkosť prípojnice by sa mali potvrdiť samostatne, pretože rozmery matrice závisia od počiatočnej a dokončenej časti zákazníka.
Poskytnitetrieda materiálu, počiatočná šírka a hrúbka, konečná šírka a hrúbka, požadovaná dĺžka ťahu, počet prechodov, cieľový výkon a dostupný zdroj napájania z výroby. Pre neštandardné profily je tiež užitočný výkres alebo prierezová schéma.
Séria FR využíva efektívnu dĺžku ťahu6-12 metrov. Dlhšie alebo špecifické dĺžky výkresov môžu byť vyhodnotené počas inžinierskeho návrhu.
Štandardné modely vo všeobecnosti vyžadujú približne30-60 dní, zatiaľ čo väčšie alebo prispôsobené stroje môžu vyžadovať60-90 dní. Potvrdený dodací čas by mal byť uvedený v cenovej ponuke, pretože nástroje, automatizácia, veľkosť stroja a výrobné zaťaženie môžu ovplyvniť čas výroby. Rýchle doručenie by sa malo potvrdiť prípad od prípadu a nie predpokladať.
Štandardná obchodná úprava je30% záloha pri potvrdení objednávky a 70% pred odoslaním po továrenskom akceptačnom teste. Pre konkrétne projekty je možné diskutovať o alternatívnych podmienkach.
Štandardná záručná doba je12 mesiacov od uvedenia do prevádzky. Záručné krytie a výnimky by mali byť potvrdené v konečnej kúpnej zmluve.
áno. FangRong poskytuje dohľad nad inštaláciou, podporu pri uvádzaní do prevádzky a školenie obsluhy. Školenie na mieste zvyčajne zahŕňa obsluhu stroja, výmenu matrice, bežnú údržbu a základnú diagnostiku porúch. Pred inštaláciou je možné dodať výkresy základov a rozloženie kotevných skrutiek.
áno. Tam, kde je to praktické, môžu byť vzorky zákazníkov použité na testovanie v továrni. To je užitočné najmä vtedy, keď je časť prípojnice veľká, neštandardná, alebo keď má zákazník špecifické požiadavky na rozmery, povrch alebo mechanické vlastnosti.
CE dokumentáciu možno dodať pre príslušné štandardné konfigurácie stroja. Pretože zhoda strojového zariadenia závisí od skutočnej konfigurácie stroja a cieľového trhu, príslušné vyhlásenie, bezpečnostné zariadenia a dokumentácia by mali byť pred objednávkou potvrdené.
áno. Poskytnite triedu medi alebo hliníka, štartovaciu sekciu, cieľovú sekciu a požadovaný proces. FangRong môže použiť tieto parametre na vyhodnotenie ťažnej sily, výber vhodného modelu série FR a odporučenie vhodnej redukcie a konfigurácie nástrojov.
Adresa
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel