Produkty
Produkty

Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.

Štvorvalcový ťažný stroj
  • Štvorvalcový ťažný strojŠtvorvalcový ťažný stroj
  • Štvorvalcový ťažný strojŠtvorvalcový ťažný stroj
  • Štvorvalcový ťažný strojŠtvorvalcový ťažný stroj

Štvorvalcový ťažný stroj

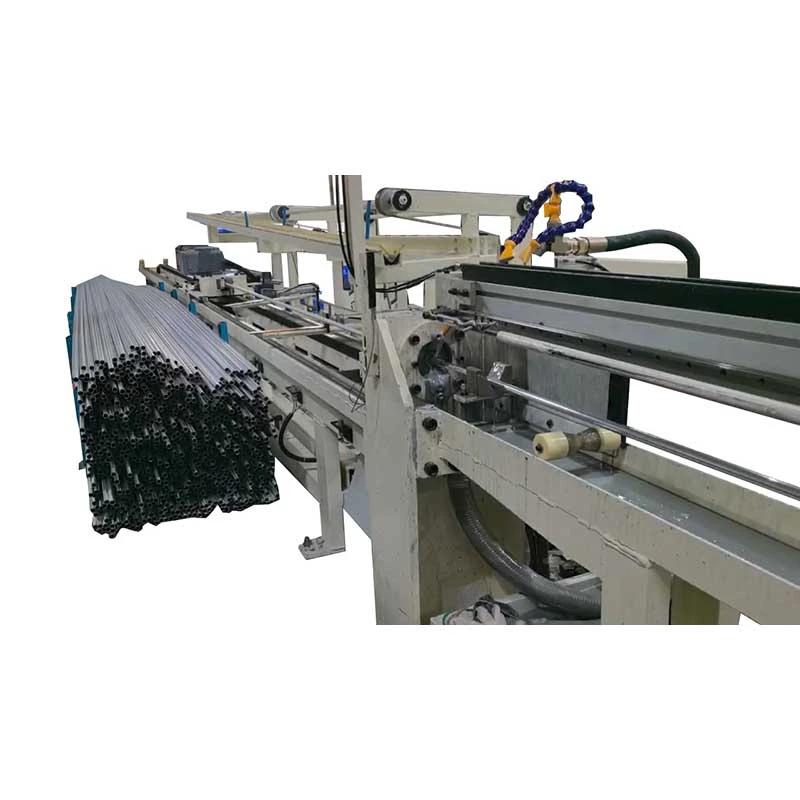
TheŠtvorvalcový ťažný strojje určený na ťahanie za studenavodiace lišty, posúvače a špeciálne tvarované oceľové profily. S ťažnými silami300–750 kNa zrýchľuje až13 m/minspracováva ocele S55C, 20CrMo a podobné ocele s pevnosťou v ťahu do 900 MPa. Thedvojreťazový pohon, pneumatický upínací vozík, nastaviteľný držiak matrice a pevný C-rám zaisťujú stabilné ťahanie a rovnosť≤1 mm/m. Dotykové ovládanie PLC podporuje presné nastavenie rýchlosti. Vhodné prestavebné stroje, automatizačné zariadenia a presné oceľové profily.

Hodnotenie: 5.0
(Počet hodnotení: 1)

TheŠtvorvalcový ťažný strojje reťazový ťahač za studena určený na presné ťahanie oceľových profilov špeciálneho tvaru, vrátane vodiacich koľajníc, klzákov, asymetrických profilov a iných nekruhových profilov. Obrobok je vopred zahrotený na prednom konci a ťahaný cez presnú ťažnú matricu alebo valcovaciu matricu, čím sa zmenšuje plocha prierezu, pričom sa kontroluje hotový profil, rozmery a priamosť.

Na rozdiel od bežného stroja na ťahanie tyčí, ktorý sa používa hlavne na okrúhle výrobky, je tento stroj konfigurovaný pre profily, kde sú kritické zarovnanie lisovníc, stabilita ťahu a hotová rovnosť. Guľový držiak matrice umožňuje nastavenie uhla matrice počas nastavovania, čím poskytuje dodatočné prostriedky na korekciu priamosti ťahanej časti.

Štandardný rad zahŕňa modely FR-30, FR-45 a FR-65 s menovitými ťahovými silami 300 kN, 450 kN a 650 kN. FR-65 používa dvojreťazový pohon pre aplikácie s vyšším zaťažením, zatiaľ čo FR-30 a FR-45 používajú jednoreťazcové konfigurácie.

Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine

Ako funguje proces kreslenia

Stroj kombinuje riadenú ťažnú silu, presné vedenie matrice a automatizovanú manipuláciu s materiálom v jednom ťahacom cykle.

1. Zaťaženie materiálu— Oceľové tyče alebo profily špeciálneho tvaru, ako napríklad S55C a 20CrMo, sa nakladajú na stohovací stôl, zvyčajne pomocou mostového žeriavu. Obrobok sa potom prenesie na podávací valčekový stôl a umiestni sa na ťahanie.

2. Príprava obrobku a vstup matrice— Predný koniec obrobku je vopred zahrotený, aby mohol prejsť otvorom matrice. Matrica je inštalovaná v guľovej objímke matrice. Jeho kužeľový otvor, zvyčajne okolo 6°, umožňuje nastavenie držiaka matrice na ovládanie smeru ťahania.

3. Kreslenie— Vozík uchopí zahrotený koniec pomocou klinového pneumatického upínacieho mechanizmu. Hlavný pohon, pozostávajúci z jednosmerného motora, prevodovky a vysokovýkonného reťazového systému, ťahá vozík po presne opracovaných vodiacich koľajniciach.

4. Riadené vykladanie— Po dokončení ťahania čeľuste vozíka uvoľnia obrobok. Hotová časť sa prenáša na prijímacie zariadenie vybavené nylonovými valčekmi, aby sa znížilo poškodenie kontaktu. Bočný prenosový mechanizmus potom pohybuje produktom preč od rysovacej linky.

5. Vrátenie vozíka— Ťažný vozík sa vráti do svojej východiskovej polohy, čím umožní ďalšiemu obrobku vstúpiť do výrobného cyklu.

Aké problémy rieši?

Voľné rozmery po spracovaní za tepla— Za tepla valcované a extrudované profily môžu mať rozmerové odchýlky, ktoré ich robia nevhodnými na presnú montáž. Ťahanie za studena zmenšuje prierez kontrolovaným otvorom matrice a poskytuje konzistentnejšie konečné rozmery.

Variácia priamosti— Dlhé vodiace lišty a asymetrické profily sú citlivé na ohýbanie počas predchádzajúcich výrobných a manipulačných operácií. Nastaviteľný guľový držiak matrice umožňuje operátorom kompenzovať odchýlky smeru ťahania počas nastavovania.

Stav povrchu po tvárnení za tepla— Ťahanie môže zlepšiť stav povrchu správne pripraveného obrobku tým, že sa materiál dostane do kontrolovaného kontaktu s matricou. Ťahanie za studena však automaticky neodstráni všetky povrchové chyby, preto by sa pred kreslením mali odstrániť vážne škály, jamky, švy alebo praskliny.

Vysoké ťahové zaťaženie na dlhých profiloch— Oceľové profily špeciálneho tvaru môžu vyžadovať značnú ťažnú silu, najmä pri práci so zliatinami s vyššou pevnosťou alebo väčšími redukciami. Séria FR poskytuje rôzne silové kapacity, pričom FR-65 používa dvojreťazový pohon pre náročné aplikácie.

Manipulácia s poškodením po kreslení— Dlhé presné časti sa môžu počas vykladania poškriabať alebo pretlačiť, ak spadnú priamo na kovové povrchy. Nylonové valčeky a systém bočného prenosu sa používajú na zníženie nárazu a kontaktu s povrchom počas manipulácie s produktom.

Konštrukčné prvky pre špeciálne tvarované kreslenie ocele

Tri triedy sily ťahania

FR-30, FR-45 a FR-65 pokrývajú rôzne požiadavky na ťažnú silu. Výber modelu by mal byť založený skôr na sile materiálu, počiatočných a dokončených prierezoch, znížení na jeden prechod a požadovanej výrobnej produkcii, a nie na samotnej tonáži.

Dvojreťazový pohon na FR-65

FR-65 používa dve vysokovýkonné reťazové vedenia na rovnomernejšie rozloženie ťahaného nákladu po vozíku. Jeho hlavná reťaz využíva 200 mm rozstup rovných dosiek. Táto konfigurácia je určená pre aplikácie, kde je ťažná sila vysoká a dôležitý je stabilný prenos zaťaženia.

Sférický držiak matrice

Držiak matrice používa usporiadanie guľového puzdra, ktoré umožňuje uhlové nastavenie matrice. To umožňuje operátorom jemne doladiť smer ťahania a konečnú priamosť bez opakovaného vyberania a opätovnej inštalácie matrice.

Pneumatické upínanie klinového typu

Vozík používa klinový pneumatický upínací mechanizmus na uchopenie zahroteného konca obrobku. Po ťahu sa čeľuste automaticky uvoľnia na vyloženie a návrat vozíka.

Presne obrobený vodiaci systém

Rám typu C je zvarený z konštrukčnej ocele a pred opracovaním zbavený pnutia. Vodiace plochy, montážne plochy a príslušné základné roviny sú opracované, aby sa vytvorilo zarovnanie potrebné pre pohyb vozíka a umiestnenie matrice.

Ovládanie jednosmerného motora a pohonu

Ťažný vozík je poháňaný jednosmerným motorom a vysokovýkonnou prevodovkou. V závislosti od modelu sa používajú jednosmerné pohony Parker alebo Siemens. Regulácia s premenlivou rýchlosťou umožňuje nastavenie rýchlosti ťahania podľa požiadaviek obrobku a procesu.

Automatický príjem a prenos

Po ťahaní sa obrobok prenesie do prijímacieho zariadenia vybaveného nylonovými valčekmi. Reťazový mechanizmus bočného prenosu potom presunie hotovú časť preč od stroja, čím sa zníži ručná manipulácia medzi cyklami ťahania.

Integrovaná základňa na zber oleja

Základňa stroja obsahuje utesnené zvárané platne, ktoré môžu zachytávať mazivo na ťahanie a zabrániť jeho rozšíreniu priamo na podlahu dielne. Usporiadanie tiež zjednodušuje čistenie okolo rysovacej linky.

Ovládanie PLC a HMI

Elektrický systém využíva riadenie na báze PLC s dotykovou obrazovkou HMI na obsluhu stroja, nastavenie parametrov, monitorovanie a signály súvisiace s bezpečnosťou. Manuálne a automatické prevádzkové režimy je možné konfigurovať podľa výrobného procesu.

Kompatibilita karbidov a valcovacích nástrojov

Držiak matrice môže obsahovať matrice z karbidu volfrámu a valcovacie matrice, čo umožňuje prispôsobenie konfigurácie nástrojov materiálu obrobku, geometrii profilu a požiadavkám na redukciu.

Technické špecifikácie

Výber modelu

Vyberte si ťažný stroj podľa skutočnej ťažnej sily, a nie len podľa nominálnej veľkosti prierezu. Požadovaná sila je ovplyvnená triedou materiálu, pevnosťou v ťahu, počiatočnými a konečnými rozmermi, znížením na jeden prechod, trením, mazaním a geometriou matrice.

Pre kontinuálnu výrobu je všeobecne výhodné vyhnúť sa nepretržitej prevádzke pri absolútnej maximálnej sile. Skutočné prípustné pracovné zaťaženie by sa malo potvrdiť výpočtom sily a technickým posúdením výrobcu stroja.

Parameter FR-65 FR-30 FR-45
Konfigurácia Dvojreťazový, jednoradový Jednoreťazové, jednoradové Jednoreťazové, jednoradové
Menovitá sila ťahu 650 kN (65 t) 300 kN (30 t) 450 kN (45 t)
Maximálna sila ťahu 750 kN pri 0–13 m/min 350 kN pri 0–13 m/min 550 kN pri 0–12 m/min
Menovitá rýchlosť kreslenia Približne 13 m/min Približne 13 m/min Približne 12 m/min
Rozsah rýchlosti 0–37 m/min 0–19 m/min 0–18 m/min
Efektívna dĺžka kresby 12 m 12 m 12 m
Dĺžka lôžka ≤16 m celkovo 25 m celkovo 25 m
Hlavný motor Z4-280-41, 166 kW, 675/1900 ot./min., jednosmerný prúd 75 kW, 1000/2000 ot./min., jednosmerný prúd 110 kW, 1000/2000 ot./min, jednosmerný prúd
Hlavná prevodovka ZFY560, pomer 112, príkon 185 kW ZFY400-112 ZFY500-160
Hlavný reťazec Rozteč 200 mm, vysokovýkonná reťaz s rovnými doskami Rozteč 180 mm, rovná reťaz, 2 × 2 Rozteč 240 mm, rovná reťaz, 2 × 2
Jednosmerný pohon Siemens 6RA80 Parker Parker
PLC/HMI Inovácia Inovácia Inovácia
Pribl. Stopa 31 m × 4,1 m 25 m × 1,8 m 25 m × 2,1 m

Dôležité parametre výberu

Materiál:Poskytnite presnú triedu ocele, podmienky tepelného spracovania, pevnosť v ťahu a medzu klzu, ak sú k dispozícii. Ocele S55C, 20CrMo a iné legované ocele sa pri deformácii za studena správajú odlišne.

Počiatočné a konečné rozmery:V prípade sekcií špeciálneho tvaru poskytnite výkresy zobrazujúce všetky kritické rozmery, a nie iba názov nominálneho profilu.

Zníženie na jeden priechod:Zníženie sa musí posúdiť spolu s pevnosťou materiálu a geometriou lisovnice. Vyššia redukcia vo všeobecnosti zvyšuje ťažnú silu a môže vyžadovať viacnásobné prechody alebo prechodné tepelné spracovanie.

Požadovaná rovnosť:Uveďte požiadavku na priamosť spolu s metódou merania a dĺžkou výrobku. Tvrdená hodnota priamosti má zmysel len vtedy, keď je definovaná metóda kontroly a stav produktu.

Rýchlosť výroby:Vhodná rýchlosť ťahania závisí od materiálu, typu matrice, mazania, redukcie a požiadaviek na povrch. Maximálna rýchlosť stroja by sa nemala automaticky považovať za odporúčanú rýchlosť výroby.

Typ matrice:Uveďte, či proces používa matricu z karbidu volfrámu, valcovaciu matricu alebo iné usporiadanie nástrojov. Typ matrice ovplyvňuje silu ťahania aj stav povrchu.

Aplikácie

Vodiace koľajnice a profily lineárneho pohybu

Stroj je vhodný na kreslenie oceľových vodiacich koľajníc, šmýkadiel a iných sekcií s lineárnym pohybom, kde je dôležitá hotová priamosť a rozmerová konzistencia.

Pri výrobe vodiacich koľajníc musí byť profil matrice navrhnutý okolo skutočného prierezu. Kritické rozmery, ako je šírka koľajnice, výška, geometria drážky, polomer rohu a referenčné povrchy, by mali byť zahrnuté vo výkrese matrice.

Špeciálne tvarované oceľové profily

Štvorvalcový ťahací stroj na valcovanie môže byť nakonfigurovaný pre nekruhové oceľové profily, vrátane asymetrických profilov, T-profilov, profilov kanálového typu, uhlových profilov a tvarov špecifických pre zákazníka, kde je vhodné ťahanie za studena.

Komponenty pre automobily a ťažké zariadenia

Profily ťahané za studena možno použiť pre vybrané konštrukčné, podvozkové, závesné a mechanické komponenty, kde sa vyžadujú kontrolované rozmery a priamosť. Vhodnosť procesu závisí od triedy ocele a požadovanej redukcie.

Stavebné stroje

Aplikácie zahŕňajú špeciálne profily používané v stavebných zariadeniach, vodiacich systémoch, konštrukčných zostavách a iných strojových súčiastkach, kde dlhé časti vyžadujú kontrolované rozmery po valcovaní za tepla alebo vytláčaní.

Výroba presných tyčí a profilov

Stroj je možné použiť aj na výrobu presných tyčí a prispôsobených priemyselných profilov, keď požadovaný prierez a vlastnosti materiálu spadajú do rozsahu ťažnej sily stroja.

Výrobné prípady

Vodiace lišty S55C:FR-65 môže byť nakonfigurovaný na ťažké ťahanie vodiacich koľajníc, kde si potrebná ťahacia sila vyžaduje dvojreťazový pohon. Guľový držiak matrice poskytuje nastavovací bod na kontrolu dokončenej priamosti počas nastavovania.

20CrMo posuvné profily:FR-45 možno zvážiť pre profily z legovanej ocele s vyššou pevnosťou, keď vypočítaná ťažná sila zostáva v rámci kapacity stroja. Skutočné výsledky zmenšenia a povrchu by sa mali overiť podľa stavu materiálu zákazníka, konštrukcie lisovnice a systému mazania.

Prečo si vybrať FangRong

Four Rollers Rolling Drawing Machine manufacturer

26 rokov techniky kreslenia za studena

Spoločnosť FangRong začala svoju činnosť v oblasti zariadení na ťahanie za studena v roku 1998 prostredníctvom spoločného podniku s taiwanským špecialistom na ťahacie zariadenia a v roku 2013 sa stala stopercentným vlastníkom spoločnosti. Spoločnosť sa naďalej zameriavala na zariadenia na ťahanie za studena, vyrovnávanie a súvisiace zariadenia na tvárnenie kovov.

Dve výrobné zariadenia

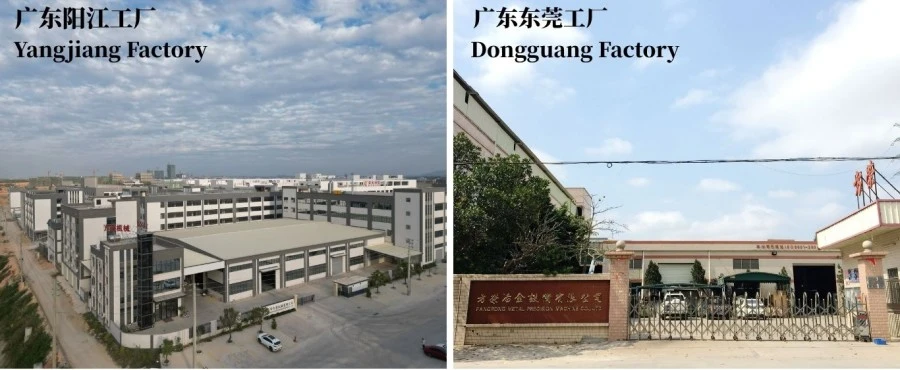
Dongguan Fangrong Metallurgical Equipment Co., Ltd. a Yangjiang Fangrong Machinery Co., Ltd. podporujú výrobu a montáž zariadení. Celková ročná výrobná kapacita je viac ako 650 strojov.

Skúsenosti s medzinárodnými projektmi

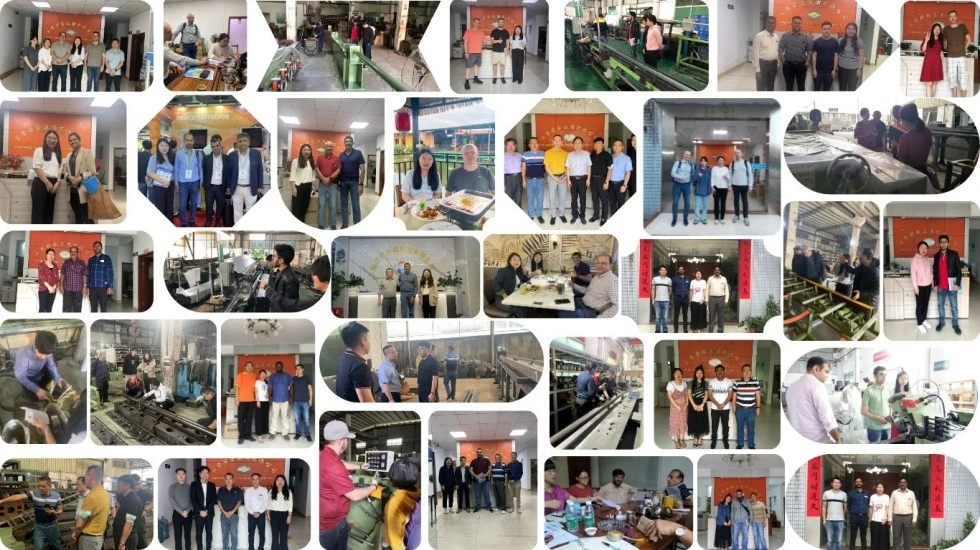
Zariadenie FangRong bolo vyvezené do viac ako 70 krajín a používali ho zákazníci pracujúci s oceľou, nehrdzavejúcou oceľou, meďou, mosadzou, hliníkom a špeciálnymi zliatinami.

Technická podpora nad rámec dodávky strojov

Pre kompletný výkresový projekt je výber stroja len jednou časťou inžinierskej práce. FangRong môže podporovať výber matrice, plánovanie základov, dohľad nad inštaláciou, uvedenie do prevádzky, školenie operátora, dodávku náhradných dielov a vzdialené riešenie problémov.

Workshop a kontrola kvality

Four Rollers Rolling Drawing Machine workshop

Výrobné zariadenia

Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Zariadenie sa nachádza v meste Dalang v meste Dongguan a zameriava sa na stroje na ťahanie za studena, vyrovnávacie zariadenia, stroje na valcovanie závitov a súvisiace zariadenia na tvárnenie kovov.

Yangjiang Fangrong Machinery Co., Ltd.— Druhý závod, ktorý sa nachádza v okrese Yangdong v meste Yangjiang, rozširuje výrobnú kapacitu a podporuje väčšie projekty v oblasti vybavenia.

Výrobný proces

Four Rollers Rolling Drawing Machine production process

1. Kontrola materiálu— Konštrukčné oceľové dosky a profily sa kontrolujú pred výrobou.

2. Rezanie a tvarovanie— Rám a konštrukčné prvky sú narezané a pripravené podľa technických výkresov.

3. Zváranie rámu— Rám typu C a základňa sú pred uvoľnením napätia zvárané a skontrolované.

4. Úľava od stresu— Uvoľnenie napätia po zváraní sa vykonáva na zníženie zvyškového napätia pri zváraní pred presným obrábaním.

5. Integrálne obrábanie— Vodiace plochy, montážne plochy a kritické základné roviny sú opracované tak, aby sa vytvorilo požadované zarovnanie.

6. Mechanická montáž— Prevodovka, reťazový systém, vozík, držiak matrice a prijímacie mechanizmy sú zmontované.

7. Elektrická a pneumatická integrácia— Motory, pohony, PLC, HMI, snímače a pneumatické komponenty sú pripojené a testované.

8. Programovanie PLC— Logika riadenia, prevádzkové sekvencie, monitorovacie funkcie a signály súvisiace s bezpečnosťou sú nakonfigurované.

9. Strojové skúšanie— Kontroluje sa pohyb stroja, systém ťahania, chod vozíka, vykladanie, presun a ovládanie.

10. Záverečná kontrola— Pred odoslaním sa kontroluje mechanické vyrovnanie, elektrická bezpečnosť, ovládacie funkcie a príslušný výkon stroja.

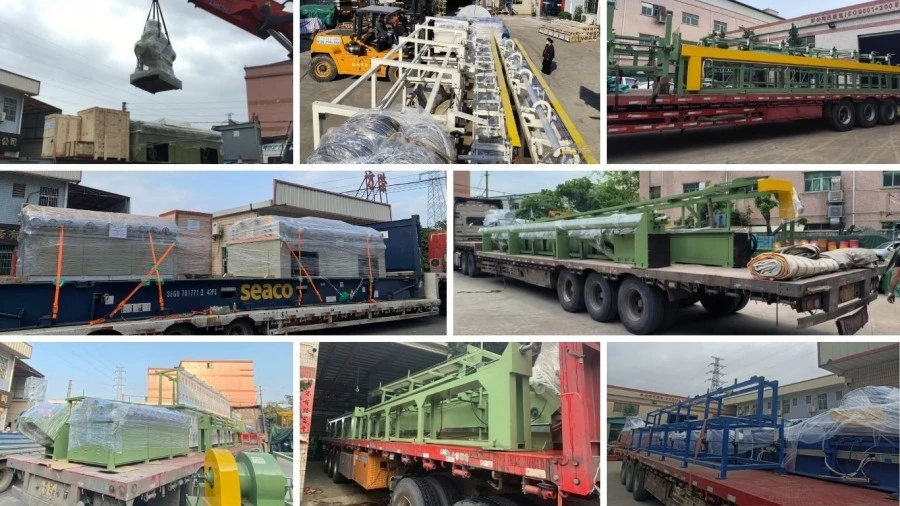
11. Exportné obaly— Stroj je pred naložením chránený proti korózii, nárazom a poškodeniu pri preprave.

Továrenské testovanie pred odoslaním

Pred odoslaním je možné stroj skontrolovať prevádzkou naprázdno a výkresovými skúškami podľa dohodnutej technickej špecifikácie. Ak zákazník poskytne skutočné vzorky obrobku, môže sa testovanie výroby použiť na overenie ťažnej sily, pohybu vozíka, rýchlosti, inštalácie matrice, vykládky a požiadaviek na hotový výrobok.

Pre aplikácie s prísnymi požiadavkami na priamosť alebo rozmery by mali byť vopred definované akceptačné kritériá, vrátane stavu materiálu, dĺžky produktu, tolerancie, metódy merania a testovaného množstva.

Certifikácie

FangRong certifications for drawing machines

ISO 9001:2015— Systém manažérstva kvality pokrývajúci príslušné projektové, výrobné, inštalačné a servisné činnosti. Certifikát č. UQ231211R1.

Označenie CE— Príslušné štandardné vybavenie série FR sa dodáva s dokumentáciou CE pre príslušné požiadavky na bezpečnosť strojového zariadenia.

Inšpekcia SGS— Nezávislé inšpekčné služby možno zabezpečiť podľa požiadaviek projektu.

Národné patenty— FangRong je držiteľom 32 patentov na vynálezy a viac ako 100 patentov na úžitkové vzory pokrývajúcich štruktúry zariadení a súvisiace technológie.

Balíky a doprava

Four Rollers Rolling Drawing Machine packaging and shipping

Štvorvalcový ťažný stroj je pripravený na prepravu na dlhé vzdialenosti so štrukturálnou ochranou, ochranou proti korózii a balením špecifickým pre jednotlivé komponenty. Veľké časti stroja môžu byť odoslané podľa konečnej konfigurácie zariadenia a požiadaviek na logistiku miesta.

Pred odoslaním je možné poskytnúť výkresy základov, rozloženie kotevných skrutiek, dokumentáciu k zariadeniu, elektrické informácie a ďalšie dokumenty súvisiace s inštaláciou podľa rozsahu projektu.

FAQ

1. Aké typy oceľových profilov dokáže štvorvalcový stroj na ťahanie valcovaním spracovať?

Stroj sa používa hlavne na ťahanie oceľových profilov špeciálnych tvarov za studena, ako sú vodiace lišty, klzáky, koľajnice a iné profily s nekruhovými prierezmi. Skutočná vhodnosť závisí od geometrie profilu, druhu materiálu, vstupných rozmerov, požadovanej redukcie a ťahovej sily. Pre výber stroja a matrice by sa mal poskytnúť vzorový profil alebo podrobný výkres rezu.

2. Ako si vyberiem medzi modelmi FR-30, FR-45 a FR-65?

Výber modelu by mal byť založený skôr na vypočítanej ťažnej sile než na samotnej veľkosti profilu. FR-30, FR-45 a FR-65 poskytujú menovité ťahové sily 300 kN, 450 kN a 650 kN v tomto poradí, s vyššou maximálnou silou. Pri určovaní vhodného modelu by sa mala zvážiť pevnosť materiálu, zmenšenie prierezu, trenie v matrici, rýchlosť ťahania a výrobné požiadavky.

3. Aká je výhoda guľového držiaka matrice?

Guľový držiak matrice umožňuje nastavenie polohy a uhla matrice podľa aktuálneho smeru ťahania. To je obzvlášť užitočné pre asymetrické profily, kde malé chyby zarovnania môžu spôsobiť nerovnomerné zaťaženie, rozmerové odchýlky alebo povrchové značky. Správne nastavenie matrice tiež pomáha udržiavať stabilné podmienky ťahania počas dlhších výrobných sérií.

4. Dokáže stroj po ťahaní dosiahnuť požadovanú priamosť?

Kreslenie môže zlepšiť rozmerovú konzistenciu a priamosť, ale konečný výsledok nie je určený samotným ťahadlom. Priamosť materiálu, presnosť profilu, zvyškové napätie, geometria lisovnice, redukcia na prechod, zarovnanie stroja a parametre ťahania, to všetko ovplyvňuje výsledok. Pre požiadavky na tesnú priamosť by sa mal cieľ overiť pomocou vzorového výkresu a merania pred dokončením konfigurácie stroja.

5. Dokáže jeden stroj zvládnuť rôzne profily špeciálneho tvaru?

Áno, za predpokladu, že profily spadajú do limitov sily stroja, pracovnej dĺžky, vozíka a veľkosti lisovnice. Rôzne profily zvyčajne vyžadujú špeciálne ťažné nástroje alebo nástroje, zatiaľ čo rovnaký ťažný stôl možno použiť pre viacero produktov. Pri častých zmenách produktu by sa pri výbere stroja mala zvážiť aj dostupnosť držiaka matrice a čas výmeny nástrojov.

6. Aké informácie sú potrebné pred odporúčaním stroja?

Najužitočnejšie informácie zahŕňajú triedu materiálu, prichádzajúce rozmery profilu, hotové rozmery, výkres profilu alebo CAD časť, počiatočnú a dokončenú dĺžku, požadovanú redukciu, cieľovú priamosť a stav povrchu, množstvo výroby a preferovanú rýchlosť ťahania. Tieto parametre umožňujú pred cenovou ponukou vyhodnotiť požadovanú ťažnú silu, konfiguráciu lisovnice, model stroja a pomocný manipulačný systém.

Odoslať dopyt
Kontaktné informácie
Povedzte nám o svojom materiáli, špecifikáciách produktu, výrobnom procese a požiadavkách na vybavenie. FangRong môže diskutovať o vhodných strojoch na ťahanie za studena, nástrojoch na ťahanie, vyrovnávacích strojoch a prispôsobených riešeniach pre vašu aplikáciu.
Hodnotenie:
5.0
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať