Whatsapp
Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.
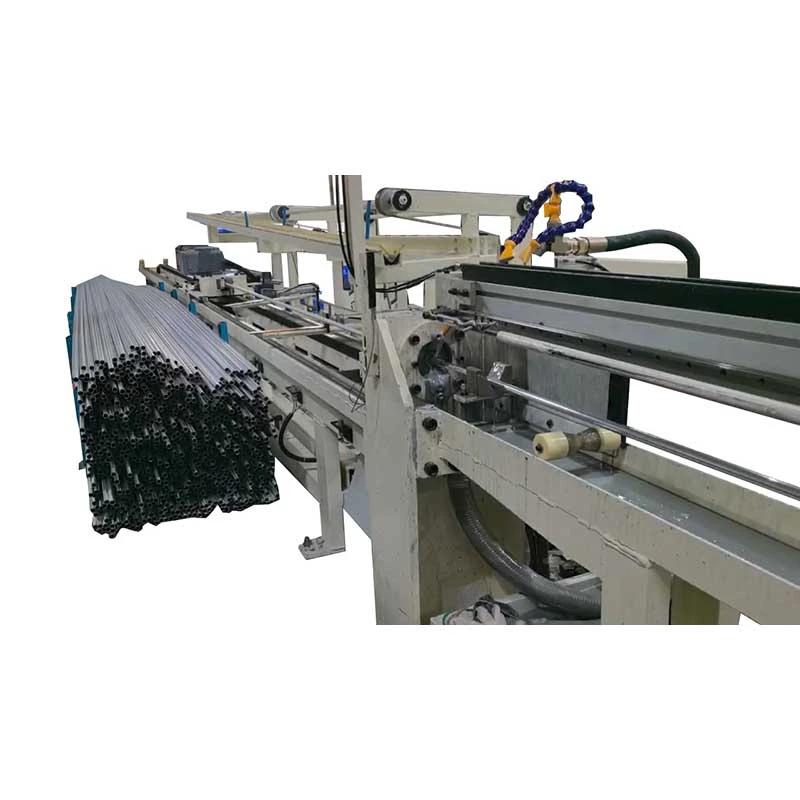
TheAutomatický stroj na ťahanie za studena s tromi riadkamiprocesytri rúrky alebo tyče súčasne, vďaka čomu je vhodný pre sériovú výrobu bez troch samostatných ťahačov. Jeho dvojreťazový pohon vyrovnáva ťažné zaťaženie, zatiaľ čo automatické podávanie, zarovnávanie, upínanie a vykladanie znižuje ručnú manipuláciu. Ponúkajú modely FR-16 až FR-9015-160 tonťažná sila,15 m/minrýchlosť a zdvihy až10 mpre oceľové, medené, hliníkové a zliatinové rúry alebo tyče.
TheAutomatický stroj na ťahanie za studena s tromi riadkamije mechanický viacpramenný ťahák určený na ťahanietri rúrky alebo plné tyče súčasne. Je určený pre výrobcov, ktorí potrebujú vyšší výkon z jednej výrobnej linky bez inštalácie troch samostatných ťahačov. Kryty série FR15-160 tonmenovitého ťahania pri štandardnej rýchlosti ťahania15 m/mina a10 m štandardný zdvih. Dlhšie zdvihy môžu byť navrhnuté pre špecifické výrobné požiadavky.
Stroj je obzvlášť užitočný pri opakovanej výrobe rúr alebo tyčí malého a stredného priemeru, kde sa rovnaký rozmer vyrába v dávkach. Pre ťahanie rúr integrovanátŕňový systémkontroluje vnútorný priemer a hrúbku steny. Dvojreťazový pohon ťahá vozík z oboch strán, čím pomáha udržiavať tri polohy ťahania mechanicky vyvážené.
Jednoriadkový preťahovací stôl spracuje jeden obrobok za cyklus. Keď má výrobca rúr alebo tyčí stabilnú, veľkoobjemovú objednávku pre rovnakú špecifikáciu, pridanie ďalšieho jednoriadkového stroja zvyšuje investície do zariadenia, podlahovú plochu, nakladacie práce a miesta údržby. Trojriadková konfigurácia rieši toto úzke miesto spracovaním troch obrobkov počas toho istého ťahu.
Napríklad:výrobca medených rúr, ktorý nepretržite vyrába tú istú rúru s malým priemerom, môže namiesto troch nezávislých ťahačov použiť ťahanie tromi čiarami. Hlavné zvýšenie produktivity pochádza zo spracovania troch kusov na jeden zdvih; prínos je oveľa menší, keď výroba zahŕňa časté zmeny veľkosti, maloobjemové objednávky alebo tri rôzne špecifikácie súčasne.
Tri zahrotené rúrky alebo tyče sa vložia do podávacieho systému a umiestnia sa proti príslušným lisovníkom. Podávacie a otočné mechanizmy zvládajú polohovanie obrobku, zatiaľ čo vyrovnávací systém umožňuje nastavenie každej polohy matrice vzhľadom na stredovú čiaru ťahania.
Po upnutí hlavný motor poháňa prevodovku a dvojreťazový systém. Ťažný vozík ťahá súčasne všetky tri obrobky cez matrice. V prípade rúr vnútorný tŕň podopiera vnútorný povrch počas ťahania a pomáha kontrolovať konečný vnútorný priemer a hrúbku steny. Po ťahu sa vozík vráti a hotové kusy sa vyložia na ďalší cyklus.
Súradnice PLCpodávanie, vyrovnávanie, upnutie, ťahanie, vykladanie a návrat vozíka. Ak si následný proces vyžaduje automatickú manipuláciu, je možné pridať voliteľné systémy na rezanie na dĺžku a stohovanie.
Výrobný scenár:pre výrobcu rúr, ktorý používa dlhé série identických rúr hydraulického valca, automatické podávanie a synchronizované ťahanie znižujú manuálne zaťaženie medzi zdvihmi. Tieto tri pramene sa spracúvajú v rámci rovnakého strojového cyklu, vďaka čomu je systém vhodnejší na opakovanú výrobu ako dielne so zmiešanou špecifikáciou.
1. Trojvláknové synchrónne kreslenie
V jednom cykle sa ťahajú tri rúrky alebo tyče. To je najcennejšie, keď je mesačný objem výroby vysoký a opakovane sa vyrába rovnaká alebo blízka špecifikácia. Je to menej výhodné pre časté zmeny, pretože všetky tri polohy ťahania sú určené na prevádzku s rovnakým nastavením ťahania.
Príklad aplikácie:závod na výrobu medených rúrok, ktorý vyrába štandardnú veľkosť rúr HVAC, môže využívať tri vlákna nepretržite namiesto pridávania samostatného jednolinkového zariadenia na zvýšenie výkonu.
2. Dvojreťazový ťahací pohon
Vozík sa ťahá cez dve strany reťazového pohonu, namiesto toho, aby sa spoliehal na jediný ťažný bod. Vyvážené mechanické zaťaženie je dôležité, keď tri matrice pracujú súčasne, pretože nerovnomerné zaťaženie vozíka môže ovplyvniť zarovnanie, opotrebovanie matrice a rozmerovú konzistenciu.
Príklad aplikácie:keď sa súčasne ťahajú tri rúrky z nehrdzavejúcej ocele, udržiavanie konzistentného zaťaženia vozíka pomáha znižovať rozdiely medzi tromi výrobnými polohami.
3. Nezávislé zarovnanie matrice
Každá poloha ťahania môže byť jemne nastavená tak, aby bola matrica vycentrovaná s príslušným obrobkom. Toto je dôležité najmä vtedy, keď presné OD, hrúbka steny alebo požiadavky na povrch ponechávajú malý priestor pre následné obrábanie.
Príklad aplikácie:v presných hydraulických hadičkách je presné centrovanie matrice dôležitejšie ako jednoduché maximalizovanie rýchlosti ťahania, pretože rozmerové variácie môžu viesť k odmietnutiu pri následných tlakových alebo montážnych testoch.
4. Vnútorný tŕň na ťahanie rúrok
V prípade dutých profilov tŕň riadi vnútornú geometriu počas ťahania. To je dôležité, keď konečný vnútorný priemer a hrúbka steny predstavujú skôr funkčné rozmery než kozmetické požiadavky.
Príklad aplikácie:Rúry hydraulického valca vyžadujú kontrolované vnútorné rozmery pre kompatibilitu piestu a tesnenia, vďaka čomu je výber tŕňa a výpočet plánu prechodu súčasťou strojového inžinierstva a nie voliteľným výrobným detailom.
5. Pevná rýchlosť ťahania 15 m/min
Štandardná rýchlosť ťahania je 15 m/min. Pevná rýchlosť zjednodušuje plánovanie doby cyklu a je vhodná pre výrobné linky, kde je stabilný výkon dôležitejší ako široký rozsah otáčok. Kvalita materiálu, redukcia, mazanie a konštrukcia lisovnice stále určujú, či konkrétny produkt môže bežať nepretržite pri menovitej rýchlosti.
Príklad aplikácie:vysokoobjemová rúrová linka so stabilnou kvalitou materiálu a plánom prechodu môže použiť pevnú rýchlosť na odhad výrobnej kapacity a požiadaviek na manipuláciu pred inštaláciou.
6. Automatické podávanie, obrat a zarovnanie
Motor podávania, motor otáčania a vyrovnávací systém znižujú ručnú manipuláciu medzi cyklami ťahania. To je užitočné najmä vtedy, keď dlhé prevádzkové hodiny spôsobujú, že opakované manuálne nakladanie je prekážkou pri práci.
Príklad aplikácie:závod pracujúci na viac zmien môže automatizovať opakované nakladanie a umiestňovanie obrobkov, pričom sa operátori sústreďujú na kontrolu foriem, mazanie, kontrolu kvality a údržbu.
7. Nákres pevnej tyče a rúrky
Automatický stroj na ťahanie za studena s tromi líniami môže byť nakonfigurovaný pre duté rúry aj plné tyče. Ťahanie rúr využíva vhodné usporiadanie tŕňa, zatiaľ čo výroba plných tyčí využíva masívne ťahadlá bez vnútorného tŕňa.
Príklad aplikácie:spracovateľ ocele vyrábajúci presné tyčové polotovary a bezšvíkové rúry môže vyhodnotiť jednu platformu stroja pre obe aplikácie za predpokladu, že sú vhodné požiadavky na nástroje a ťahovú silu.
8. Voliteľná následná automatizácia
Automatické rezanie a stohovanie je možné integrovať, keď zákazník potrebuje hotové kusy s pevnou dĺžkou a nie dlhé ťahané výrobky. Tieto možnosti sú najužitočnejšie, keď ťažný stroj priamo podáva montážny alebo baliaci proces.
Výber modelu by mal byť založený namateriál, počiatočné rozmery, cieľové rozmery, redukcia na jeden priechod, počet priechodov, požadovaný objem výroby a vypočítaná ťahacia sila. Nevyberajte stroj iba podľa priemeru rúry. Tvrdšie zliatiny a väčšie redukcie môžu vyžadovať podstatne vyššiu ťažnú silu, aj keď je vonkajší priemer relatívne malý.
| Model | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Kapacita (tony) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Hlavný motor (kW) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | DC 400 |
| Prevodovka | JZQ650 | JZQ850 | 1000 JZQ | 100 – 45 ZL | 115-45 ZL | 130-45 ZL | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Obratový motor (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Napájací motor (kW) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Motor vyrovnávania | 0,4 kW | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 |
| Typ reťaze | 32A | 2010 ohnutý plech | 2010 ohnutý plech | 2814 ohnutý plech | 3618 ohnutý plech | 4020 ohnutý plech | 4020 ohnutý plech | 4020 ohnutý plech | 5628 ohnutý plech |
| Rýchlosť ťahania (m/min) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Štandardný zdvih (m) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Štandardná konfigurácia:3 ťahacie linky, ťahací vozík, dvojreťazový pohon, prevodovka, hlavný motor, systém podávania, systém otáčania, systém vyrovnávania lisovníc, riadenie PLC a usporiadanie tŕňa rúry, ak je to potrebné.
Technická poznámka:uvedená tonáž je menovitá ťažná kapacita stroja, nie odporúčaná sila pre každý výrobok. Pre nepretržitú výrobu by sa pred výberom modelu mala skontrolovať skutočná požadovaná ťažná sila, pevnosť materiálu, redukcia a podmienky mazania.
Používa sa na rúrky tlmičov, komponenty riadenia, rúrkové diely súvisiace s hnacím hriadeľom a ďalšie aplikácie rúr s opakovanou výrobou. Trojriadkový výkres je najužitočnejší, keď sa rovnaká špecifikácia vyrába vo veľkých sériách.
Výrobný scenár:dodávateľ pre automobilový priemysel môže použiť tri súčasné polohy ťahania pre opakované objednávky rúr tlmičov, čím sa zníži počet jednotlivých cyklov ťahania požadovaných pre danú šaržu.
Medené a hliníkové rúry pre výmenníky tepla a klimatizačné systémy sú vhodné aplikácie, keď rozmery a materiálové špecifikácie zostávajú stabilné počas dlhých výrobných sérií.
Výrobný scenár:výrobca medených rúrok, ktorý vyrába štandardné rozmery rúr výmenníka tepla, môže použiť trojriadkové kreslenie na zvýšenie výkonu bez toho, aby zaberal podlahovú plochu troch samostatných ťahačov.
Presné oceľové rúry pre hydraulické valce vyžadujú kontrolovaný vonkajší priemer, vnútorný priemer a hrúbku steny. Konštrukcia tŕňa, geometria lisovnice a redukcia ťahania majú teda priamy vplyv na hotovú rúru.
Výrobný scenár:keď sú rúrky hydraulického valca podrobené tlakovej skúške, kontrola rozmerových variácií medzi tromi prameňmi pomáha znižovať problémy s montážou a kontrolou.
Automatický stroj na ťahanie za studena s tromi líniami môže byť nakonfigurovaný pre vhodné medené a hliníkové rúrky alebo plné profily, kde sa vyžaduje opakované ťahanie vo veľkom objeme. Stav materiálu a požadované zníženie by mali byť potvrdené počas výpočtu harmonogramu prechodu.
Nehrdzavejúca oceľ, legovaná oceľ a iné materiály s vyššou pevnosťou môžu byť spracované, keď vypočítaná ťažná sila a nástroje zodpovedajú materiálu.
Výrobný scenár:výrobca rúr z nehrdzavejúcej ocele s opakovanými objednávkami môže použiť trojriadkovú konfiguráciu na zvýšenie výkonu pri zachovaní rovnakého nastavenia matrice a tŕňa vo všetkých troch polohách.
26 rokov inžinierstva Drawbench
FangRong sa zaoberá strojárstvom ťahadiel od roku 1998 so skúsenosťami v oblasti mechanických ťahacích systémov, reťazových pohonov, držiakov lisovníc, tŕňov a automatizácie výroby.
Dve výrobné zariadenia
Zariadenia Dongguan a Yangjiang podporujú obrábanie, montáž a výrobu zariadení. Mať viac ako jedno výrobné miesto je obzvlášť užitočné pre projekty zahŕňajúce viacero strojov alebo prispôsobenú automatizáciu, pretože výrobné práce môžu byť naplánované paralelne.
Trojriadkové testovanie zarovnania
Pri viacpramennom stroji nestačí kontrolovať len vyložený stroj. Počas testovania vo výrobnom závode by sa mal spoločne kontrolovať ťahací mechanizmus, napnutie reťaze, pohyb vozíka a jednotlivé polohy matrice, pretože rozmerová konzistencia závisí od celého mechanického systému.
1. Technický prehľad— Pred výrobou sa preverí kvalita materiálu, počiatočné rozmery, cieľové rozmery, plán redukcie, požadovaná sila, nástroje a požiadavky na automatizáciu.
2. Kontrola komponentov— Pred montážou sa skontrolujú hlavné konštrukčné a prevodové komponenty.
3. Presné obrábanie— Vodiace lišty, držiaky matrice, hriadele, reťazové komponenty a iné kritické časti sú opracované podľa požadovaných mechanických tolerancií.
4. Mechanická montáž— Prevodovka, ozubené kolesá, reťaze, vozík, napínací systém a držiaky matrice sú zmontované a nastavené.
5. Elektrická a PLC integrácia— Postupy podávania, obratu, zarovnania a ťahania sú integrované do riadiaceho systému.
6. Trojriadkové testovanie— Kontrolujú sa tri polohy kreslenia na pohyb vozíka, zarovnanie a synchronizovanú prevádzku.
7. Testovanie vzorky zákazníka— Ak sa vzorky dodávajú vopred, na overenie navrhovaného postupu a usporiadania nástrojov možno použiť skutočný materiál zákazníka.
8. Záverečná kontrola— Mechanická prevádzka, elektrické funkcie, bezpečnostné zariadenia, mazanie a kľúčové rozmery stroja sú pred odoslaním skontrolované.
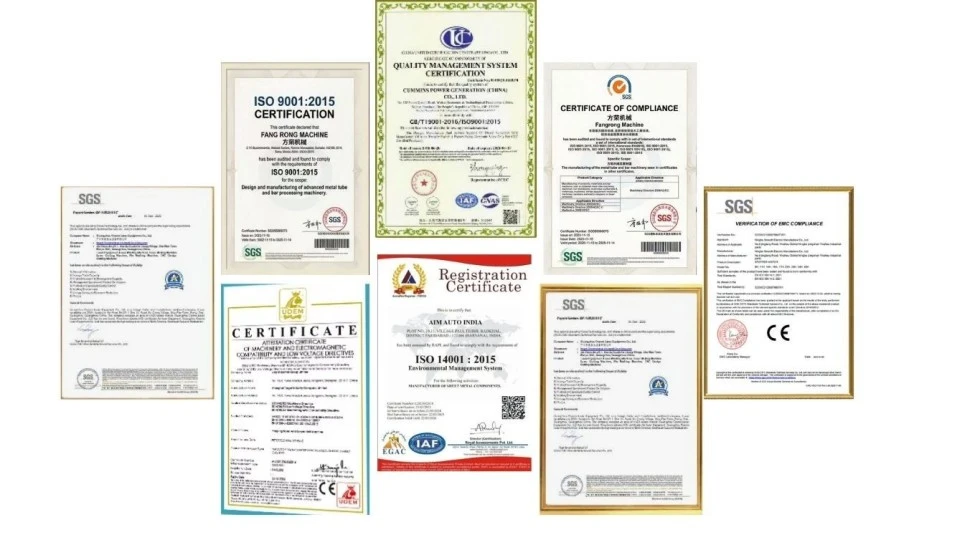
ISO 9001:2015— Systém riadenia kvality pokrývajúci príslušné procesy navrhovania, výroby, inštalácie a servisu. Certifikát č. UQ231211R1.
zhoda CE— Štandardné konfigurácie stroja sa dodávajú na zhodu s platnými požiadavkami EÚ na bezpečnosť strojových zariadení vrátaneSmernica o strojových zariadeniach 2006/42/ESv prípade potreby pre dodaný stroj a trh.
Kontrola SGS— Na požiadanie kupujúceho je možné zabezpečiť kontrolu treťou stranou, vrátane dohodnutého výkonu stroja a položiek bezpečnostnej kontroly.
UL— Certifikácia UL nie je uvedená ako štandardná certifikácia pre kompletný ťahadlo FR. Ak sa vyžadujú elektrické komponenty uznané UL alebo špecifická elektrická špecifikácia pre Severnú Ameriku, pred zadaním objednávky by mala byť potvrdená elektrická konfigurácia.
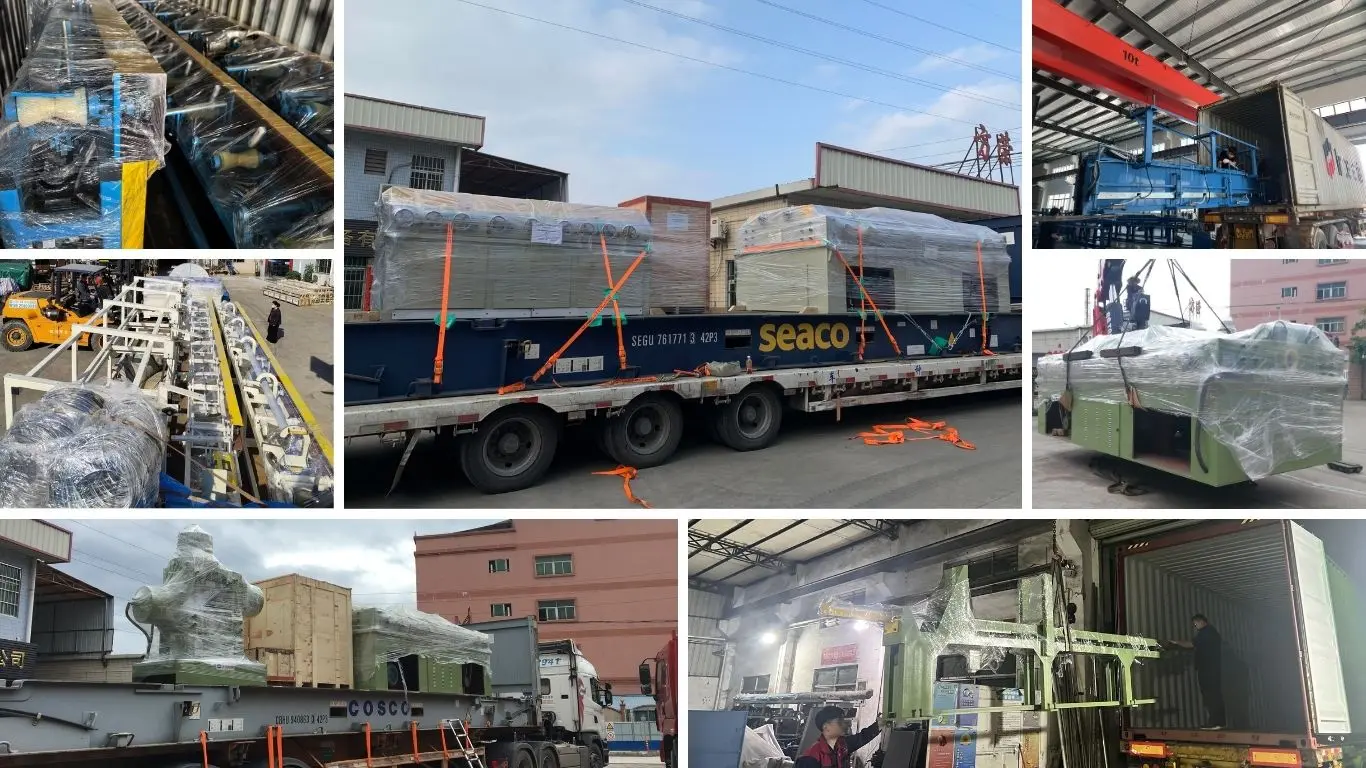
Stroj je pripravený na exportnú prepravu s vhodnou demontážou, ochranou proti vlhkosti a protikoróznou ochranou pre prepravu na veľké vzdialenosti. Požiadavky na balenie je možné upraviť podľa naloženia kontajnera, cieľovej klímy a projektovej logistiky.
MOQ:1 kompletný stroj/sada. Objednávky pre viacero strojov je možné uvádzať v rámci samostatných cien na základe množstva.
Cenová ponuka na základe množstva:1 sada, 2–4 sady a 5+ sád sa uvádzajú samostatne, pretože konečná cena závisí od modelu, sily ťahania, automatizácie, nástrojov, elektrickej špecifikácie a konfigurácie prepravy. Ak chcete získať aktuálny cenový plán založený na množstve, kontaktujte FangRong a nespoliehajte sa na pevnú cenu na webovej stránke.
FOB:FOBPrístav Shenzhen, Čínamôžu byť citované pre exportné objednávky. Konečný prístav nakládky by mal byť potvrdený na obchodnej cenovej ponuke podľa aktuálneho spôsobu prepravy.
Štandardná dodacia lehota objednávky:približne30-60 dnípo technickom potvrdení, potvrdení objednávky a prijatí dohodnutej zálohovej platby v závislosti od modelu a konfigurácie.
Zrýchlená objednávka:urgentná výroba môže byť hodnotená samostatne na základe aktuálnej výrobnej kapacity, dostupnosti komponentov a konfigurácie stroja. Zrýchlený harmonogram je potvrdený až potom, čo výrobné oddelenie FangRong schváli požadovaný dátum dodania.
Platba:sú štandardné obchodné podmienky30% záloha a 70% zostatok pred odoslaním, ak nie je v zmluve dohodnuté inak.
Záruka:12 mesiacov od uvedenia do prevádzky za dohodnutých záručných podmienok.
Normálne nie. Tri pozície kreslenia sú navrhnuté tak, aby fungovali s rovnakými alebo kompatibilnými nástrojmi a podmienkami kreslenia. Ak vaša výroba vyžaduje rôzne priemery súčasne, je potrebná samostatná technická kontrola, pretože geometria matrice, veľkosť tŕňa a požadovaná sila ťahania sa môžu líšiť.
áno. Rúry sa ťahajú s príslušným vnútorným usporiadaním tŕňa, zatiaľ čo plné tyče používajú pevné ťahadlá. Výpočet nástrojov a ťažnej sily musí byť prispôsobený materiálu a konečným rozmerom.
Uveďte druh materiálu, počiatočný vonkajší priemer a hrúbku steny, cieľový vonkajší priemer a hrúbku steny, počet ťahov, stav mazania a požadovaný výkon. FangRong dokáže vypočítať potrebnú ťažnú silu pre tri obrobky a odporučiť vhodný model. Výber len podľa priemeru môže viesť k poddimenzovaniu stroja pri spracovaní vysokopevnostných zliatin alebo ťažkých redukcií.
Neexistuje žiadna jednotná hodnota zníženia vhodná pre každý materiál a výrobok. Uhlíková oceľ môže tolerovať vyššiu redukciu ako mnohé nehrdzavejúce ocele alebo špeciálne zliatiny, ale praktický limit závisí od stavu materiálu, uhla matrice, mazania, usporiadania tŕňa a požadovanej kvality povrchu. Plán konečného prechodu by sa mal vypočítať pre skutočný produkt a nie použiť všeobecné percento.
Žiadna konfigurácia stroja nemôže nahradiť správne nástroje, prípravu materiálu a riadenie procesu. Trojriadkový systém využíva vyvážené ťahanie vozíka a individuálne zarovnanie matrice na zníženie variácií medzi prameňmi. Skutočná rozmerová konzistencia stále závisí od materiálu, stavu matrice a tŕňa, mazania a plánu prechodu.
Štandardná konfigurácia stroja zahŕňa hlavný ťahací systém, prevodovku, dvojreťazový pohon, vozík, trojpolohové usporiadanie matrice, hlavný motor, podávacie a otočné mechanizmy, vyrovnávací systém a riadenie PLC. Zápustky špecifické pre produkt, špeciálne tŕne, automatické rezanie, stohovanie a iné prispôsobené zariadenia by mali byť uvedené samostatne v cenovej ponuke.
áno. U naliehavých projektov je možné ohodnotiť zrýchlenú výrobu. Dosiahnuteľný termín dodania závisí od zvoleného modelu FR, konfigurácie motora a prevodovky, požiadaviek na automatizáciu, dostupnosti komponentov a aktuálneho výrobného plánu. Urýchlený dátum by mal byť zapísaný do potvrdenia objednávky po schválení výrobcom.
Áno, vzorky zákazníkov môžu byť použité na overenie procesu, ak je to vopred dohodnuté. Pre trojriadkový ťahací stôl je testovanie vzoriek užitočné, pretože umožňuje kontrolu navrhovanej matrice, tŕňa, redukčného plánu a kapacity stroja oproti skutočnému materiálu namiesto spoliehania sa len na teoretické výpočty.
FangRong poskytuje informácie o základoch a kotviacich skrutkách pre vybraný stroj. Skutočný základ by mal byť pripravený podľa konečného schváleného výkresu vrátane dĺžky stroja, zaťaženia, montážnej polohy, elektrických požiadaviek a prístupu pre údržbu.
áno. Do rozsahu projektu môže byť zahrnutý dozor nad inštaláciou, uvedenie do prevádzky a školenie obsluhy. Školenie zahŕňa obsluhu stroja, výmenu matrice a tŕňa, bežné mazanie, základné odstraňovanie porúch a postupy údržby.
Adresa
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel