Produkty
Produkty

Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.

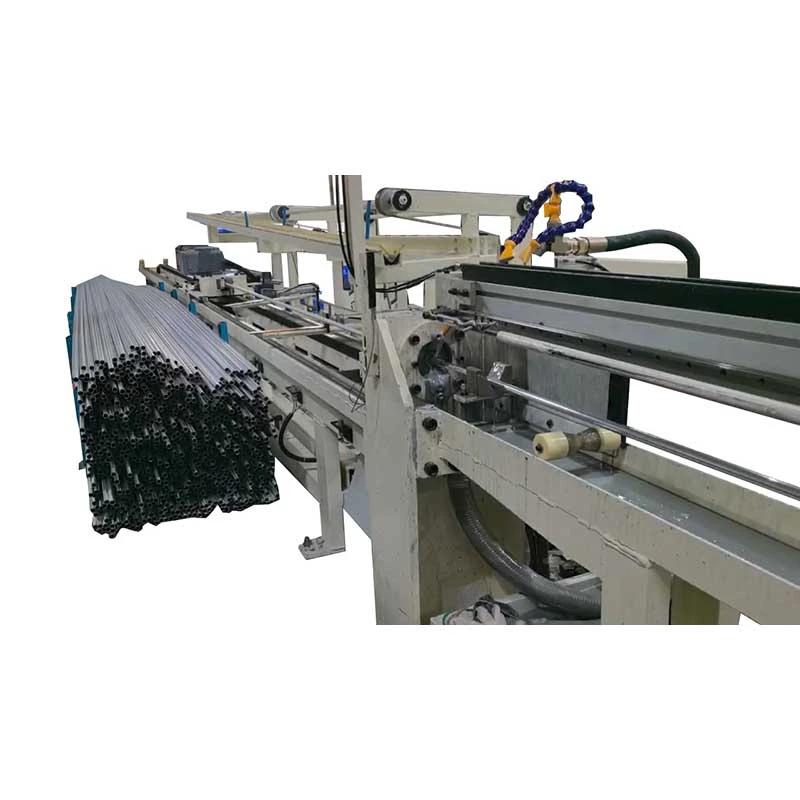
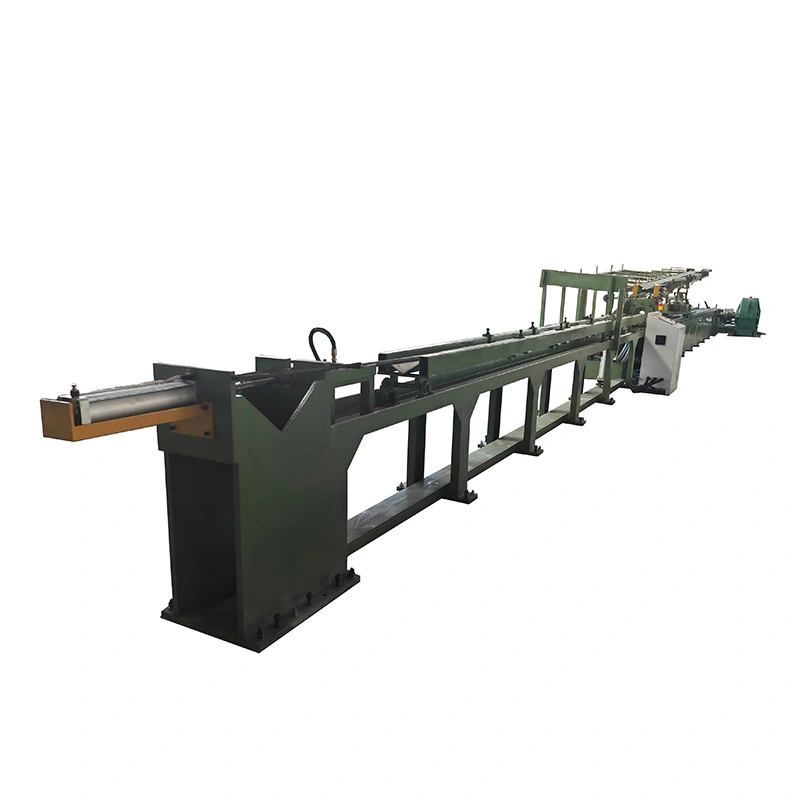
Stroj na ťahanie za studena s nepravidelnou reťazou
  • Stroj na ťahanie za studena s nepravidelnou reťazouStroj na ťahanie za studena s nepravidelnou reťazou
  • Stroj na ťahanie za studena s nepravidelnou reťazouStroj na ťahanie za studena s nepravidelnou reťazou
  • Stroj na ťahanie za studena s nepravidelnou reťazouStroj na ťahanie za studena s nepravidelnou reťazou
  • Stroj na ťahanie za studena s nepravidelnou reťazouStroj na ťahanie za studena s nepravidelnou reťazou

Stroj na ťahanie za studena s nepravidelnou reťazou

TheStroj na ťahanie za studena s nepravidelnou reťazoupremieňa okrúhle rúrky alebo plné tyče naštvorcové, obdĺžnikové, šesťuholníkové, osemuholníkové, oválne, kanálové, uhlové, T-tvarované a vlastné asymetrické profilyprostredníctvom riadeného ťahania za studena. Reťazou poháňaný ťahák poskytujeťažná sila 7–1000 kN, zrýchľuje až28 m/min, a ťahy až do10 m. Viacvláknové konfigurácie môžu nakresliť 1–5 kusov naraz, zatiaľ čo presné matrice riadia rozmery profilu, definíciu rohov a povrchovú úpravu. Vhodné pre uhlíkovú oceľ, nehrdzavejúcu oceľ, legovanú oceľ, meď, hliník, titán a iné špeciálne zliatiny.

Hodnotenie: 5.0
(Počet hodnotení: 1)

TheStroj na ťahanie za studena s nepravidelnou reťazouje mechanický ťahač na ťahanie za studena nekruhových rúr a plných profilov cez presnú matricu. Je určený pre štvorcové, pravouhlé, šesťuholníkové, osemuholníkové, oválne, kanálové, uhlové, T-profily a iné vlastné asymetrické profily, ktoré vyžadujú užšie rozmery, kontrolovanú geometriu rohov a konzistentnejší povrch, než aký môže bežne poskytnúť materiál tvarovaný za tepla.

Hlavným problémom, ktorý tento stroj rieši, nie je len zmena tvaru kovovej časti. Umožňuje výrobcom začať s vhodnou okrúhlou rúrkou alebo tyčou a použiť riadenú deformáciu za studena na získanie hotového nepravidelného profilu s predvídateľnejšími rozmermi a stavom povrchu. To je obzvlášť užitočné pre rúrky hydraulických valcov, konštrukčné profily, presné mechanické diely, medené a hliníkové profily, automobilové komponenty a výrobky zo špeciálnych zliatin, kde by sa inak vyžadovala následná operácia obrábania.

Séria FR spoločnosti FangRong pokrýva 10 štandardných modelov od FR-16 po FR-250 s maximálnymi ťahovými silami od 7 do 1000 kN a rýchlosťou ťahania až 28 m/min. V závislosti od modelu, nástrojov a rozmerov produktu je možné súčasne ťahať 1 až 5 rúr alebo tyčí. Stroj môže byť tiež nakonfigurovaný s automatickým podávacím, rezacím a prijímacím zariadením pre opakovanú výrobu.

Irregular Chain Cold Drawing Machine for non-round tube and profile drawing Chain drawbench for square rectangular and irregular profiles Multi-strand irregular profile cold drawing machine Heavy-duty irregular profile cold drawing equipment

Prečo studená kresba nepravidelného profilu?

Valcovanie za tepla a extrúzia sú účinné pri výrobe základných profilov, ale nemusia poskytnúť rozmerovú presnosť, stav povrchu alebo definíciu rohov, ktorú vyžadujú presné aplikácie. Ak sa hotový profil dodatočne opracuje, výrobca musí započítať aj dodatočný odber materiálu, čas obrábania a odpad.

Ťahanie za studena mení prierez matricou pod kontrolovanou ťažnou silou. Forma definuje vonkajší profil, zatiaľ čo redukcia ťahania poskytuje rozmerové dimenzovanie a mechanické spevnenie. Pri dutých profiloch možno použiť aj tŕň alebo hmoždinku na ovládanie vnútorných rozmerov a stenových rozvodov.

Tento proces je najcennejší, keď zákazník potrebuje opakovateľný hotový profil, a nie len hrubý konštrukčný tvar. Napríklad výrobca vyrábajúci štvorcové rúry hydraulického valca môže použiť ťahanie za studena na priblíženie vonkajších rozmerov a vnútornej geometrie ku konečnej požiadavke pred honovaním alebo inými dokončovacími operáciami. Ak je produktom jednoduchý konštrukčný diel s nízkou presnosťou, môže však tvárnenie za tepla zostať ekonomickejším procesom.

Ako funguje stroj na ťahanie za studena s nepravidelnou reťazou

Proces zvyčajne začína pripravenou guľatou rúrkou alebo pevnou tyčou. Predný koniec je zmenšený alebo zahrotený, takže môže vstúpiť do ťažného nástroja a môže byť uchopený vozíkom. Obrobok potom prechádza neokrúhlou matricou, zatiaľ čo reťazou poháňaný vozík ho ťahá pozdĺž presne vedených koľajníc.

Keď sa materiál pohybuje cez matricu, jeho prierez sa súčasne zmenšuje a mení. Materiál prúdi do dutiny formy a vytvára požadovanú štvorcovú, obdĺžnikovú, šesťhrannú alebo vlastnú geometriu. V prípade dutých profilov vnútorný tŕň alebo zátka riadi vŕtanie a pomáha riadiť rozloženie hrúbky steny.

Reťazový pohon, redukčná prevodovka a vozík musia fungovať ako jeden systém. Ak je ťažná sila nestabilná alebo vozík je zle zarovnaný, rozmery rohov, rovnosť a kvalita povrchu môžu byť nekonzistentné. To je dôvod, prečo by sa kapacita stroja mala vyberať zo skutočného materiálu a plánu redukcie, a nie zo samotných rozmerov hotového profilu.

Typický scenár výroby:Zákazník vyrábajúci presné pravouhlé rúry môže použiť konfiguráciu viacerých prameňov, keď niekoľko rúr zdieľa rovnaký materiál a harmonogram ťahania. To zvyšuje výkon na jeden ťah. Ak zákazník často mení rozmery profilu, jednoprúdové nastavenie môže byť praktickejšie, pretože výmena matrice a nastavenie nastavenia sú jednoduchšie.

Aké problémy rieši?

Výrobný problém Ako pomáha kreslenie za studena Keď na tom najviac záleží
Voľné rozmery po tvárnení za tepla Ťažná matrica dimenzuje prierez počas deformácie za studena. Dôležité pre komponenty vyžadujúce kontrolovanú montážnu vôľu alebo prídavok na obrábanie.
Nepravidelná geometria rohov Matrica ovláda vonkajší profil a tvar rohu. Dôležité pre štvorcové, obdĺžnikové a vlastné profily používané ako protiľahlé alebo konštrukčné komponenty.
Dodatočné opracovanie po tvarovaní Profil bližšie k dokončeniu môže znížiť následné obrábanie. Najcennejšia pri obrábaní je významná časť existujúcich výrobných nákladov.
Nejednotné rozloženie stien v dutých profiloch Nástroj na tŕň alebo zástrčku poskytuje vnútornú podporu počas ťahania. Dôležité pre tlakové rúry, valcové rúry a presné duté profily.
Nízky výkon pri spracovaní jedného kusu Viacvláknové nástroje môžu nakresliť niekoľko kusov jedným ťahom. Užitočné pre veľkoobjemové produkty so stabilnými rozmermi a opakovateľnými nástrojmi.

Kľúčové vlastnosti pre výrobu

1. Presná kontrola neokrúhlych profilov
Forma a vedený ťahací vozík riadia profil, keď materiál prechádza cez oblasť ťahania. To je obzvlášť užitočné pre pravouhlé a štvorcové časti, kde šírka, výška a rozmery rohov ovplyvňujú montáž. V typickej aplikácii konštrukčných alebo mechanických komponentov môže prísnejšia kontrola profilu znížiť množstvo opravného obrábania po ťahaní.

2. Rýchlosť ťahania až 28 m/min
Reťazom poháňané ťažné stoly môžu poskytovať vysoké rýchlosti ťahania na vhodných materiáloch a menších profiloch. Vyššia rýchlosť je užitočná, keď sa rovnaký výrobok vyrába nepretržite vo veľkých množstvách. Je to menej dôležité pre zliatiny s vysokou pevnosťou alebo ťažko ťahateľné materiály, kde mazanie, opotrebovanie formy a deformačná stabilita môžu obmedziť praktickú rýchlosť ťahania.

3. 1 až 5-vláknový výkres
Počas jedného zdvihu vozíka je možné nakresliť viacero profilov, pokiaľ to rozmery výrobku a usporiadanie matrice umožňujú. Pre výrobcu medených, hliníkových alebo oceľových profilov, ktorý používa tisíce podobných kusov, môže viacvláknové ťahanie zvýšiť výkon bez zvýšenia lineárnej rýchlosti ťahania. Pre maloobjemové objednávky s častými zmenami veľkosti môže jednovláknové kreslenie poskytnúť jednoduchšiu zmenu.

4. Stav kontrolovaného povrchu
Ťahanie za studena môže zlepšiť stav povrchu vhodne pripraveného obrobku, pretože materiál prechádza cez presnú matricu namiesto toho, aby zostal v stave tvárnenom za tepla. Nemalo by sa to však označovať ako automatické odstránenie každej trhliny, jamky alebo defektu. Kvalita povrchu po ťahaní stále závisí od stavu vstupného materiálu, morenia alebo prípravy povrchu, mazania, stavu matrice a zvolenej redukcie.

5. Vnútorná kontrola pre nepravidelné skúmavky
V prípade dutých profilov riadi vnútornú geometriu tŕň alebo zátkové nástroje, zatiaľ čo vonkajší tvar určuje vonkajší tvar. To je dôležité pre rúrky hydraulických a pneumatických valcov, kde vnútorná vôľa a rozloženie steny priamo ovplyvňujú následné obrábanie a prevádzkový výkon.

6. Pohon reťaze a prevodovky pre veľké zaťaženie
Séria FR využíva rôzne rozstupy reťaze a konfigurácie prevodovky podľa požiadaviek na silu ťahu. Väčšie reťazové systémy sú určené pre väčšie zaťaženie. Pre vysokopevnostný oceľový profil vyžadujúci značnú ťažnú silu je kapacita reťaze a výber prevodovky dôležitejší ako maximálna rýchlosť ťahania.

7. Samostatný pohon návratu vozíka
Spätný motor po ťažnom zdvihu posúva vozík späť do východiskovej polohy. Nezvyšuje sa tým deformačná kapacita stroja, ale skracuje sa doba bez ťahania, a preto má väčší význam pri opakovaných výrobných sériách ako pri malosériovej výrobe.

8. Voliteľná automatizácia výroby
Automatické podávacie, rezacie a prijímacie systémy môžu byť integrované podľa rozloženia výroby. Automatizácia je najužitočnejšia, keď rozmery produktu zostávajú stabilné pre dlhé výrobné série. Pre prototypovú prácu alebo časté zmeny profilu môže byť ručné nakladanie ekonomickejšie.

Technické špecifikácie

Pri výbere modelu sú najdôležitejšie parametre požadovaná ťažná sila, rozmery výrobku, pevnosť materiálu, redukcia na prejazd, rýchlosť ťahania, dĺžka zdvihu a počet prameňov. Ťahacia sila by sa mala vypočítať zo skutočného procesu a nie pomocou jednoduchého vzorca prierezovej plochy samotného, ​​pretože trenie matrice, stav materiálu, geometria deformácie a mazanie ovplyvňujú požadovanú silu.

Model Max. Ťažná sila (kN) Max. Kreslenie cesty (m) Rýchlosť ťahania (m/min) Spätný motor (kW) Reduktor Rozstup reťaze Hlavný motor (kW)
FR-16 7 7 28 0.75 ZQ250 1,5" 4
FR-25 10 8 28 0.75 ZQ400 2" 7,5/11
FR-50 50 8 25 1.1 ZQ500 2,5" 22
FR-76 100 9 25 2.2 ZQ650 3" 30/37
FR-100 150 10 12 3 ZQ850 4" 45
FR-120 200 10 12 3 ZQ850 3" dvojitá 55
FR-150 400 10 10 3 ZQ1000 4" dvojitá 75
FR-180 600 10 10 4 ZQ1250 5" dvojitá 98
FR-200 800 10 10 4 ZQ850 × 2 4" trojitý 55 × 2
FR-250 1000 10 10 4 ZQ1450 5" trojitý 132

Štandardná konfigurácia:tŕňový systém na ťahanie rúrok, hlavný pohon, redukčná prevodovka, ťažný vozík, držiak matrice a riadiaci systém. Automatický podávač, rezačka a prijímací stojan sú voliteľné. Počet prameňov: 1–5. Výkresový zdvih a nástroje je možné prispôsobiť podľa požiadaviek výroby.

Sila kreslenia a výber modelu

Model stroja by sa mal vyberať podľa maximálnej vypočítanej ťažnej sily s vhodnou prevádzkovou rezervou. Jednoduchý výpočet založený len na redukcii plochy a medze klzu nestačí pre nepravidelné profily, pretože materiál sa pretvaruje aj vo vnútri nástroja.

Napríklad obdĺžniková rúrka z nízkouhlíkovej ocele s miernou redukciou môže pohodlne fungovať na menšom modeli FR, zatiaľ čo profil z nehrdzavejúcej ocele alebo zliatiny niklu s rovnakými konečnými rozmermi môže vyžadovať podstatne väčšiu silu ťahania. Pri praktickom výbere by sa preto mala zohľadniť pevnosť materiálu, počiatočný a konečný prierez, geometria lisovnice, trenie, mazanie, plán redukcie a rýchlosť výroby.

Typický scenár zákazníka:keď výrobca prejde z okrúhleho na pravouhlý výkres na zložitejší asymetrický prierez, stroj môže vyžadovať vyššiu silu, aj keď je hotová plocha prierezu podobná. Materiál totiž musí prúdiť ďalej do rohov a okolo meniacej sa geometrie sekcie.

Automatic cold drawing machine configuration for irregular profiles

Aplikácie

Hydraulické a pneumatické valcové rúry

Štvorcové, obdĺžnikové a iné neokrúhle valcové rúrky vyžadujú kontrolované vnútorné a vonkajšie rozmery, pretože konečná vôľa a hrúbka steny ovplyvňujú honovanie, tesnenie a prevádzkový výkon. Zákazník vyrábajúci tieto rúrky môže použiť ťahanie pomocou tŕňa na zníženie množstva korekcií potrebných pred dokončením.

Komponenty pre automobily a elektrické vozidlá

Obdĺžnikové, oválne a zákazkové časti sa používajú v konštrukčných komponentoch, častiach súvisiacich s riadením, chladiacich systémoch batérií a iných aplikáciách vozidiel. Keď sú potrebné tisíce rovnakých profilov, viacvláknové kreslenie a automatické podávanie môžu zlepšiť výstup. V prípade maloobjemovej výroby prototypov nemusia tieto možnosti automatizácie ospravedlniť dodatočné investície.

Elektrotechnika a elektronika

Medené a hliníkové pravouhlé profily sa používajú pre prípojnice, konektory a komponenty tepelného manažmentu. Konzistencia rozmerov je dôležitá tam, kde profil musí zodpovedať vopred definovanej elektrickej alebo mechanickej zostave. Rýchlosť ťahania je zvyčajne menej dôležitá ako stav povrchu, opakovateľnosť rozmerov a kontrola deformácie materiálu.

Priemyselné stroje a lineárne komponenty

Štvorcové a obdĺžnikové tyče je možné použiť pre vodiace komponenty, konštrukcie strojov, teleskopické diely a iné mechanické zostavy. Ťahanie za studena je užitočné, keď si profil musí zachovať kontrolovaný vonkajší rozmer po dlhej dĺžke, a nie jednoducho spĺňať hrubé konštrukčné špecifikácie.

Letectvo a špeciálne zliatiny

Titán, zliatiny niklu a vysokopevnostné ocele môžu vyžadovať starostlivo kontrolované redukcie, pretože nadmerná deformácia pri jednom prechode môže zvýšiť mechanické spevnenie a ovplyvniť životnosť nástroja. V týchto aplikáciách by sa mal stroj vyberať spolu s dizajnom matrice a plánom priechodu, a nie podľa samotnej veľkosti hotového profilu.

Lekárske a chirurgické komponenty

Nerezové a titánové šesťhranné alebo zákazkové profily môžu byť ťahané za studena, keď sú potrebné opakovateľné rozmery a kvalita povrchu pre následné obrábanie alebo tvarovanie. Pre medicínske aplikácie by však mala byť požadovaná certifikácia materiálu a špecifikácia povrchu potvrdená oddelene od oddelenia kvality kupujúceho.

Nábytkové a dekoratívne profily

Vlastné štvorcové, oválne a asymetrické profily je možné použiť pre rámy nábytku, výklady a architektonické prvky. Tu môže byť vzhľad a opakovateľnosť rozmerov dôležitejšia ako maximálna sila ťahania, vďaka čomu je vhodnejší menší vysokorýchlostný model FR, keď sa materiál ľahko ťahá.

Výrobné scenáre a procesné úvahy

Pre veľkoobjemové štvorcové rúry:použite viacvláknové nástroje, keď niekoľko rúr má rovnaké rozmery a plán ťahania. Hlavné zvýšenie produktivity pochádza zo spracovania niekoľkých kusov na zdvih, a nie zo zvyšovania rýchlosti stroja.

Pre hrubostenné profily z nehrdzavejúcej ocele:uprednostňujte ťahovú silu, tuhosť vozíka, materiál matrice a mazanie pred maximálnou rýchlosťou. Príliš agresívny chod môže zvýšiť opotrebovanie lisovnice a povrchové chyby.

Pre rúrky hydraulického valca:venujte zvláštnu pozornosť výberu tŕňa, rozloženiu hrúbky steny a množstvu prídavku na konečnú úpravu, ktorý zostane po ťahaní. Stroj by mal byť prispôsobený kompletnému procesu dokončovania rúrok a nemal by sa považovať za izolovanú operáciu.

Pre hliníkové a medené profily:vyššia rýchlosť ťahania môže byť užitočná pre efektívnosť výroby, ale stav matrice a mazanie zostávajú dôležité, pretože povrchové stopy môžu byť viditeľné na hotových elektrických alebo dekoratívnych výrobkoch.

Možnosti automatizácie

Stroj je možné dodať s:

  • Automatický stojan na kŕmenie
  • Automatické ukazovanie alebo integrácia prípravy konca
  • Automatický rezací systém
  • Automatický prijímací stojan
  • Viacvláknové kresliace nástroje
  • Riadenie PLC a HMI
  • Prispôsobený ťah kresby

Plne automatická linka je zvyčajne opodstatnená, keď sa rovnaký profil vyrába nepretržite a ručné nakladanie sa stáva významnou súčasťou nákladov práce. Ak zákazník vyrába veľa rôznych profilov v malých sériách, poloautomatická konfigurácia môže znížiť zložitosť prechodu a počiatočné investície.

Čo je zahrnuté a čo príde do vašej továrne?

Štandardný balík stroja na ťahanie za studena s nepravidelným reťazcom je nakonfigurovaný podľa potvrdeného modelu FR a špecifikácie projektu. Hlavný stroj obsahuje ťahací pohon, redukčnú prevodovku, reťazový systém, vozík, držiak matrice a riadiaci systém. Konfigurácie na ťahanie rúr zahŕňajú požadované usporiadanie tŕňa.

Profilovo špecifické matrice, špeciálne tŕne, automatické podávacie, rezacie a prijímacie zariadenia sú bežne konfigurované podľa výrobných požiadaviek zákazníka. Pred odoslaním je stroj zmontovaný a funkčne otestovaný. Ak sú k dispozícii vzorky zákazníka, je možné pred odoslaním zabezpečiť skúšobný výkres na overenie zvolenej konfigurácie procesu.

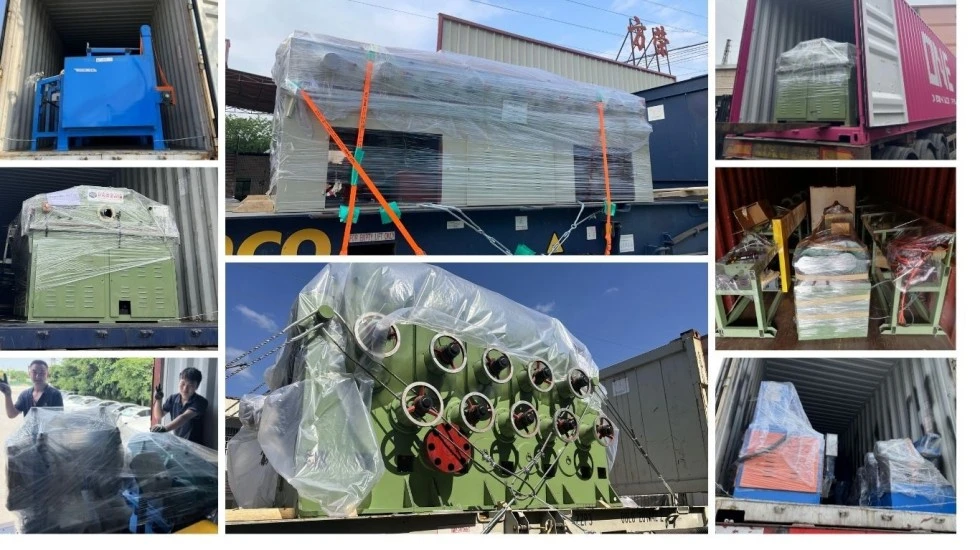
Pre exportné zásielky sú hlavné komponenty chránené proti vlhkosti a korózii a zabalené podľa dohodnutého spôsobu prepravy. Výkresy základov, informácie o inštalácii a požiadavky na uvedenie do prevádzky sú dodávané ako súčasť projektovej dokumentácie.

Inžinierstvo a kontrola kvality

Výrobný proces spoločnosti FangRong zahŕňa aplikačné inžinierstvo, kontrolu surovín, obrábanie, mechanickú montáž, elektrickú integráciu, programovanie PLC, testovanie a výstupnú kontrolu. Pre ťahadlo s dlhým zdvihom je zarovnanie vedenia a dráha vozíka obzvlášť dôležité, pretože malé chyby vyrovnania môžu ovplyvniť profil po celej dĺžke ťahania.

Testovanie vo výrobnom závode môže zahŕňať chod naprázdno, testovanie menovitého zaťaženia, kontrolu reťaze a vozíka, monitorovanie vibrácií a hluku, kontrolu teploty oleja, kontrolu elektrickej bezpečnosti a kontrolu rozmerov skúšobných produktov, keď sú k dispozícii vzorky.

FangRong cold drawing machine manufacturing and assembly

Výrobné zariadenia

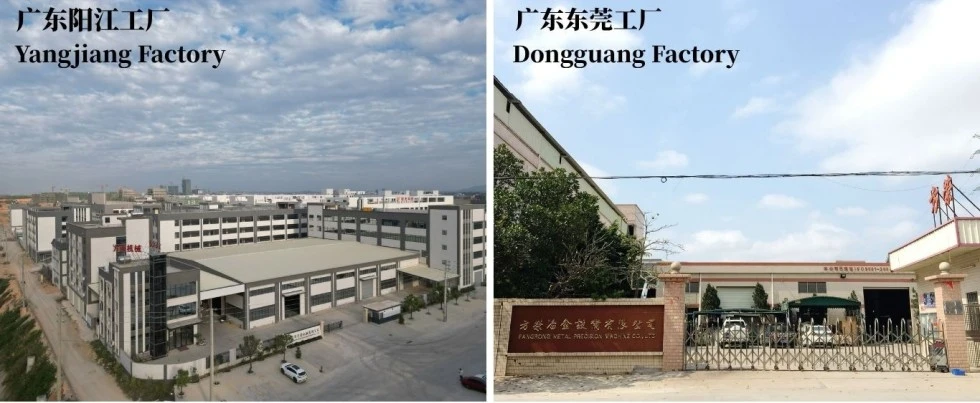
Dongguan Fangrong Metallurgical Equipment Co., Ltd.sídli v meste Dalang v meste Dongguan a slúži ako hlavná výrobná základňa pre ťahanie za studena a súvisiace zariadenia na tvárnenie kovov.

Yangjiang Fangrong Machinery Co., Ltd.sa nachádza v okrese Yangdong v meste Yangjiang City a poskytuje dodatočné výrobné kapacity pre väčšie a prispôsobené projekty zariadení.

Irregular Chain Cold Drawing Machine factory production

Výrobný proces

  1. Aplikačné inžinierstvo:potvrdiť požiadavky na materiál, profil, redukciu, zdvih, rýchlosť výroby a nástroje.
  2. Kontrola komponentov:kontrolovať oceľové konštrukcie, hriadele, reťaze, prevodovky a zakúpené komponenty.
  3. Presné obrábanie:vedenie stroja a komponenty pohonu podľa schválených výkresov.
  4. Mechanická montáž:nainštalujte vozík, vodiaci systém, reťaz, ozubené kolesá a prevodovku.
  5. Elektrická integrácia:pripojenie motorov, snímačov, riadiacej skrine, PLC a HMI.
  6. Skúšobná prevádzka:skontrolujte chod vozíka, činnosť reťaze, spätný pohyb a ovládacie funkcie.
  7. Záťažové testovanie:vykonávať skúšky pri menovitom zaťažení a skúšobné kreslenie, ak to projekt umožňuje.
  8. Záverečná kontrola:pred odoslaním skontrolujte mechanické, elektrické a bezpečnostné funkcie.
  9. Exportné balenie:aplikujte ochranu proti vlhkosti a korózii a pripravte stroj na medzinárodnú prepravu.

Certifikácie a štandardy

Cold drawing machine certification and quality documentation

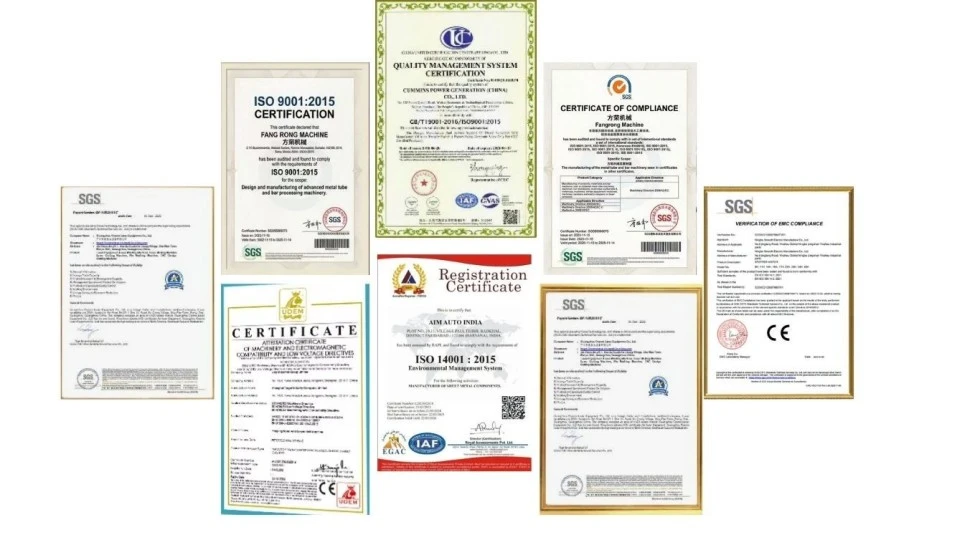
ISO 9001:2015— Systém riadenia kvality. Certifikát č. UQ231211R1.

Označenie CE— Zariadenia pre príslušné konfigurácie európskeho trhu možno dodať tak, aby spĺňali príslušné požiadavkySmernica o strojových zariadeniach 2006/42/ESs príslušnými bezpečnostnými opatreniami strojového zariadenia začlenenými podľa konfigurácie stroja.

Inšpekcia SGS— Ak to vyžaduje kúpna zmluva alebo projekt, je možné zabezpečiť kontrolu treťou stranou.

Patenty— FangRong oznámil patenty na vynálezy a úžitkové vzory pokrývajúce oblasti, ako je napínanie reťaze, viacvláknové držiaky matrice a systémy tŕňov. V prípade potreby je možné na overenie poskytnúť patentovú dokumentáciu.

UL:Certifikácia UL nie je súčasťou štandardného nároku na tento stroj. Ak sa pre cieľový trh vyžadujú elektrické komponenty uvedené v zozname UL alebo špecifický balík zhody s UL, požiadavka by mala byť potvrdená pred cenovou ponukou, aby bolo možné podľa toho navrhnúť elektrickú konfiguráciu.

Obchodné podmienky

MOQ 1 sada
Cena úrovne 1 1 sada – štandardná kótovaná jednotková cena
Cena úrovne 2 2–4 sady – zľavnená cena na základe množstva dostupná na základe cenovej ponuky
Cena úrovne 3 5+ sád — k dispozícii je ponuka projektu/zväzku
Platobné podmienky 30% záloha; 70% zostatok pred odoslaním po továrenskom akceptačnom teste, pokiaľ nie je v kúpnej zmluve dohodnuté inak.
FOB Presný prístav odchodu musí byť pred zverejnením potvrdený v obchodnej ponuke a kúpnej zmluve.
Štandardná doba dodania objednávky Približne 30–60 dní pre štandardné konfigurácie FR-16 až FR-100; väčšie alebo prispôsobené stroje môžu vyžadovať približne 90–120 dní.
Zrýchlená doba dodania objednávky Zrýchlená výroba je k dispozícii v závislosti od aktuálnej kapacity závodu, modelu stroja a dostupnosti komponentov. Potvrdený termín dodania je uvedený v cenovej ponuke po kontrole objednávky.
Záruka 12 mesiacov od uvedenia do prevádzky za dohodnutých záručných podmienok.
Inštalácia Dohľad nad inštaláciou, uvedenie do prevádzky a zaškolenie obsluhy je možné zabezpečiť podľa rozsahu projektu.

Často kladené otázky

1. Aké nepravidelné profily dokáže tento stroj vykresliť?

Stroj na ťahanie za studena s nepravidelným reťazcom môže byť nakonfigurovaný pre štvorcové, obdĺžnikové, šesťhranné, osemuholníkové, oválne, kanálové, uhlové, T-profily a vlastné asymetrické profily. Skutočný rozsah profilu závisí od dostupnej ťažnej sily, rozmerov matrice, materiálu a konštrukcie nástrojov.

2. Dokáže kresliť pevné tyče aj rúrky?

áno. Plné tyče používajú matrice s plným profilom a vhodné uchopovacie usporiadanie, zatiaľ čo rúrky používajú matricu spolu s požadovanou konfiguráciou tŕňa alebo zástrčky. Nástroje by sa mali vyberať podľa počiatočných a konečných rozmerov.

3. Ako si môžem vybrať medzi FR-50, FR-76, FR-100 a väčšími modelmi?

Poskytnite triedu materiálu, počiatočné rozmery, výkres hotového profilu, redukciu na prechod, dĺžku produktu a cieľový výstup. FangRong dokáže vypočítať potrebnú ťažnú silu a odporučiť vhodný model. Samotná veľkosť hotového profilu nestačí na presný výber stroja.

4. Naozaj sa dá nakresliť päť profilov súčasne?

Je možné nakonfigurovať až päť prameňov tam, kde to dovoľuje model stroja, šírka vozíka, usporiadanie matrice a rozmery produktu. Viacvláknové ťahanie je najekonomickejšie pre veľkoobjemové produkty s rovnakým materiálom a harmonogramom spracovania.

5. Aké zníženie na prejazd je vhodné pre nepravidelný profil?

Neexistuje žiadne univerzálne percento zníženia. Pevnosť materiálu, geometria sekcie, konštrukcia lisovnice, mazanie a mechanické spevnenie ovplyvňujú prípustnú redukciu. Pre vysokopevnostnú nehrdzavejúcu oceľ, titánové alebo niklové zliatiny môže byť potrebný konzervatívny viacprechodový plán.

6. Je potrebný ukazovací stroj?

Konvenčné ťahanie reťaze normálne vyžaduje, aby bol predný koniec dostatočne zmenšený na vstup matrice a uchopenie vozíka. Preto môže byť potrebný samostatný ukazovací stroj, pokiaľ výrobná linka nepoužíva inú schválenú metódu konečnej prípravy. Polohovacie zariadenie môže byť v prípade potreby integrované do automatizovanej linky.

7. Aký je štandardný rozsah dodávky?

Štandardná dodávka bežne zahŕňa hlavný ťahací stroj, hnací systém, prevodovku, reťaz, vozík, držiak matrice, riadiaci systém a prípadne usporiadanie tŕňa rúry. Profilovo špecifické matrice, špeciálne tŕne a automatické podávacie, rezacie alebo prijímacie zariadenia sú konfigurované samostatne podľa projektu.

8. Ako dlho trvá doručenie?

Štandardné stroje FR-16 až FR-100 vo všeobecnosti vyžadujú približne 30–60 dní. Stroje FR-150 a väčšie, prispôsobené konfigurácie a špeciálna automatizácia môžu vyžadovať približne 90–120 dní. Rýchle dodanie sa posudzuje individuálne podľa výrobnej kapacity a dostupnosti komponentov.

9. Aké informácie sú potrebné pre cenovú ponuku?

Uveďte triedu materiálu, počiatočnú časť, hotový profilový výkres alebo rozmery, hrúbku steny rúrok, dĺžku produktu, požadovaný výkon, počet prameňov a preferovanú úroveň automatizácie. Vzorový alebo CAD výkres je užitočný, keď je profil asymetrický alebo má požiadavky na úzke rohy.

10. Môže byť stroj dodaný pre európske alebo severoamerické projekty?

áno. Konfiguráciu stroja a elektrický systém je možné prispôsobiť cieľovému trhu. Požiadavky CE podľa smernice o strojových zariadeniach 2006/42/ES možno riešiť pre príslušné európske konfigurácie. Ak platia elektrické požiadavky súvisiace s UL, mali by byť špecifikované pred výrobou, aby bolo možné podľa toho zvoliť riadiace komponenty a elektrický dizajn.

11. Môžem si pred nákupom otestovať svoj vlastný materiál?

Tam, kde to podmienky projektu dovoľujú, je možné zabezpečiť hodnotenie procesu na základe vzorky. Poskytnutie skutočných požiadaviek na materiál a hotový profil umožňuje presnejšie posúdiť silu ťahania, nástroje a plán priechodu, než spoliehať sa len na teoretické výpočty.

12. Čo by som mal skontrolovať pred inštaláciou stroja?

Kupujúci by mal potvrdiť pevnosť základu, stopu stroja, vzdialenosť ťahov, elektrickú kapacitu, priestor na podávanie materiálu, priestor na príjem produktu a prístup k žeriavu alebo zdvíhaniu. FangRong môže poskytnúť informácie o základoch a inštalácii podľa konečnej konfigurácie stroja.

Vyžiadajte si konfiguráciu stroja

Pre presnú cenovú ponuku pošlitetrieda materiálu, počiatočný profil, hotový profil, prípadne hrúbka steny rúrky, dĺžka výrobku, požadovaný výkon a počet prameňov. FangRong potom môže vyhodnotiť požadovanú ťažnú silu, model FR, konfiguráciu matrice a tŕňa, zdvih a úroveň automatizácie namiesto výberu stroja iba podľa veľkosti profilu.

Irregular Chain Cold Drawing Machine packaging and shipment
Odoslať dopyt
Kontaktné informácie
Povedzte nám o svojom materiáli, špecifikáciách produktu, výrobnom procese a požiadavkách na vybavenie. FangRong môže diskutovať o vhodných strojoch na ťahanie za studena, nástrojoch na ťahanie, vyrovnávacích strojoch a prispôsobených riešeniach pre vašu aplikáciu.
Hodnotenie:
5.0
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať