Whatsapp
Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.
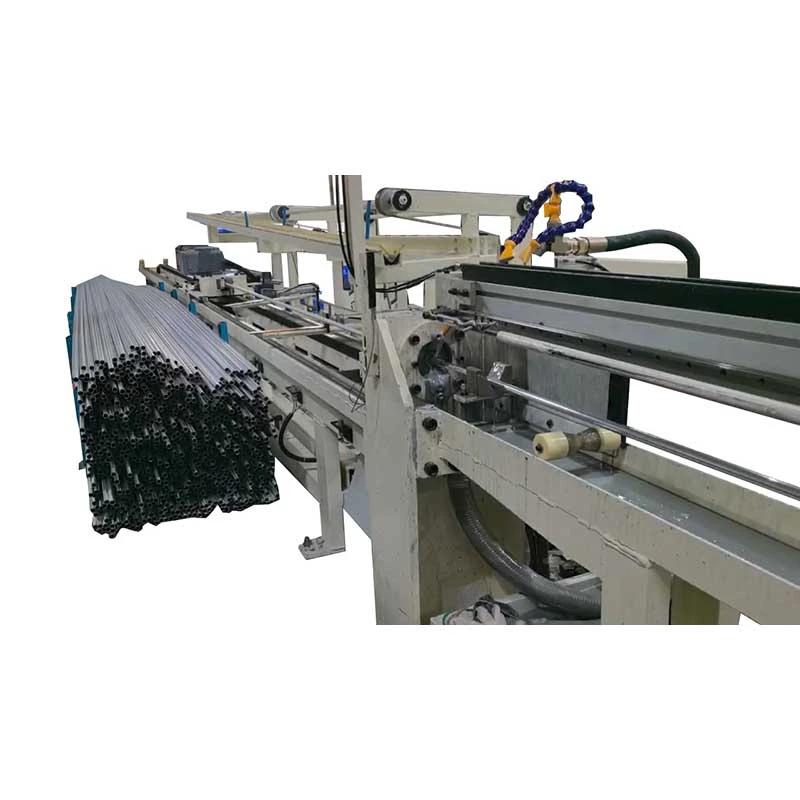
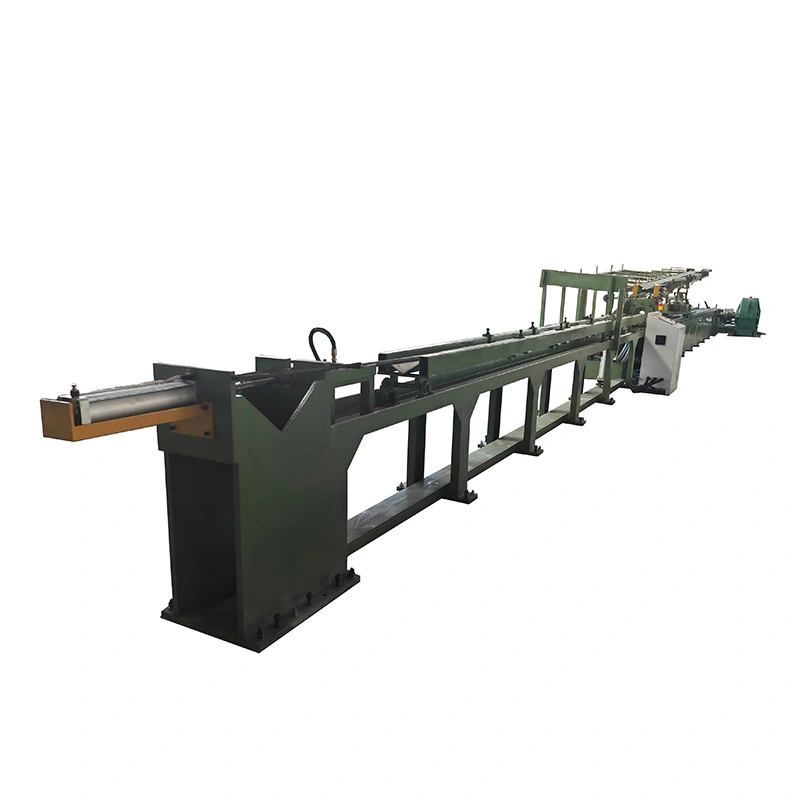
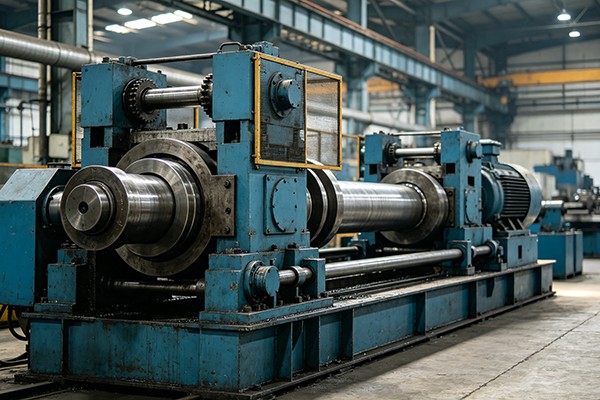
TheDvojreťazový stroj na ťahanie za studenaje skonštruovaný pre ťahanie vysokou silou, kde jediná ťažná reťaz môže spôsobiť nerovnomerné zaťaženie vozíka. Jehosynchronizovaný dvojreťazový pohondistribuuje ťažnú silu rovnomernejšie, pomáha udržiavať vyrovnanie matrice a stabilnú prevádzku pri spracovaní rúr a tyčí s veľkým priemerom, hrubostenných alebo vysokopevnostných rúr. Modely FR-16 až FR-600 poskytujúťažná sila 1–300 ton, zrýchľuje až30 m/mina prispôsobiteľné ťahy z10 m alebo viac. Voliteľné ťahanie 1–5 prameňov a automatické podávanie, rezanie a prijímanie podporujú veľkoobjemovú výrobu uhlíkovej ocele, legovanej ocele, nehrdzavejúcej ocele, medi, hliníka, titánu a špeciálnych zliatin.
TheDvojreťazový stroj na ťahanie za studenaje mechanický ťahač určený na ťahanie kovových rúr a pevných tyčí za studena cez matricu pri teplote okolia. Používa dve paralelné vysokovýkonné reťaze na ťahanie ťažného vozíka, čím sa zaťaženie rozdeľuje na obe strany stroja namiesto sústredenia ťažnej sily na jednu reťaz.
Táto konfigurácia je užitočná najmä pri ťahaní rúr s veľkým priemerom, hrubostenných výrobkov, vysokopevnostných zliatin alebo výrobkov, ktoré vyžadujú relatívne veľkú ťahaciu silu. Séria FR zahŕňa 16 štandardných modelov od FR-16 po FR-600, s ťažnými silami od 1 do 300 ton a rýchlosťami ťahania od 7 do 30 m/min. V závislosti od produktu a usporiadania nástrojov môže byť stroj konfigurovaný pre jeden alebo viac prameňov, vrátane súčasného ťahania až piatich rúr alebo tyčí.
Pre výrobu rúr je možné stroj dodať s tŕňovým systémom. Automatické podávacie, rezacie a prijímacie zariadenie môže byť tiež integrované, keď zákazník potrebuje kontinuálnejšiu výrobnú linku namiesto ručne nakladaného ťažného zariadenia.
V bežnom jednoreťazovom ťahadle je ťažná sila sústredená pozdĺž jednej strany vozíka. So zvyšujúcou sa veľkosťou stroja a ťažnou silou môže toto usporiadanie vytvárať excentrické zaťaženie na vozíku, vodiacom systéme a zostave matrice. Výsledkom môže byť zrýchlené mechanické opotrebovanie, problémy so zarovnaním a nestabilná geometria produktu.
TheDvojreťazový stroj na ťahanie za studenarieši tento problém pomocou dvoch synchronizovaných reťazí umiestnených na opačných stranách vozíka. Vyvážené usporiadanie ťahania pomáha udržať vozík v pohybe rovnomernejšie počas ťahového zdvihu a znižuje tendenciu vozíka krútiť sa pri zaťažení.
Toto je najdôležitejšie, keď je ťažná sila vysoká alebo keď je pri dlhých výrobkoch dôležitá rozmerová konzistencia. Pri malých aplikáciách rúr alebo tyčí s nízkou silou však môže systém s dvojitou reťazou poskytnúť menej praktických výhod ako na výrobných linkách pre veľké zaťaženie. Výber stroja by preto mal byť založený na skutočnej ťažnej sile a požiadavkách na priechod, a nie na jednoduchom výbere najväčšieho dostupného modelu.
Obrobok je pripravený podľa zvoleného procesu ťahania a umiestnený cez matricu. Pre ťahanie rúr sa nainštaluje požadované usporiadanie tŕňa podľa rozmerov rúry, materiálu a plánu redukcie. Ťahací vozík uchopí pripravenú rúrku alebo tyč a je ťahaný cez matricu synchronizovaným reťazovým systémom.
Počas ťahového zdvihu matrica zmenšuje alebo riadi vonkajšie rozmery obrobku, zatiaľ čo tŕň riadi vnútornú geometriu, keď je potrebné vnútorné dimenzovanie. Po ťahu sa vozík vráti do východiskovej polohy a naloží sa ďalší obrobok.
Skutočný rozmerový výsledok závisí od triedy materiálu, počiatočných rozmerov, geometrie lisovnice, konštrukcie tŕňa, mazania, redukcie na prechod a zarovnania stroja. Z tohto dôvodu by sa ťažný stroj nemal špecifikovať iba z hotového priemeru.
| Model | Sila ťahania | Rýchlosť kreslenia | Hlavný motor | Prevodovka | Reťaz / tanier | Návratový motor | Pomer návratnosti |
|---|---|---|---|---|---|---|---|
| FR-16 | 1 tona | 25 m/min | 5,5 kW | ZQ350 | 1,5" | 0,75 kW | 1:10 |
| FR-25 | 1-3 tony | 30 m/min | 7,5 / 15 kW | ZQ400 | 2" | 1 kW | 1:10 |
| FR-50 | 5 ton | 30 m/min | 22 kW | ZQ500 | 2,5" | 1,5 kW | 1:10 |
| FR-76 | 10 ton | 25 m/min | 30 kW | ZQ650 | 3" | 1,5 kW | 1:10 |
| FR-80 | 12 ton | 25 m/min | 37 kW | ZQ750 | 3,5" | 1,5 kW | 1:10 |
| FR-100 | 15 ton | 25 m/min | 45 kW | ZQ850 | 4" | 2,2 kW | 1:15 |
| FR-120 | 20 ton | 20 m/min | 55 kW | ZQ1000 | 3,5" dvojitá | 2,2 kW | 1:15 |
| FR-150 | 30 ton | 15 m/min | 75 kW | ZQ1000 | 4" dvojitá | 3 kW | 1:15 |
| FR-180 | 40 ton | 15 m/min | 90 kW | 115 ZL | Doska Z4824152.4 | 3,7 kW | 1:15 |
| FR-200 | 60 ton | 10 m/min | 110 kW | 130 ZL | Doska Z5628177.8 | 4 kW | 1:20 |
| FR-250 | 80 ton | 8 m/min | 132 kW | ZFY500 | Doska 200 | 5,5 kW | 1:20 |
| FR-300 | 100 ton | 8 m/min | 166/200 kW | ZFY560 | Doska 220 | 5,5 kW | 1:20 |
| FR-350 | 120 ton | 8 m/min | 225 kW | ZFY630 | Doska 250 | 7,5 kW | 1:20 |
| FR-400 | 150 ton | 8 m/min | 250 kW | ZFY710 | Doska 300 | 7,5 kW | 1:20 |
| FR-500 | 200 ton | 8 m/min | 315 kW | ZFY800 | 2 × 2 taniere 300 | 7,5 kW | 1:20 |
| FR-600 | 300 ton | 7 m/min | 400 kW | ZFY800 | 2 × 2 tanier 350 | 7,5 kW | 1:20 |
Uvedené špecifikácie sú štandardné konfigurácie. Výkon motora, zdvih ťahu, nástroje, usporiadanie podávania a automatizáciu je možné prispôsobiť podľa materiálu, rozmerov a výrobných požiadaviek zákazníka.
Výber reťaze sa stáva dôležitejším, keď sa zvyšuje požadovaná ťažná sila. Menšie modely FR používajú konfigurácie valčekových reťazí pre veľké zaťaženie, zatiaľ čo modely s vyššou kapacitou od FR-180 vyššie používajú systémy doštičkových reťazí.
| Konfigurácia | Typické použitie | Prečo na tom záleží |
|---|---|---|
| Valčeková reťaz pre veľké zaťaženie | Nízka až stredná ťažná sila | Vhodné pre štandardné ťahanie rúr a tyčí, kde požadovaná ťažná sila zostáva v rámci kapacity valčekovej reťaze. |
| Tanierová reťaz | Stredná až veľmi vysoká ťažná sila | Používa sa na väčších modeloch FR, kde sa vyžaduje vyššia nosnosť a odolnosť voči cyklickému zaťaženiu pri veľkom zaťažení. |
Pre zákazníka, ktorý ťahá malé rúrky z nehrdzavejúcej ocele, môže mať typ reťaze malý vplyv na výber produktu v porovnaní s dizajnom matrice a silou ťahania. Pri hrubostenných rúrach alebo tyčiach s veľkým prierezom sa však kapacita reťaze, tuhosť vozíka a zarovnanie vodidiel stávajú kritickými mechanickými faktormi.
Dvojreťazový stroj na ťahanie za studena série FR môže byť nakonfigurovaný pre 1 až 5 prameňov ťahania v závislosti od modelu stroja a požiadaviek na produkt. Viacvláknové ťahanie umožňuje spracovať niekoľko rúrok alebo tyčí počas jedného ťahacieho cyklu, čím sa zvyšuje výkon bez jednoduchého zvýšenia lineárnej rýchlosti stroja.
Táto konfigurácia je užitočná pre výrobcov, ktorí vyrábajú veľké množstvo trubíc podobnej veľkosti. Ak sa výrobky výrazne líšia v priemere, materiáli alebo rozvrhu redukcie, jednovláknové usporiadanie sa môže ľahšie ovládať a meniť.
Všetky modely FR môžu byť vybavené tŕňom na ťahanie rúr. Konfigurácia tŕňa by sa mala zvoliť podľa toho, či proces vyžaduje kontrolu vnútorného priemeru, hrúbky steny alebo geometrie vnútorného povrchu.
Napríklad výrobca vyrábajúci rúrky hydraulického valca môže potrebovať prísnejšiu kontrolu vonkajších aj vnútorných rozmerov, takže výber tŕňa a návrh priechodu sú obzvlášť dôležité. Jednoduchá aplikácia zmenšenia vonkajšieho priemeru môže vyžadovať iné usporiadanie nástrojov.
Zákazníci by mali pred výberom stroja poskytnúť nasledujúce informácie:
Štandardný stroj môže byť nakonfigurovaný s voliteľným automatickým zariadením na zníženie ručnej manipulácie medzi cyklami ťahania. Dostupné možnosti zahŕňajú:
Automatizácia je najužitočnejšia, keď stroj pracuje nepretržite s opakovanými špecifikáciami produktu. Pri malosériovej výrobe s častými výmenami nástrojov môže jednoduchšia konfigurácia poskytnúť lepšiu rovnováhu medzi investičnou a prevádzkovou flexibilitou.
Výber modelu by mal začať skôr požadovanou ťažnou silou než výkonom motora alebo veľkosťou stroja. Požadovaná sila je ovplyvnená pevnosťou materiálu, zmenšením prierezu, trením, uhlom matrice, mazaním a stavom vstupnej rúry alebo tyče.
Praktickým pravidlom je, že zákazník vyrábajúci tenkostenné medené alebo hliníkové rúry môže vyžadovať relatívne malý model FR aj pri vyšších výrobných rýchlostiach. Naproti tomu nerezová oceľ, legovaná oceľ alebo hrubostenné výrobky môžu vyžadovať podstatne vyššiu ťažnú silu, aj keď je konečný priemer relatívne malý.
Rad FR-16 až FR-150 je vo všeobecnosti vhodný pre aplikácie s nižšou a strednou ťažnou silou, zatiaľ čo modely FR-180 a väčšie sú určené pre postupne ťažšie ťahacie úlohy. Konečný výber by mal byť potvrdený výpočtom sily a v prípade potreby testovaním vzorky.
Výrobcovia valcových rúr často potrebujú stabilnú kontrolu priemeru, hrúbky steny a priamosti pri relatívne dlhých výrobkoch. Vyvážené ťažné usporiadanie je užitočné, keď sú ťahové sily vysoké a vyrovnanie vozíka musí zostať stabilné počas celého zdvihu.
Rúry a tyče ťahané za studena sa používajú v konštrukčných a presných automobilových komponentoch, kde opakovateľné rozmery znižujú následné obrábanie. Pre veľkoobjemové produkty s konzistentnými špecifikáciami môže viacvláknové ťahanie a automatické podávanie zlepšiť efektivitu výroby.
Rúry z nehrdzavejúcej ocele a zliatiny používané vo výmenníkoch tepla a energetických zariadeniach môžu vyžadovať riadenú deformáciu a konzistentné podmienky nástrojov. V týchto aplikáciách by sa mala pred určením tonáže stroja vyhodnotiť trieda materiálu a plán redukcie.
Titán a iné vysokopevnostné zliatiny môžu vytvárať vyššiu odolnosť proti ťahu ako bežné uhlíkové ocele. Rýchlosť ťahania, mazanie, stav matrice a redukcia priechodnosti sa v týchto aplikáciách stávajú dôležitejšími ako jednoduché zvyšovanie kapacity stroja.
Séria FR môže byť nakonfigurovaná pre rôzne aplikácie rúr z neželezných a nehrdzavejúcich ocelí. Vhodný model závisí od pevnosti materiálu a zmenšenia prierezu, preto by sa ako kritérium výberu nemal používať samotný priemer rúry.
Dvojreťazový stroj na ťahanie za studena je skonštruovaný podľa potvrdených rozmerov produktu, sily ťahania, zdvihu a požiadaviek na automatizáciu. Pred odoslaním je zariadenie zmontované a testované, aby sa overila mechanická prevádzka a hlavné ovládacie funkcie.
Štandardné továrenské testovanie zahŕňa chod naprázdno a testovanie menovitého zaťaženia. Počas testovania sa sledujú kľúčové položky ako napnutie reťaze, vibrácie, prevádzkový hluk, prevodovka a teplota oleja. Ak sú k dispozícii vzorky zákazníka, skúšobný výkres sa môže použiť aj na kontrolu vhodnosti zvoleného nástroja a parametrov procesu.
Stroj je potom pripravený na exportnú prepravu s vhodnou ochranou proti vlhkosti a korózii pre hlavné zariadenie a voľné komponenty.
FangRong vyrába zariadenia na ťahanie za studena prostredníctvom kontrolovaného inžinierskeho a montážneho procesu, ktorý zahŕňa:
Kľúčové vodiace komponenty sú opracované a kontrolované na rozmerovú presnosť a zarovnanie. Pri veľkých ťažných stoloch je obzvlášť dôležitá rovnosť vedenia a zarovnanie vozíka, pretože malé mechanické chyby sa môžu počas dlhého ťahu ťažiť ešte výraznejšie.
Nákup stroja na ťahanie za studena bez potvrdenia procesu ťahania môže mať za následok predimenzovaný stroj, nedostatočnú ťažnú kapacitu alebo nevhodné nástroje. Inžiniersky tím spoločnosti FangRong môže vyhodnotiť výrobné požiadavky pred potvrdením konečného modelu.
Technická podpora môže zahŕňať:
Pre nový projekt sú najužitočnejšie informácie, ktoré treba poskytnúť, vstupné a hotové rozmery, druh materiálu, dĺžka produktu, cieľový výstup a existujúci proces kreslenia. Tieto detaily umožňujú, aby sa konfigurácia stroja zakladala na skutočných výrobných požiadavkách a nie na odhade iba priemeru.
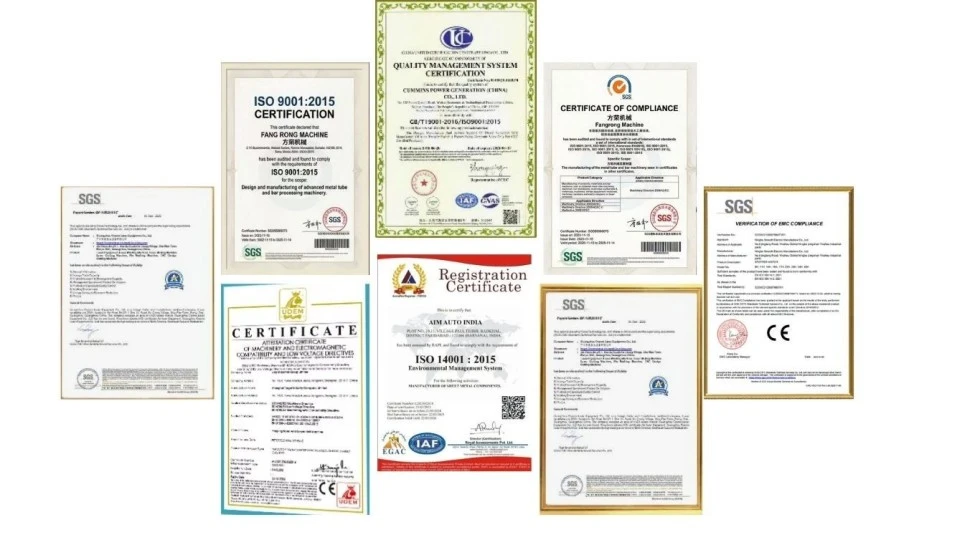
Systém riadenia kvality FangRong je certifikovanýISO 9001:2015, osvedčenie č.UQ231211R1. Zariadenie je možné dodať soznačenie CEna základe platných požiadaviek na bezpečnosť strojového zariadenia vrátaneSmernica o strojových zariadeniach 2006/42/ESpre príslušné konfigurácie európskeho trhu.
Požiadavky na kontrolu a dokumentáciu je možné prediskutovať počas cenovej ponuky. Ak si projekt zákazníka vyžaduje dodatočnú kontrolu treťou stranou, akceptačné testovanie v továrni alebo špecifickú dokumentáciu, tieto požiadavky by mali byť potvrdené pred zadaním objednávky.
| MOQ | 1 sada pre štandardné strojové objednávky. Ceny založené na množstve môžu byť poskytnuté pre 2–4 sady a 5+ sád. Konečné množstvové úrovne a jednotkové ceny sú potvrdené v cenovej ponuke. |
|---|---|
| Platba | 30% záloha; 70% zostatok pred odoslaním po továrenskom akceptačnom teste, pokiaľ nie je dohodnuté inak. |
| Štandardná dodacia lehota | Približne 30–60 dní pre štandardné konfigurácie FR-16 až FR-100; približne 90–120 dní pre stroje FR-150 a väčšie alebo projekty vyžadujúce špeciálnu automatizáciu. |
| Zrýchlená objednávka | V závislosti od aktuálnej výrobnej kapacity, modelu stroja a dostupnosti komponentov môže byť k dispozícii zrýchlená výroba. Potvrdený expresný termín dodania je uvedený v cenovej ponuke a nie je garantovaný ako pevná štandardná lehota. |
| Záruka | 12 mesiacov od uvedenia do prevádzky za dohodnutých záručných podmienok. |
| Inštalácia | Dohľad nad inštaláciou, uvedenie do prevádzky a zaškolenie obsluhy je možné zabezpečiť podľa rozsahu projektu. |
| Náhradné diely | Odporúčané opotrebiteľné diely a náhradné diely je možné dodať podľa modelu stroja a výrobných podmienok. |
Jednoreťazový stroj ťahá vozík z jednej strany, zatiaľ čo dvojreťazový stroj používa synchronizované reťaze na oboch stranách. Dvojreťazové usporiadanie je výhodné hlavne pre aplikácie s vyššou silou, pretože pomáha rozložiť ťažné zaťaženie a znižuje excentricitu vozíka. Pre aplikácie s nízkou silou môže byť prínos menej významný.
Nevyberajte model iba podľa priemeru trubice. Požadovaná ťažná sila závisí od pevnosti materiálu, počiatočných a konečných rozmerov, redukcie na prechod, geometrie lisovnice, mazania a konfigurácie tŕňa. Poskytnutie týchto parametrov umožňuje FangRongu vypočítať vhodnú kapacitu stroja.
áno. Dvojreťazový stroj na ťahanie za studena môže byť nakonfigurovaný pre rúry aj plné tyče. Ťahanie rúr vyžaduje vhodné usporiadanie matrice a tŕňa, zatiaľ čo ťahanie tyčí používa inú konfiguráciu uchopenia obrobku a nástrojov.
áno. V závislosti od modelu a špecifikácií produktu je možné stroj nakonfigurovať na 1 až 5 prameňov. Viacvláknové kreslenie je najužitočnejšie, keď niekoľko výrobkov má podobné rozmery a požiadavky na proces.
Neexistuje jedno percento zníženia vhodné pre každý materiál. Praktické zníženie na jeden prechod závisí od triedy materiálu, počiatočného stavu, konečných rozmerov, konštrukcie lisovnice, mazania a požadovanej kvality povrchu a rozmerov. Harmonogram prechodu by mal vychádzať zo skutočných požiadaviek na materiál a produkt.
Bežné procesy ťahania vo všeobecnosti vyžadujú, aby bol koniec rúrky alebo tyče pripravený tak, aby mohol prejsť cez matricu a mohol byť uchopený ťahacím vozíkom. Či je potrebný samostatný ukazovací stroj, závisí od zvoleného spôsobu podávania a konečnej prípravy. Pre vyššie úrovne automatizácie možno uvažovať o automatickej príprave konca alebo bezbodových systémoch.
áno. Automatické podávanie, rezacie a prijímacie systémy s pevnou dĺžkou sú dostupné ako voliteľné konfigurácie. Automatizácia je užitočná najmä pre veľkoobjemovú výrobu so stabilnými špecifikáciami produktu, zatiaľ čo ručné nakladanie môže byť ekonomickejšie pre maloobjemové alebo často sa meniace objednávky.
Uveďte druh materiálu, typ rúry alebo tyče, počiatočné a hotové rozmery, dĺžku produktu, požadované zníženie, cieľovú výrobnú kapacitu, počet prameňov a preferovanú úroveň automatizácie. Ak sú k dispozícii, pošlite výkresy alebo vzorové rozmery. Tieto detaily stačia na spustenie hodnotenia stroja a nástrojov.
FangRong sa zaoberá výrobou zariadení na ťahanie za studena od roku 1998 a zameriava sa na mechanické a hydraulické zariadenia na tvárnenie kovov na spracovanie rúr a tyčí. Jeho inžiniersky rozsah zahŕňa konfiguráciu ťahacieho stola, výpočet ťahovej sily, výber nástrojov, integráciu automatizácie a uvedenie výroby do prevádzky.
Pre zákazníkov, ktorí si zakúpia ťažký ťahač, je samotný stroj iba jednou časťou projektu. Dôležitejšou otázkou je, či zvolená ťažná kapacita, reťazový systém, usporiadanie matrice, konfigurácia tŕňa a výrobná rýchlosť zodpovedajú skutočnému materiálu a harmonogramu prechodu. FangRong môže pracovať z údajov o produkte zákazníka na vytvorenie konfigurácie stroja pred cenovou ponukou a inštaláciou podpory, uvedením do prevádzky a školením operátora po dodaní.
Pre cenovú ponuku projektu uveďte svoj materiál, počiatočnú veľkosť, hotovú veľkosť, dĺžku produktu a požadovaný výstup. FangRong potom môže odporučiť vhodný model FR, silu ťahania, konfiguráciu nástrojov a voliteľnú automatizáciu.
Adresa
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel