Whatsapp
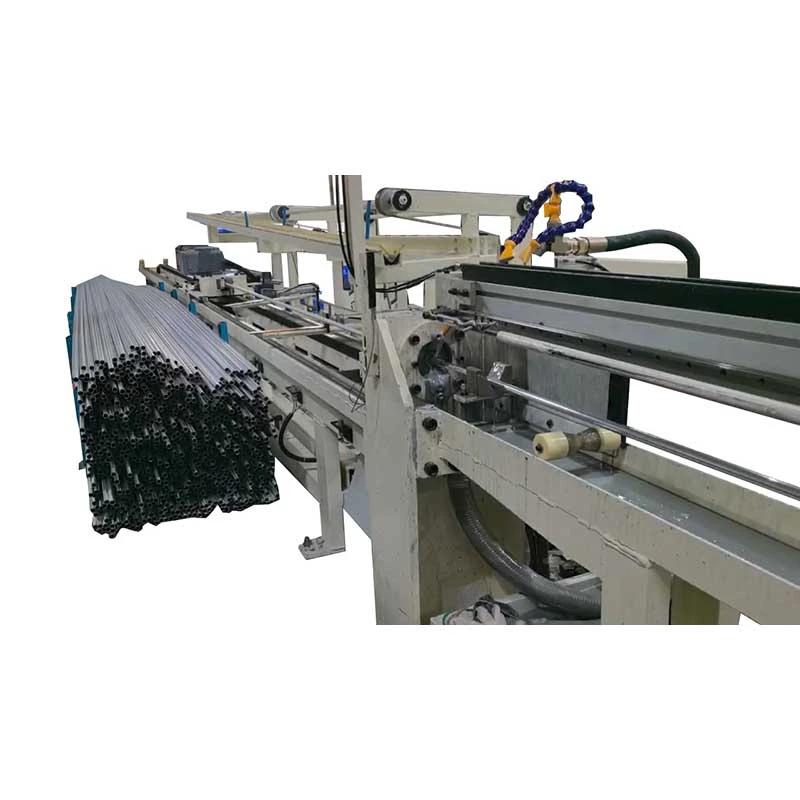
Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.
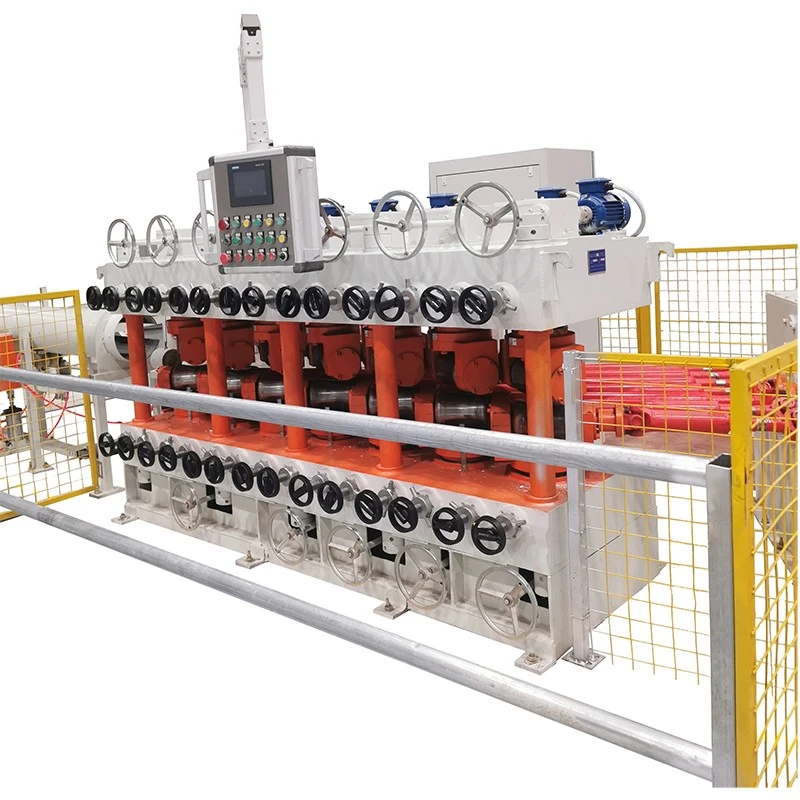
Tento mosadzný vertikálny viacvalcový vyrovnávač, navrhnutý pre mosadzné rúrky, tyče a iné výrobky z neželezných kovov, koriguje ohýbanie a deformáciu prostredníctvom série riadených valčekových kontaktov. Viacbodový korekčný proces je vhodný pre mosadz, pretože materiál je relatívne ťažný a môže byť označený alebo lokálne deformovaný, ak je aplikovaný nadmerný tlak valca.
Stroj sa používa po extrúzii, ťahaní, žíhaní alebo iných formovacích procesoch na prípravu rovného mosadzného materiálu na rezanie, závitovanie, ohýbanie, obrábanie a montáž. Pri aplikáciách rúr musí byť tlak valca prispôsobený vonkajšiemu priemeru a hrúbke steny, aby sa predišlo zbytočnej oválnosti alebo stopám na povrchu.
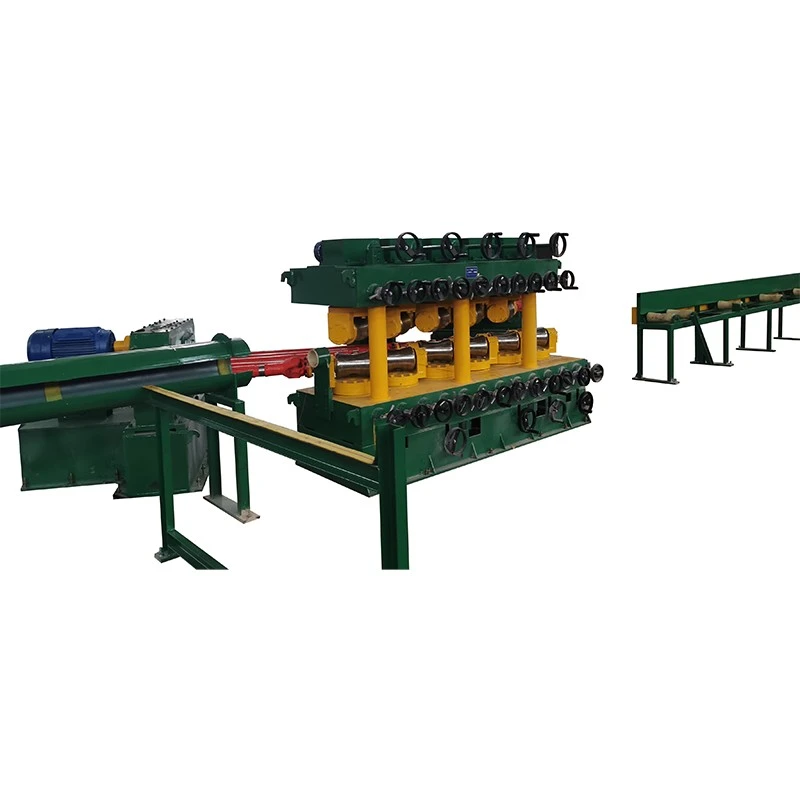
Mosadzný materiál vstupuje do valcovej časti a prechádza viacerými nastaviteľnými valcami. Každý kontaktný bod aplikuje kontrolované množstvo ohybu v špecifickom smere. Akumulovaná korekcia postupne znižuje pôvodné zakrivenie, keď sa rúrka alebo tyč pohybuje strojom.
Usporiadanie valčekov poskytuje viac korekčných bodov namiesto sústredenia deformácie na jedno miesto. To pomáha kontrolovať priamosť a zároveň znižuje zbytočné zaťaženie mosadzného povrchu a prierezu. Uhol valca, vzdialenosť otvorenia a prevádzková rýchlosť sa nastavujú podľa veľkosti obrobku, hrúbky steny a stavu materiálu.
Výrobky z mosadze sa bežne používajú tam, kde je dôležitá rozmerová konzistencia, opracovateľnosť a stav povrchu. Proces vyrovnávania, ktorý opraví ohyb, ale zmení zaoblenie rúrky alebo zanechá stopy po valcoch, môže spôsobiť problémy v nasledujúcich operáciách.
Vertikálny viacvalcový stroj na vyrovnávanie mosadze série FR je k dispozícii s rôznymi množstvami valcov, veľkosťami valcov, vzdialenosťami otvorenia, hnacími silami a pracovnými rýchlosťami. V závislosti od modelu stroj používa usporiadanie valcov 7+7, 10+1 alebo 6+6. Uvedený rad rúrok siaha od φ5 mm do φ180 mm, pričom rozsahy plných tyčí sa líšia podľa modelu.
Hotová priamosť závisí od triedy materiálu, priemeru rúrky, hrúbky steny, počiatočnej deformácie, pevnosti v ťahu a nastavenia procesu. Nasledujúce špecifikácie sú referenčné hodnoty; konečná konfigurácia by mala byť potvrdená oproti skutočnému obrobku.
| Model | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Valčeky Mn. | 7+7 valčekov | 7+7 valčekov | 10+1 valčekov | 6+6 valčekov | 10+1 valčekov | 10+1 valčekov | 10+1 valčekov | 10+1 valčekov | 10+1 valčekov | 10+1 valčekov |
| Požiadavky na suroviny / Rozsah rúr (mm) | φ5–φ10 / Hrúbka steny 1–7 | φ10–φ30 / Hrúbka steny 1–7 | φ10–φ40 / Hrúbka steny 1–5 | φ18–φ50 / Hrúbka steny 1–4 | φ18–φ60 / Hrúbka steny 3–12 | φ30–φ80 / Hrúbka steny 2–7 | φ40–φ100 / Hrúbka steny 2,5–10 | φ50–φ130 / Hrúbka steny 2,5–10 | φ40–φ100 / Hrúbka steny 2,5–10 | φ80–φ180 / Hrúbka steny 3–20 |
| Požiadavky na suroviny / Rozsah plnej tyče (mm) | φ5–φ10 | φ10–φ15 | φ10–φ25 | φ10–φ25 | φ18–φ30 | φ30–φ45 | φ16–φ55 | φ16–φ60 | φ16–φ55 | φ80–φ95 |
| Dĺžka suroviny (mm) | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Pevnosť v ťahu suroviny (MPa) | ≤ 800 | ≤ 800 | ≤ 800 | ≤ 800 | ≤980 | ≤650 | ≤ 1000 | ≤ 1000 | ≤ 1000 | ≤ 1000 |
| Priamosť suroviny (mm/m) | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Hotová priamosť (mm/m) | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Veľkosť valca (mm) | φ68 × 90 | φ115 × 160 | φ130 × 210 | φ136 × 260 | φ150 × 260 | φ200 × 300 | φ220 × 300 | φ250 × 360 | φ220 × 300 | φ320 × 460 |
| Priemer valca (mm) | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Vzdialenosť otvorenia horného a spodného valca (mm) | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Nastaviteľný rozsah naklonenia | 27° až -33° | 27° až -33° | 27° až -33° | 27° až -33° | 27° až -33° | 27° až -33° | 27° až -33° | 27° až -33° | 27° až -33° | 27° až -33° |
| Výkon hlavného motora (kW) | 2,2 × 2 | 5,5 × 2 | 11 × 2 | 11 × 2 | 15 × 2 | 22 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 90 × 2 |
| Pohon s premenlivou frekvenciou (kW) | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Výkon zdvíhacieho motora (kW) | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Pracovná rýchlosť (m/min) | 10-30 | 10-30 | 10-40 | 0–20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Výška stredu (mm) | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Hmotnosť (t, referenčná) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
V prípade mosadzných rúr nie sú najdôležitejšími faktormi výberu iba vonkajší priemer. Hrúbka steny, teplota materiálu, pevnosť v ťahu a prichádzajúca deformácia ovplyvňujú, koľko korekčnej sily možno použiť bez zmeny geometrie rúrky.
Pre masívne mosadzné tyče sú hlavnými parametrami priemer, dĺžka, stav materiálu a požadovaná priamosť. Keď jeden stroj potrebuje spracovať niekoľko veľkostí, pred objednaním by ste mali skontrolovať celý pracovný rozsah a požiadavky na nastavenie valcov.
Ak má hotový výrobok tesnú toleranciu priamosti, odporúča sa poskytnúť vzorku, výkres alebo podrobnú špecifikáciu materiálu na potvrdenie konfigurácie a testovanie procesu.
Výroba mosadzných rúr a tyčí:Vyrovnávanie mosadzných výrobkov po extrúzii, ťahaní za studena, žíhaní a iných formovacích procesoch.
Inštalatérske a sanitárne komponenty:Príprava mosadzných rúr a tyčí pre kohútiky, ventily, armatúry a súvisiace komponenty.
HVAC a chladenie:Spracovanie mosadzných rúr používaných v chladiacich systémoch, výmenníkoch tepla a iných tepelných zariadeniach.
Elektrické komponenty:Výroba priamych mosadzných tyčí a rúrok pre terminály, konektory, vodivé komponenty a hardvér.
Automobilové komponenty:Príprava mosadzných materiálov pre opracované armatúry, konektory, snímače a iné presné diely.
Priemyselný hardvér:Vyrovnávacie mosadzné tyče a rúrky používané na armatúry, spojovacie prvky, nástroje a mechanické komponenty.
Presné obrábanie:Poskytovanie rovnejších surovín pre CNC obrábanie, rezanie, závitovanie, vŕtanie a ohýbanie.
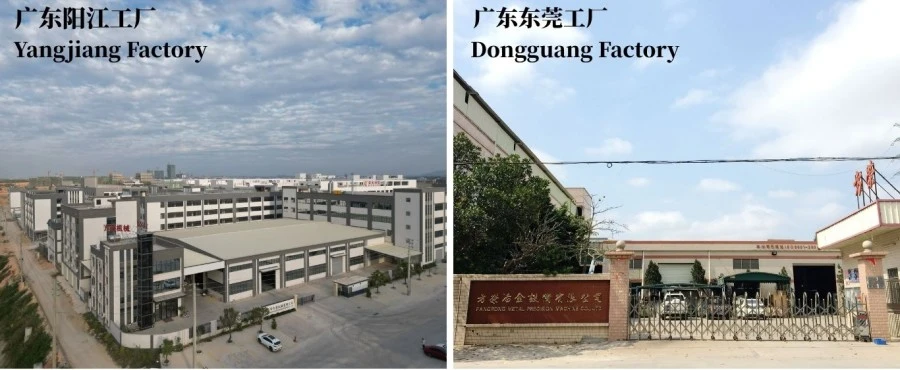
Spoločnosť FangRong bola založená v roku 1998 a vyrába rovnacie stroje, zariadenia na ťahanie za studena a súvisiace hutnícke stroje. Spoločnosť prevádzkuje výrobné závody v Dongguan a Yangjiang v Číne.
Naše zariadenie bolo dodané viac ako 10 000 zákazníkom vo viac ako 60 krajinách a regiónoch. Sortiment zahŕňa zariadenia na spracovanie rúr, tyčí a iné aplikácie na spracovanie kovov.
Továreň Dongguan:Toto zariadenie sa nachádza v meste Dalang v meste Dongguan a zameriava sa na výrobu strojov na ťahanie za studena, vyrovnávacích strojov a súvisiacich zariadení na spracovanie kovov.
Továreň Yangjiang:Toto zariadenie sa nachádza v okrese Yangdong v meste Yangjiang City a poskytuje dodatočnú výrobnú kapacitu pre sortiment strojov FangRong.
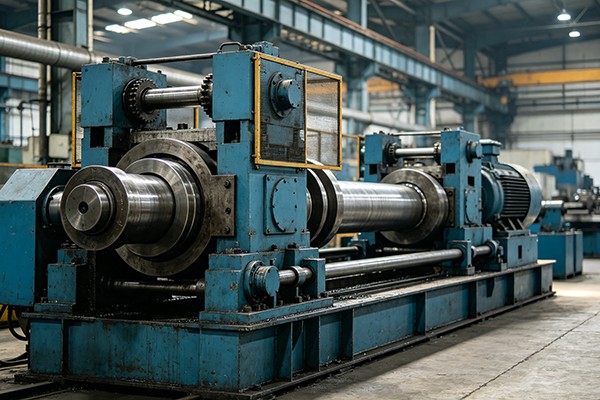
Rámy strojov a konštrukčné prvky sú vyrobené a opracované podľa schváleného návrhu. Valce sú obrábané a dokončované podľa požadovaných pracovných rozmerov a stavu povrchu, zatiaľ čo komponenty pohonu, nastavovania a riadenia sa montujú pri finálnej integrácii stroja.
Pred odoslaním je stroj skontrolovaný z hľadiska nastavenia valcov, chodu pohonu, regulácie otáčok, elektrických funkcií a celkového prevádzkového stavu. Ak je to dohodnuté, na overenie procesu vyrovnávania podľa špecifikovaných požiadaviek sa môžu použiť vzorkové rúrky alebo tyče.
ISO 9001:2015:Certifikácia systému manažérstva kvality, Certifikát č. UQ231211R1.
Značka CE:Zariadenie s označením CE je dostupné podľa príslušnej konfigurácie stroja a požiadaviek.
Kontrola SGS:Ak to vyžaduje projekt alebo zákazník, je možné zabezpečiť inšpekčné služby tretích strán.
Patenty:FangRong vyvinul patentované technológie pre zariadenia na spracovanie kovov, vrátane patentov na vynálezy a úžitkové vzory. Príklady zahŕňajú 2013207829011, 2008300532117 a ZL2015 2 0842922.7.
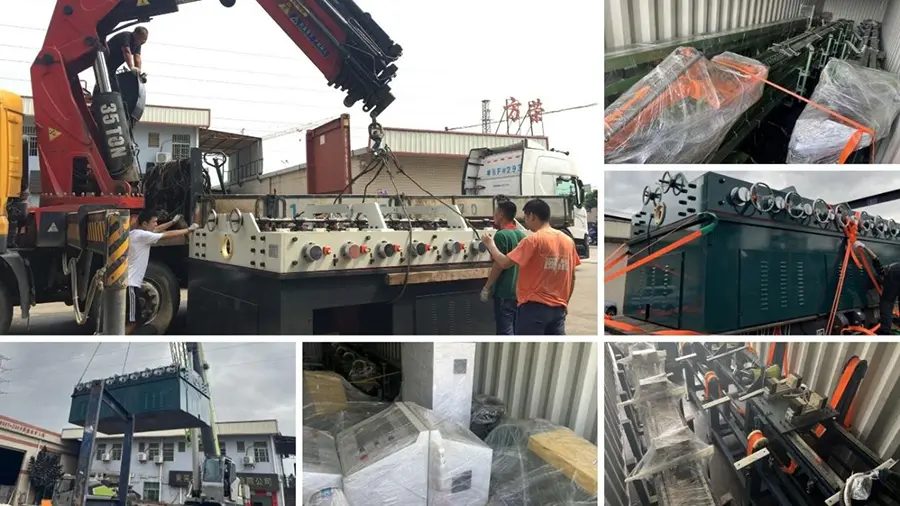
Rovnačky sú pripravené podľa ich rozmerov, hmotnosti a spôsobu dopravy. Hlavné zostavy stroja a voľné komponenty sú pred naložením zabezpečené a chránené s exportným balením a dokumentáciou usporiadanou podľa cieľových a prepravných požiadaviek.
áno. Séria FR obsahuje konfigurácie pre rúry aj plné tyče. Použiteľný rozsah závisí od modelu, stavu materiálu a rozmerov obrobku. Aplikácie rúr si vyžadujú osobitnú pozornosť vonkajšiemu priemeru a hrúbke steny.
Hrúbka steny ovplyvňuje odolnosť rúry voči ohybu a jej odozvu na tlak valca. Tenkostenné rúrky vo všeobecnosti vyžadujú kontrolovanejší kontakt, aby sa zabránilo oválnosti alebo lokálnej deformácii. Stroj by sa preto mal vyberať s použitím priemeru rúrky aj hrúbky steny, a nie samotného OD.
Značenie povrchu závisí od stavu valca, prítlaku, profilu valca, povrchu materiálu a nastavenia procesu. Pretože mosadz je relatívne mäkká, je potrebné vyhnúť sa nadmernému tlaku. Geometriu valcov a pracovné podmienky je možné konfigurovať podľa požadovaného stavu povrchu.
V závislosti od modelu FR sa uvedená hotová priamosť pohybuje od ≤0,3 do ≤0,8 mm/m. Dosiahnuteľný výsledok závisí aj od triedy mosadze, rozmerov rúrky alebo tyče, vstupnej deformácie a nastavenia stroja. Pre úzke tolerancie sa odporúča testovanie vzorky.
Áno, za predpokladu, že veľkosti spadajú do použiteľného pracovného rozsahu vybraného modelu. Ak sú potrebné časté zmeny veľkosti, pri výbere stroja by sa mal zvážiť rozsah nastavenia valca a požiadavky na zmenu.
Uveďte triedu mosadze, vonkajší priemer rúrky a hrúbku steny alebo priemer pevnej tyče, dĺžku produktu, pevnosť v ťahu alebo tvrdosť, vstupnú priamosť, požadovanú hotovú priamosť, požiadavky na povrch a rýchlosť výroby. Pre neštandardné aplikácie je užitočný nákres alebo vzorka produktu.
áno. FangRong dokáže nakonfigurovať stroj podľa rozsahu obrobku a výrobného procesu. Možnosti môžu zahŕňať usporiadanie valčekov, systém pohonu, ovládanie rýchlosti, zariadenie na podávanie a vykladanie a elektrickú konfiguráciu.
áno. Rovnací stroj môže byť umiestnený po procesoch, ako je extrúzia, ťahanie alebo žíhanie a pred rezaním, závitovaním, ohýbaním alebo obrábaním. Vstupné a výstupné usporiadanie je možné uvažovať podľa existujúcej výrobnej linky.
Pre presnú cenovú ponuku pošlite druh mosadzného materiálu, rozmery rúry alebo tyče, hrúbku steny rúrok, dĺžku produktu, vstupnú deformáciu, požadovanú priamosť, požadovanú rýchlosť výroby a množstvo. Fotografie, výkresy alebo vzorka materiálu sa odporúčajú, ak má obrobok špeciálne požiadavky.
FangRong zabezpečuje uvedenie stroja do prevádzky a technickú podporu podľa dohodnutého rozsahu projektu. Pre dodané zariadenie je možné zabezpečiť pokyny na inštaláciu, školenie operátora a podporu pri riešení problémov.
```Adresa
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel