Whatsapp
Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.
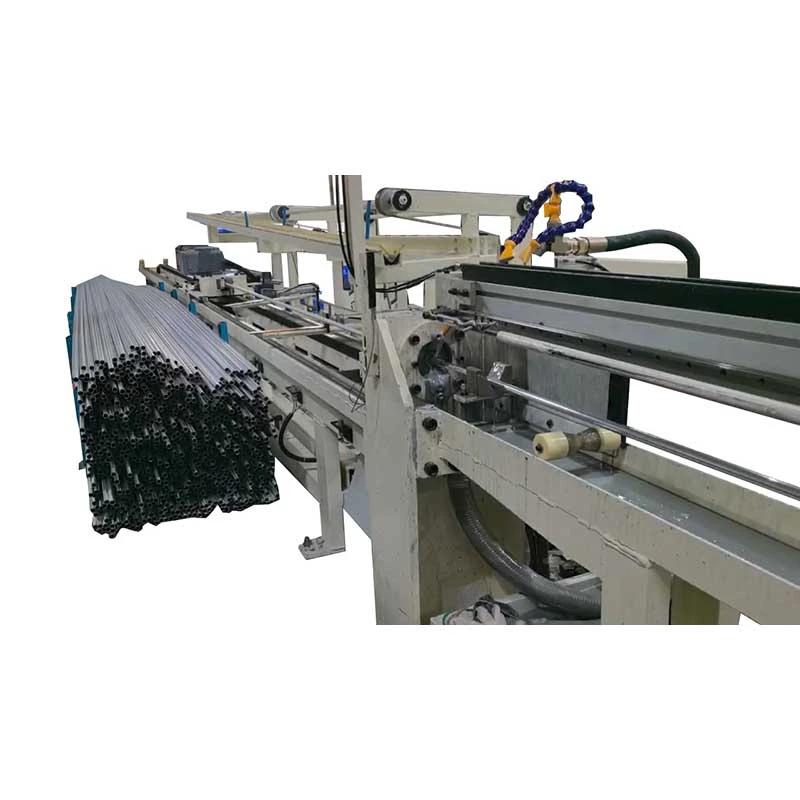
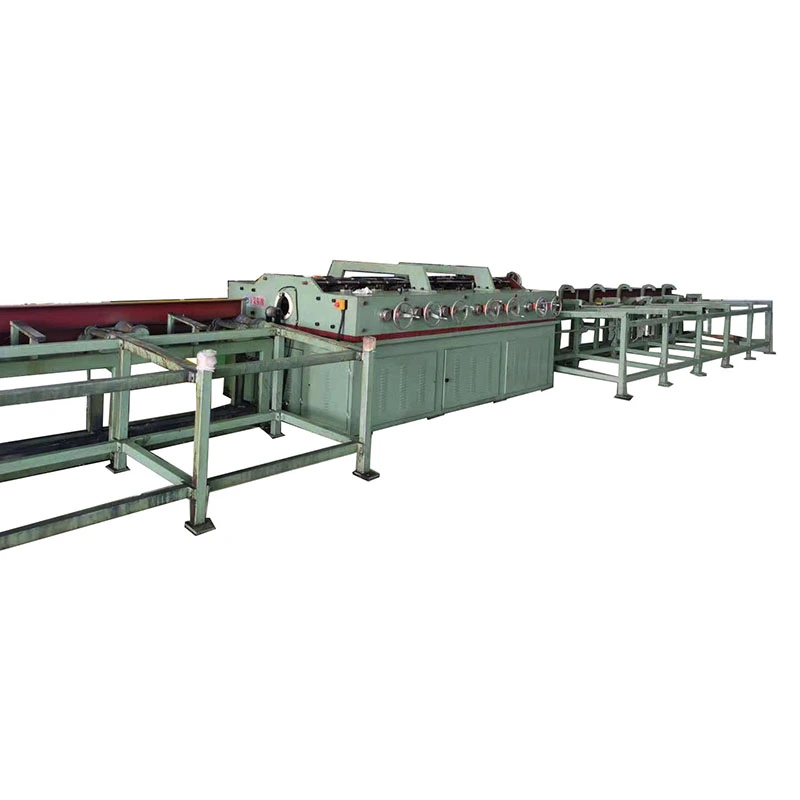
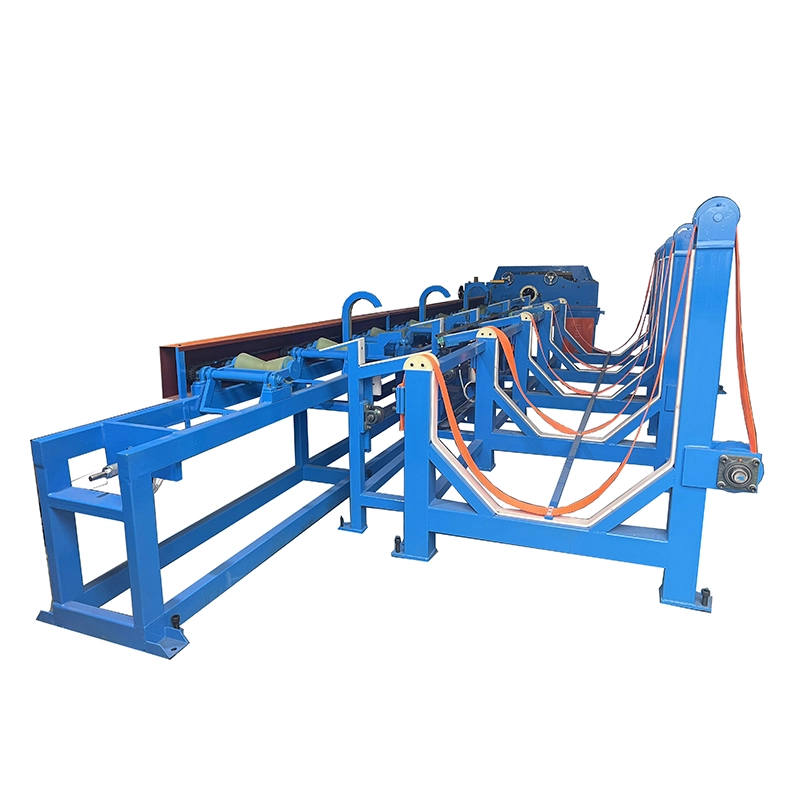
TheMedený horizontálny rovnací strojje viacvalcový rovnací stroj na medené rúry, rúrky, plné tyče a profily po vytláčaní, ťahaní, žíhaní alebo manipulácii. Používa riadené spätné ohýbanie prostredníctvom viacerých súprav valcov na korekciu oblúka, zakrivenia a menšej ovality bez potreby samostatného vyrovnávania.
Meď potrebuje iné podmienky vyrovnávania ako oceľ. Jeho relatívne nízka medza klzu a mäkký povrch spôsobujú, že nadmerný tlak valca je bežnou príčinou povrchových škvŕn, zatiaľ čo rôzne teploty vyžadujú rôzne vyrovnávacie sily a rýchlosti linky. Séria FR je preto konfigurovaná okolopočet valcov, priemer obrobku, temperovanie medi, tolerancia priamosti a požiadavky na povrchovú úpravu.
Pre výrobné linky, kde sa medená rúrka bude spájkovať, ohýbať, pokovovať alebo montovať automaticky, je dôležitá rovnosť a stav povrchu. Správna geometria a nastavenie valčeka pomáhajú korigovať trubicu bez toho, aby došlo k novým škrabancom, nadmernej deformácii alebo nadmernej korekcii.
Séria FR FangRong zahŕňa13 štandardných konfigurácií od FR-20 po FR-180, pokrývajúce priemery medených rúrok odφ4 mm až φ180 mma pevné tyče zφ10 mm až φ90 mm. V závislosti od modelu, ktorý stroj používaSúpravy 14, 15, 16, 17 alebo 20 valčekov. Vybrané 20-valcové konfigurácie môžu dosiahnuť rovnosť tak nízku ako0,1 mm/m. Celkový výkon motora sa pohybuje od3 kW až 55 kW, s hmotnosťami strojov od cca700 kg až 25 000 kg.
Zariadenie obsahuje vyrovnávaciu technológiu vyvinutú prostredníctvom dlhodobej spolupráce FangRong s taiwanským výrobcom. Spoločnosť FangRong bola založená v roku 1998 ako spoločný podnik a v roku 2013 sa stala v úplnom vlastníctve, pričom si zachovala inžinierske skúsenosti s vyrovnávaním a kreslením, ktoré sa vyvinuli prostredníctvom tejto spolupráce.
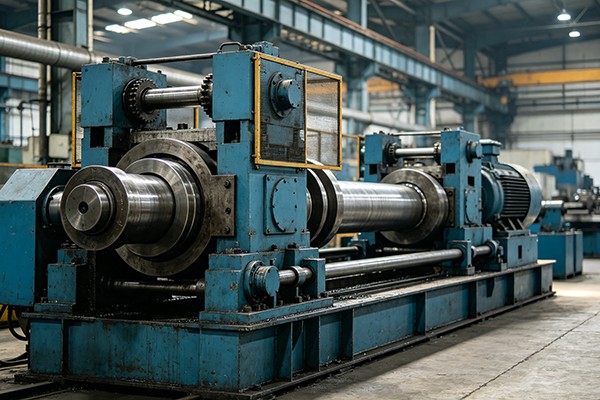
Séria FR využívaviacvalcové spätné ohýbanie. Namiesto korekcie ohybu v jednom bode vysokou silou prechádza obrobok cez nasledujúce valce, ktoré aplikujú menšie riadené korekcie. Toto rozdeľuje deformáciu pozdĺž rúrky alebo tyče a umožňuje operátorovi dosiahnuť požadovanú priamosť s menším rizikom trvalého nadmerného ohýbania.
1. Kŕmenie a zarovnanie
Medená rúrka alebo tyč vstupuje cez vodiaci systém. Správne zarovnanie vstupu je dôležité, pretože nesprávne umiestnený obrobok môže spôsobiť nekonzistentnú rovnosť, aj keď sú nastavenia valcov správne.
2. Progresívne spätné ohýbanie
Viaceré súpravy valcov aplikujú kontrolovaný tlak z rôznych smerov. Geometria a nastavenie valca sú prispôsobené priemeru obrobku. Viac súprav valcov poskytuje viac korekčných bodov a vo všeobecnosti sa vyberajú, keď sa vyžadujú užšie tolerancie priamosti.
3. Kontrolovaný povrchový kontakt
Meď je mäkšia ako oceľ, najmä v žíhanom stave. Valcové plochy sú preto precízne opracované, sdostupné možnosti valčekov na ochranu povrchukeď aplikácia vyžaduje prísnu kontrolu škrabancov, odierania alebo povrchových škvŕn.
4. Nastavenie rýchlosti
FR-76 a väčšie modely poskytujúPremenlivá rýchlosť 0-60 m/mincez frekvenčný menič. FR-50 a menšie modely používajú voliteľné rýchlosti9/18/27/45 m/min. Skutočná rýchlosť výroby by sa mala zvoliť skôr podľa zliatiny medi, tvrdosti, rozmerov rúrky, cieľa priamosti a požiadaviek na povrch, než jednoducho použiť maximálnu rýchlosť.
5. Efekt vyrovnávania a úpravy veľkosti
Riadený valčekový kontakt môže tiež znížiť menšiu oválnosť a zlepšiť rozmerovú konzistenciu. Vyrovnávanie by sa však nemalo považovať za náhradu za špeciálny proces určovania veľkosti, keď sa vyžadujú prísne rozmerové tolerancie.
6. Vypúšťanie
Hotová rúra alebo tyč opúšťa stroj so stanovenou priamosťou a je pripravená na následné ohýbanie, rezanie, spájkovanie, pokovovanie, montáž alebo iné dokončovacie operácie.
Poškodenie povrchu pri vyrovnávaní
Meď sa dá ľahko označiť nevhodným povrchom valcov alebo nadmerným tlakom. V prípade rúr HVAC, elektrických prípojníc a dekoratívnych medených výrobkov môžu tieto značky viesť k odmietnutiu alebo dodatočným dokončovacím prácam. Možnosti valčekov na ochranu povrchu pomáhajú znížiť toto riziko.
Rôzne medené tempery
Mäkká žíhaná meď a tvrdo ťahaná meď nereagujú na rovnaké nastavenie vyrovnávania. Tlak valca a rýchlosť spracovania musia byť prispôsobené stavu materiálu, aby sa zabránilo deformácii alebo opakovaným prechodom.
Ohýbanie po vytláčaní a ťahaní
Medené rúrky a tyče sa môžu zakriviť počas vytláčania, ťahania za studena, žíhania, navíjania alebo prepravy. Viacvalcové vyrovnávanie koriguje toto zakrivenie predtým, ako materiál vstúpi do ďalšej výrobnej fázy.
Oválnosť trubice
Tenkostenné medené rúrky môžu počas tvarovania a manipulácie vyvinúť oválnosť. Správne nastavené valčeky môžu poskytnúť sekundárny efekt dimenzovania pri korekcii priamosti. Dosiahnuteľný výsledok závisí od rozmerov rúrky, stavu materiálu a počiatočnej deformácie.
Nekonzistentné podávanie do nadväzujúcich zariadení
Nadmerné zakrivenie môže narúšať automatické ohýbanie rúrok, rezanie, zváranie, spájkovanie a montáž. Riadený proces vyrovnávania zlepšuje konzistenciu podávania a znižuje ručnú korekciu.
Problémy s upevnením trubice
Pri výrobe HVAC, chladenia, inštalatérstva a tepelných výmenníkov môže nadmerné ohýbanie alebo oválnosť ovplyvniť umiestnenie trubice a upevnenie spoja. Konzistentná priamosť robí následné tvarovanie a spájanie opakovateľnejšími.
Meď vyžaduje starostlivú kontrolu kontaktu valčeka s obrobkom. Presne brúsené povrchy valcov a voliteľné materiály na ochranu povrchu sú k dispozícii pre aplikácie, kde nie je možné akceptovať škrabance a odieranie.
Podpora strojov FR-76 a väčších0-60 m/minprevádzka s premenlivou rýchlosťou. FR-50 a menšie modely poskytujú9/18/27/45 m/minvoliteľné rýchlosti. To umožňuje, aby sa linka prispôsobila podľa teploty materiálu a požiadaviek na produkt, namiesto toho, aby bola každá špecifikácia medi nútená cez rovnaké nastavenie.
Séria FR je k dispozícii s14, 15, 16, 17 alebo 20 valcov. Vyšší počet valcov poskytuje ďalšie korekčné body a bežne sa zvažuje, keď výrobná linka vyžaduje väčšiu priamosť. Napríklad je určená konfigurácia FR-50 s 20 valcami≤0,1 mm/mpriamosť.
Séria pokrýva medené rúrky zφ4 mm až φ180 mma pevné tyče zφ10 mm až φ90 mm. To umožňuje rovnaký produktový rad pokrývať malé presné rúrky, ako aj väčšie priemyselné medené produkty.
Medené horizontálne vyrovnávacie stroje môžu byť nakonfigurované pre čistú meď ako naprC11000 a C12200ako aj mosadz, bronz, kupronickel a iné zliatiny medi. Bezšvíkové aj zvárané rúry je možné spracovávať, ak ich rozmery spadajú do pracovného rozsahu zvoleného stroja.
Ťažnosť medi umožňuje relatívne vysoké rýchlosti vyrovnávania, ale maximálna rýchlosť by nemala byť jediným výberovým kritériom. Pre veľkoobjemovú výrobu je správna kombinácia konfigurácie valcov, rýchlosti, tlaku a stavu obrobku dôležitejšia ako jednoduché zvýšenie rýchlosti linky.
Na vyrovnávanie medi vyberte stroj podľapriemer rúrky alebo tyče, hrúbka steny, zliatina medi a temperovanie, počiatočné zakrivenie, požadovaná priamosť, požiadavka na povrchovú úpravu a rýchlosť výroby. Ak ten istý stroj bude spracovávať niekoľko veľkostí, mal by sa zvážiť úplný rozsah veľkostí a nie výber iba podľa najväčšieho priemeru.
| Model | Maximálny Ø rúry (mm) | Minimálny Ø rúrky (mm) | Maximálny Ø tyče (mm) | Rovnosť (mm/m) | Súpravy valčekov | Rýchlosť (m/min) | Celkový výkon (kW) | Hmotnosť (kg) | Rozmery D׊×V (mm) |
| FR-180 (17 valcov) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25 000 | 4200×1800×1500 |
| FR-150 (17 valcov) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12 000 | 4100×2280×1700 |
| FR-120 (14 valcov) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9 000 | 3250×1450×1250 |
| FR-100 (14 valcov) | φ89×T3.0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5 000 | 2350×1560×1160 |
| FR-100 (17 valcov) | φ89×T3.0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5 000 | 2700×1560×1160 |
| FR-76 (14 valcov) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2 500 | 2250×1560×1160 |
| FR-76 (17 valcov) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3 500 | 2560×1560×1160 |
| FR-76 (20 valcov) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5 400 | 3250×1500×1250 |
| FR-50 (14 valcov) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18. 9. 27 45 | 7.5 | 1 500 | 1750×1120×1040 |
| FR-50 (20 valcov) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18. 9. 27 45 | 7.5 | 2 000 | 2200×1120×1040 |
| FR-25 (14 valcov) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18. 9. 27 45 | 4 | 1 000 | 1300 × 900 × 950 |
| FR-25 (16 valcov) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18. 9. 27 45 | 4 | 1 100 | 1800×1100×950 |
| FR-20 (15 valcov) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 18. 9. 27 45 | 3 | 700 | 1100×1050×950 |
Technické poznámky:T označuje hrúbku steny rúrky, napríklad T3.0 znamená hrúbku steny 3,0 mm. FR-50 a menšie modely používajú voliteľné rýchlosti 9/18/27/45 m/min. FR-76 a väčšie modely poskytujú 0-60 m/min premenlivú rýchlosť prostredníctvom frekvenčného meniča. Materiály povrchu valcov môžu byť špecifikované podľa medeného produktu a požiadavky na kvalitu povrchu.
Medené rúrky pre klimatizačné hady, chladiace systémy, výparníky, kondenzátory a výmenníky tepla často vyžadujú narovnanie pred automatickým ohýbaním do tvaru U alebo montážou rúrky na rúrku. Konzistentná rovnosť pomáha následnému zariadeniu udržiavať opakovateľné podávanie a polohovanie.
Medený horizontálny vyrovnávač je vhodný pre medené prípojnice, vodiče a kruhové tyče používané v rozvádzačoch, transformátoroch, elektrických distribučných zariadeniach a energetických systémoch. Povrchová ochrana je dôležitá najmä tam, kde si hotová meď musí udržiavať čistý kontaktný povrch.
Medené rúrky používané v automobilových klimatizačných systémoch a chladiacich okruhoch EV môžu vyžadovať vyrovnanie po ťahaní alebo tvarovaní. Príslušná konfigurácia valcov môže pripraviť rúrku na následné ohýbanie a montážne operácie.
Medené rúrky na vodu, plynové rúrky a iné rúrky pre stavebné účely možno po výrobe alebo manipulácii narovnať, aby sa zlepšila rozmerová konzistencia pred rezaním, spájaním a inštaláciou.
Medené rúrky s malým priemerom používané v prístrojových a kvapalinových systémoch vyžadujú starostlivú kontrolu priamosti a stavu povrchu. FR-20 je navrhnutý pre priemery rúr odφ4 mmv závislosti od konkrétnej hrúbky steny rúrky a stavu materiálu.
Rovnaký princíp vyrovnávania možno použiť na rúry a plné tyče zo zliatiny medi, vrátane mosadzných, bronzových a kupronickelových výrobkov. Konečné nastavenie valcov by sa malo určiť zo zliatiny, tvrdosti, rozmerov, počiatočného zakrivenia a požadovanej priamosti.
26+ rokov rovnej techniky
FangRong bol založený v roku 1998 a začal ako spoločný podnik s taiwanským výrobcom, ktorý sa špecializuje na ťahacie a vyrovnávacie zariadenia. Spoločnosť sa stala stopercentným vlastníkom v roku 2013 a pokračovala vo vývoji vyrovnávacích a ťahacích strojov na spracovanie kovových rúr a tyčí.
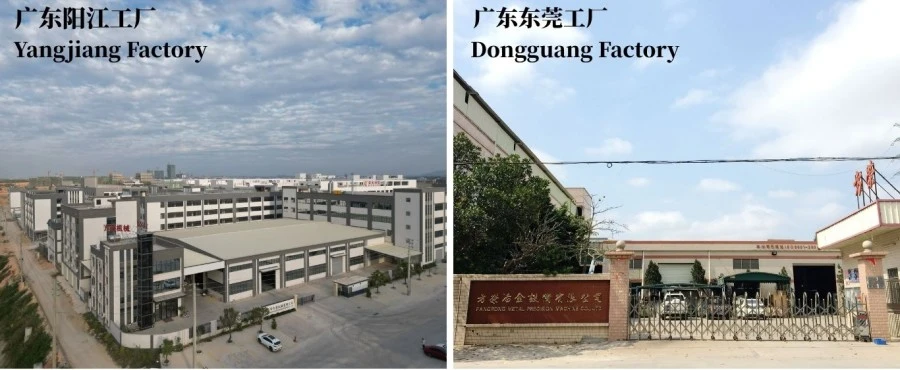
Dve výrobné zariadenia
Výrobné zariadenia Dongguan a Yangjiang poskytujú kombinovanú ročnú kapacitu viac ako650 strojov. Nastavenie výroby na dvoch miestach podporuje súčasnú výrobu viacerých projektov a väčších zákaziek.
Skúsenosti v oblasti spracovania kovov
FangRong uvádza zariadenia dodané zákazníkom v70+ krajín, s viac ako10 000 zákazníkovna spracovanie ocele, nehrdzavejúcej ocele, medi, mosadze, hliníka a špeciálnych zliatin.
Továrenské testovanie pred odoslaním
Každý stroj prechádza voľnobehom a testovaním pri plnom zaťažení. Ak sú k dispozícii vzorky zákazníka, na testovanie sa môžu použiť skutočné medené rúrky alebo tyče. Pred odoslaním sa kontroluje priamosť, kruhovitosť, zarovnanie valcov, vibrácie, prúd motora, stav povrchu, únik oleja a elektrické funkcie.
Technická podpora špecifická pre meď
Pred výrobou môže FangRong vyhodnotiť zliatinu medi, tvrdosť, priemer, hrúbku steny, cieľ priamosti, požiadavku na povrch a požiadavku na výstup, aby určil vhodnú konfiguráciu valcov, rozsah otáčok a povrchovú úpravu valcov.
Inštalácia a popredajná podpora
Podpora zahŕňa dohľad nad inštaláciou, uvedenie do prevádzky, školenie operátora, dodávku náhradných dielov, vzdialené riešenie problémov a technickú pomoc. Pre inštaláciu stroja sú poskytnuté výkresy základov a rozloženie kotevných skrutiek.
1. Technický prehľad— Konfigurácia valcov, rozsah otáčok, povrchová ochrana a usporiadanie stroja sú určené na základe medených špecifikácií zákazníka a výrobných požiadaviek.
2. Kontrola materiálu— Oceľové plechy, hriadele, valčeky, ozubené kolesá a ďalšie kľúčové komponenty sa pred obrábaním kontrolujú.
3. Presné obrábanie— Valčekové plochy a rámy strojov sú opracované na požadovanú geometriu a vyrovnanie.
4. Mechanická montáž— Zostavy valčekov, komponenty prevodovky, prevodovka a hnací systém sú zmontované a skontrolované.
5. Elektrická integrácia— Motor, menič, PLC, HMI, senzory a bezpečnostné ovládacie prvky sú integrované a testované.
6. Strojové skúšanie— Kompletný stroj je spustený pred odoslaním. Zákaznícke vzorky medi sa môžu použiť na overenie výkonu, ak sú poskytnuté.
7. Záverečná kontrola— Pred balením sa kontroluje priamosť, kruhovitosť, stav povrchu, elektrická bezpečnosť, vibrácie a únik oleja.
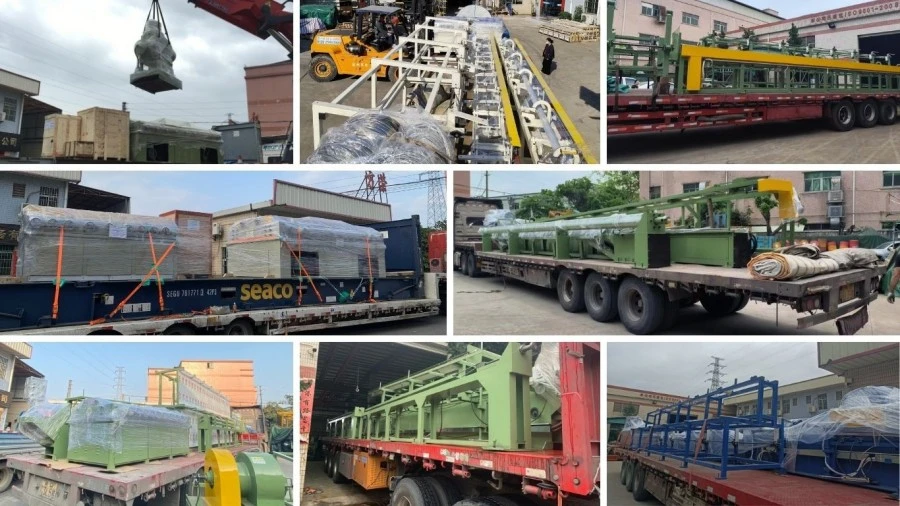
8. Exportné obaly— Stroje sú chránené proti vlhkosti, korózii a poškodeniu pri manipulácii počas medzinárodnej prepravy.
ISO 9001:2015— Systém manažérstva kvality pokrývajúci konštrukčné, výrobné, inštalačné a servisné činnosti spoločnosti. Certifikát č. UQ231211R1.
Značka CE— Štandardné stroje FR sa dodávajú so zhodou CE pre príslušné bezpečnostné požiadavky strojového zariadenia vrátane príslušných funkcií núdzového zastavenia a bezpečnostných funkcií.
Inšpekcia SGS— K dispozícii sú nezávislé inšpekčné služby pre výkon stroja a overenie bezpečnosti podľa projektových požiadaviek.
Patentovaná technológia— FangRong je držiteľom národných patentov na vynálezy a úžitkové vzory týkajúce sa komponentov a technológií zariadení vrátane napínania reťaze, viacvláknového držania matrice a rýchlovýmenných systémov tŕňa.
Pred odoslaním je stroj skontrolovaný, chránený proti korózii a zabalený na medzinárodnú prepravu. Podmienky balenia a prepravy sa určujú podľa rozmerov stroja, hmotnosti, spôsobu prepravy a miesta určenia.
Stroj je určený pre medené a medené rúry, rúrky, masívne kruhové tyče a profily. Medzi typické materiály patrí C11000, C12200, mosadz, bronz a kupronikel. Za predpokladu, že rozmery výrobku a stav materiálu zodpovedajú zvolenému modelu, môžu byť spracované bezšvíkové aj zvárané rúry.
Výber modelu závisí najmä od maximálneho a minimálneho priemeru výrobku, hrúbky steny, stavu materiálu, požadovanej priamosti a rýchlosti výroby. Napríklad FR-20 a FR-25 sú vhodné pre menšie rúrky a tyče, zatiaľ čo FR-76, FR-100, FR-120, FR-150 a FR-180 pokrývajú väčšie produkty. 14-, 17-, 20-valcovú konfiguráciu je možné zvoliť aj vtedy, keď je potrebná väčšia priamosť alebo kontrolovanejšia korekcia.
Štandardné konfigurácie sú špecifikované na ≤0,3 mm/m, pričom vybrané konfigurácie s viacerými valcami môžu dosiahnuť ≤0,2 mm/m alebo ≤0,1 mm/m. Skutočný výsledok závisí od priemeru rúrky, hrúbky steny, teploty materiálu, počiatočnej deformácie a nastavenia valca. Pre náročné aplikácie by mala byť konečná špecifikácia potvrdená pomocou skutočných vzoriek zákazníka.
áno. Žíhaná meď a meď ťahaná natvrdo však vyžadujú rozdielny tlak valca a nastavenie stroja. Mäkší materiál je náchylnejší na vrúbkovanie a značenie povrchu, zatiaľ čo tvrdší materiál vo všeobecnosti vyžaduje väčšiu korekčnú silu. Parametre vyrovnávania by sa preto mali upravovať podľa zliatiny medi, temperovania a rozmerov rúrok, než používať jedno pevné nastavenie pre všetky produkty.
Meď je mäkšia ako oceľ a môže sa poškriabať alebo označiť, ak tlak valca, zarovnanie alebo stav povrchu nie sú vhodné. Stroj môže byť konfigurovaný s materiálmi valcov a povrchovými úpravami vhodnými na spracovanie medi. Pre výrobky s kritickým vzhľadom, ako sú HVAC rúrky, ozdobné mosadzné rúrky alebo odkryté medené komponenty, by mali byť požiadavky na povrch špecifikované pred výrobou.
Viacvalcový vyrovnávací proces môže pomôcť znížiť menšiu oválnosť pri korekcii ohybu, ale nie je náhradou za špeciálny proces určovania veľkosti alebo kalibrácie trubice. Ak má aplikácia prísne požiadavky na vonkajší priemer, hrúbku steny alebo kruhovitosť, tieto tolerancie by sa mali posudzovať samostatne pri výbere stroja.
áno. Továrenské testovanie sa môže vykonávať s medenými rúrami, tyčami alebo profilmi dodanými zákazníkom. Skúška môže vyhodnotiť priamosť, stav povrchu, nastavenie valcov, stabilitu stroja a prevádzkové parametre v skutočných podmienkach materiálu. Toto sa odporúča pri spracovaní novej zliatiny medi, tenkostennej rúrky alebo produktu s prísnymi požiadavkami na rovnosť.
Adresa
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel