Produkty
Produkty

Ponúkame komplexný sortiment presných zariadení na spracovanie kovov, vrátane rovnania, ťahania za studena, špicovania, zrážania hrán, rezania, strojov na valcovanie závitov a preťahovacích nástrojov, prispôsobených pre rúrkové, tyčové a drôtené materiály v rôznych odvetviach.

Automatický stroj na ťahanie bodov
  • Automatický stroj na ťahanie bodovAutomatický stroj na ťahanie bodov
  • Automatický stroj na ťahanie bodovAutomatický stroj na ťahanie bodov
  • Automatický stroj na ťahanie bodovAutomatický stroj na ťahanie bodov

Automatický stroj na ťahanie bodov

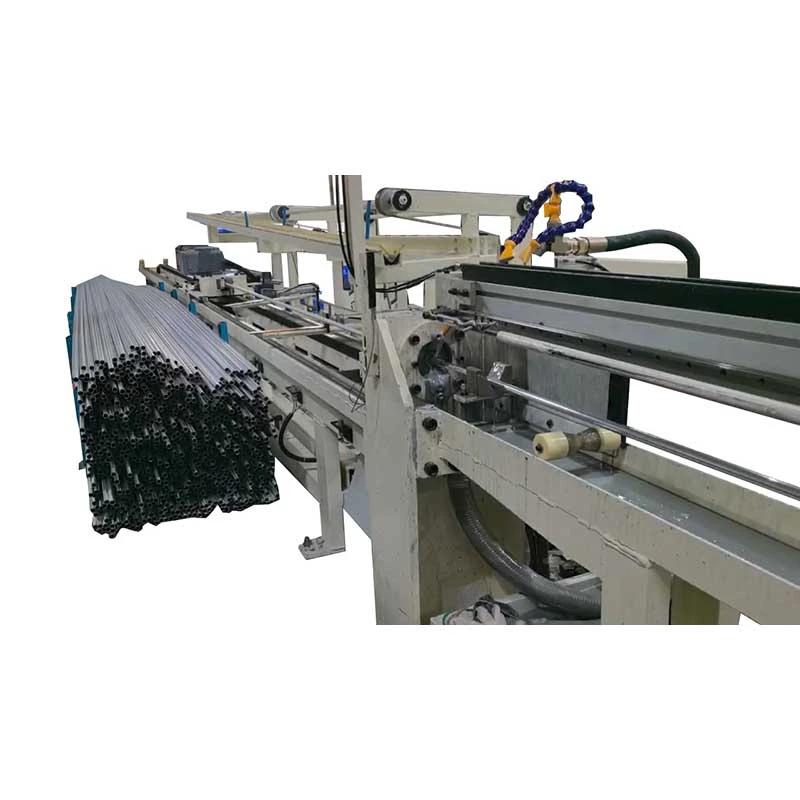
TheAutomatický stroj na ťahanie bodoveliminuje smerovanie pruhu pomocou ahydraulická tlačná hlavana podanie tyče plnej veľkosti cez matricu skôr, ako prevezme hlavný valec. Toto znižujestraty materiálu, nástrojov a manipulácie. Modely FR-5T až FR-200T poskytujúťažná sila 5-200 tonaTlačná sila 10-300 tonpreØ13–100 mmbary. Vhodné pre uhlíkovú oceľ, legovanú oceľ, nehrdzavejúcu oceľ, meď a hliník.

Hodnotenie: 5.0
(Počet hodnotení: 1)

TheAutomatický stroj na ťahanie bodovje hydraulický stroj na ťahanie za studena určený na výrobu tyčí, kde konvenčné špárovanie spôsobuje stratu materiálu, manipuláciu navyše alebo úzky profil pred ťahaním. Namiesto zmenšenia konca tyče pomocou samostatného ukazovacieho stroja zadná hydraulická tlačná hlava tlačí nezahrotenú tyč cez matricu, kým predný koniec nevstúpi do ťažného vozíka. Vozík potom preberie a ťahá tyč cez matricu.

Toto tlačné a ťahové usporiadanie je obzvlášť užitočné prekrátke tyče, veľkoobjemovú výrobu presných tyčí a materiály, ktoré je ťažké alebo nákladné nasmerovať. Stroje série FangRong FR sú dostupné od 5T do 200T, ktoré pokrývajú plné kruhové tyče od približne Ø13 do Ø100 mm. Ťahanie rúr môže byť tiež nakonfigurované pomocou vhodných tŕňov a nástrojov.

Automatic Point Pusher Drawing Machine Hydraulic Point Pusher Drawing Machine Automatic Push Drawbench

V konvenčnej linke na ťahanie tyčí je prichádzajúca tyč zvyčajne na jednom konci špicatá alebo stlačená, takže môže prejsť cez matricu. Pre závod spracúvajúci tisíce tyčí to vytvára samostatnú operáciu pred ťahaním. Znamená to tiež dodatočné vybavenie, manipuláciu operátora, nástroje a šrot na každom konci tyče.

Thestroj na ťahanie bodov odstraňuje toto úzke miesto. Nezahrotená tyč je zatlačená priamo do matrice a po vysunutí prednej časti prevezme ťažný vozík. To je najcennejšie, keď na výťažnosti materiálu a čase manipulácie záleží viac ako na jednoduchom maximalizovaní rýchlosti ťahania.

Typická výrobná situácia:Výrobca spojovacích prvkov, ktorý pracuje s krátkymi tyčami z legovanej ocele, môže počas špicovania stratiť značné množstvo použiteľnej dĺžky. So systémom bodového tlačenia môže tyč vstúpiť do procesu ťahania bez predchádzajúceho opracovania alebo stlačenia jej konca, čo umožňuje, aby zostala k dispozícii väčšia časť zakúpenej tyče pre následné studené hlavičky.

Ako funguje proces Push-Draw

1. Načítavanie:Nešpicatá tyč sa umiestni na podávací stojan a zarovná sa s matricou.

2. Hydraulické tlačenie:Zadná tlačná hlava upína tyč a tlačí ju dopredu cez matricu. Táto počiatočná sila je dôležitá, pretože tyč nebola nasmerovaná, a preto pri vstupe do matrice naráža na vyšší odpor.

3. Prevzatie prepravy:Keď zmenšený predný koniec vyjde z matrice, hlavný ťahací vozík uchopí tyč.

4. Nepretržité kreslenie:Tlačná hlava sa uvoľní alebo vráti, zatiaľ čo hlavný hydraulický valec ťahá tyč cez matricu na požadovanú dĺžku ťahania.

5. Návrat a vyloženie:Po ťahaní sa vozík vráti a hotová tyč sa vyloží na ďalšiu operáciu.

Ovládacie prvky PLC a HMI koordinujú postupnosť tlače, upínania, ťahania a návratu. Presná tlačná sila, ťažná sila, zdvih a konfigurácia matrice sa vyberajú podľa počiatočného priemeru, hotového priemeru, triedy materiálu a plánu redukcie.

Kľúčové vlastnosti a výrobné výhody

Bezbodový vstup do baru

Zadná hydraulická tlačná hlava umožňuje vstup nezahrotenej tyče do matrice, čím sa odstraňuje potreba samostatného polohovania. Toto je najdôležitejšie pre závody spracovávajúce krátke tyče alebo drahé zliatiny, kde strata materiálu z každého konca tyče priamo ovplyvňuje výnos.

Príklad výroby:Výrobca ložiskových valčekov, ktorý používa krátke polotovary z legovanej ocele, si môže ponechať viac použiteľnej dĺžky tyče namiesto odstránenia zahrotenej časti pred ťahaním. Ekonomický úžitok závisí od dĺžky tyče a množstva, ktoré sa bežne odstraňuje počas bodovania, takže by sa mal vypočítať zo skutočných údajov o výrobe a nie predpokladať ako pevné percento.

Vyššie využitie materiálu

Konvenčné špicatie odstraňuje časť konca tyče alebo ponecháva zmenšenú časť, ktorá sa môže neskôr odrezať. Proces bodového posúvača sa vyhýba tomuto kroku prípravy. Čím je lišta kratšia a čím vyššia je jej materiálová hodnota, tým je táto vlastnosť dôležitejšia.

V prípade dlhých tyčí môže byť percentuálna úspora pri odstránení zahroteného konca relatívne malá. Pre krátke presné polotovary však môže rovnakých 100-300 mm materiálu predstavovať oveľa väčšie percento hotového dielu.

Hydraulická sila tlače a ťahu

Tlačná hlava poskytuje silu potrebnú na spustenie nezahrotenej tyče cez matricu, zatiaľ čo hlavný ťahací valec poskytuje silu pre zostávajúci ťah ťahania. Kapacita tlačnej hlavy sa vyberá skôr podľa odporu pri vstupe do matrice, pevnosti materiálu, priemeru a zmenšenia, než len podľa tonáže hlavného ťahu.

Prečo je to dôležité:Automatický bodový ťahač môže mať dostatočnú nominálnu ťažnú tonáž, ale stále nie je vhodný, ak je počiatočná tlačná sila nedostatočná pre tvrdú zliatinu alebo veľkú redukciu. FangRong preto vypočítava požiadavky na tlačenie a ťahanie zo skutočného materiálu a rozmerov zákazníka.

Rýchla výmena dierok

Modulárny držiak matrice skracuje čas výmeny nástrojov, keď sa na rovnakom stroji spracovávajú tyče rôznych priemerov. To je obzvlášť užitočné pre dielne a závody vyrábajúce niekoľko veľkostí v jednej zmene. Ak linka nepretržite vyrába iba jeden priemer, rýchlovýmenné nástroje sú menej dôležité ako správna životnosť lisovnice a výber ťahovej sily.

Nastaviteľný hydraulický ťah

Hydraulickú silu a rýchlosť je možné nastaviť podľa materiálu a harmonogramu. To umožňuje operátorom vyhnúť sa používaniu nadmernej sily na relatívne mäkké materiály a zároveň zachovať dostatočnú silu pre nehrdzavejúcu oceľ, legovanú oceľ alebo iné materiály s vysokou pevnosťou.

Pri výrobe presných hriadeľov pomáhajú kontrolované podmienky ťahania znížiť náhle zaťaženie a poškodenie povrchu. Konečná priamosť a rozmerová presnosť stále závisia od konštrukcie matrice, stavu vstupnej tyče, harmonogramu prechodu a následného procesu vyrovnávania.

Ovládanie PLC a HMI

PLC riadi postupnosť medzi pohybom tlačnej hlavy, uchopením, vstupom do matrice, upnutím vozíka, ťahaním a návratom. Operátori môžu nastavovať a monitorovať kľúčové parametre procesu prostredníctvom HMI.

Toto je najužitočnejšie, keď ten istý stroj používa rôzne materiály alebo veľkosti. V prípade jednoproduktovej rady automatizované sekvenčné riadenie hlavne znižuje zásahy operátora a pomáha udržiavať zavedený proces opakovateľný.

Konfigurácia pevnej tyče a trubice

Štandardná konfigurácia série FR je určená pre masívne kruhové tyče. Ťahanie rúr je možné s vhodnými tŕňmi, zátkami a usporiadaniami matrice. Aplikácie rúr by sa mali potvrdiť počas konštrukcie, pretože hrúbka steny, typ tŕňa a požiadavky na mazanie ovplyvňujú požadovanú ťažnú silu a nástroje.

Technické špecifikácie

Správny model by sa mal vybrať zpočiatočný priemer, konečný priemer, pevnosť materiálu, zmenšenie plochy a požadovaný výrobný výkon. Samotná nominálna tonáž nestačí na výber stroja.

Model FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
Kapacita ťahania (tony) 5 10 20 30 40 50 60 80 100 120 150 200
Hydraulická tlačná hlava (tony) 10 20 40 50 60 80 100 120 150 200 250 300
Tlačný valec φ63 × 200 mm φ80×200 mm φ100 × 200 mm φ125×200 mm φ150×300 mm φ160×700 mm φ180×300 mm φ200×300 mm φ220×300 mm φ250×300 mm φ280×300 mm φ300×300 mm
Výkon olejového čerpadla (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
Rozsah priemeru tyče (mm) 13-20 15-30 15-50 20-50 25-55 30-60 30-65 35-70 35-75 40-80 45-90 50-100
Výkon hlavného motora (kW) 22 37 55 75 90 110 132 166 200 225 300 400

Štandardná dĺžka výkresu:10 m. Vlastné výkresové dĺžky môžu byť navrhnuté podľa výrobného rozloženia zákazníka.

Dôležité:Vyššie uvedený rozsah priemerov je použiteľný rozsah tyčí stroja, nie je zárukou, že každý materiál možno ťahať od najväčšieho počiatočného priemeru až po každý možný hotový priemer v jednom priechode. Aktuálny plán priechodu sa musí skontrolovať vzhľadom na pevnosť materiálu, zníženie na jeden priechod, geometriu lisovnice a mazanie.

Aplikácie

Upevňovacia tyč Stock

Používa sa pre tyče dodávané do studených liniek pre skrutky, čapy, skrutky, čapy a podobné komponenty. Konštrukcia hrotového posúvača je obzvlášť užitočná, keď krátke polotovary vytvárajú vysoké percento šrotu hrotov.

Scenár zákazníka:Výrobca spojovacích prvkov, ktorý nahrádza samostatnú sekvenciu ukazovania a ťahania, môže použiť FR-30T na kombináciu zadávania lisovnice a ťahania do jedného strojového cyklu, čím sa znižuje medziľahlá manipulácia pred vŕtaním za studena.

Automobilové hriadele a tyče

Vhodné pre presné tyče používané pre hriadele riadenia, tyče ovládačov, komponenty ventilov a iné sústružené alebo opracované diely. Dôležitými parametrami sú sila ťahania, tolerancia priemeru, stav povrchu a schopnosť udržiavať stabilný rozvrh priechodu.

Scenár zákazníka:Dodávateľ automobilového priemyslu, ktorý ťahá tyče z legovanej ocele pre komponenty riadenia, môže použiť konfiguráciu FR-100T, kde eliminácia špičatých koncov zlepšuje využitie materiálu pred obrábaním.

Ložiskové valčeky a lineárne hriadele

Ťahanie môže poskytnúť kontrolovaný priemer a zlepšený stav povrchu pred následným brúsením, lúpaním alebo konečnou úpravou. Pre ložiskové aplikácie však samotné kreslenie nenahrádza rozmerové a povrchové požiadavky konečného procesu brúsenia.

Scenár zákazníka:Výrobca ložísk môže použiť FR-50T pre polotovary valcov, kde stabilné ťahanie znižuje množstvo materiálu, ktorý sa musí neskôr odoberať pri dokončovaní.

Nástrojová a zápustková oceľ

Vysokopevnostné nástrojové ocele vyžadujú väčšiu ťažnú silu a starostlivú kontrolu redukcie na jeden prechod. Stroj by sa preto mal vyberať z výpočtov skutočnej sily materiálu a harmonogramu prechodu, a nie samotného priemeru.

Scenár zákazníka:Procesor nástrojovej ocele, ktorý ťahá tyče z rýchloreznej ocele, môže použiť model FR s vyššou kapacitou, keď odolnosť proti deformácii presahuje praktický rozsah menších ťahadiel.

Nerezová oceľ a špeciálne zliatiny

Nehrdzavejúca oceľ, titán, zliatiny niklu a iné vysokohodnotné materiály môžu mať prospech z eliminácie samostatnej operácie ukazovania. Výhoda je obzvlášť dôležitá, keď je materiál drahý alebo je ťažké dôsledne pripraviť koniec tyče.

Scenár zákazníka:Pri výrobe titánových tyčí môže vyhýbanie sa konvenčnému mechanickému špicovaniu zjednodušiť proces prípravy na prednej strane a znížiť manipuláciu s materiálom pred ťahaním za studena.

Medené a hliníkové tyče

Automatický bodový ťahač môže byť nakonfigurovaný pre aplikácie s medenými a hliníkovými tyčami, kde je potrebné kontrolované ťahanie na zmenšenie rozmerov alebo zlepšenie povrchu. Mäkšie materiály nemusia vyžadovať maximálnu dostupnú tlačnú silu, takže výber menšieho modelu môže znížiť zbytočný inštalovaný výkon.

Ako vybrať správny model

Pred vyžiadaním cenovej ponuky pošlite nasledujúce informácie:

Materiál:triedy, pevnosti v ťahu alebo medze klzu a stavu tepelného spracovania.

Počiatočná veľkosť:vonkajší priemer a dĺžka tyče.

Hotová veľkosť:cieľový priemer a rozmerová tolerancia.

Zníženie:požadované zmenšenie plochy a počet ťahov.

Výroba:požadované kusy za hodinu alebo tony za smenu.

Formát produktu:pevná tyč alebo rúrka.

automatizácia:manuálne nakladanie alebo automatické podávanie, rezanie, vyrovnávanie a stohovanie.

Tieto detaily umožňujú skontrolovať požadovanú ťažnú silu, tlačnú silu, konfiguráciu matrice a cyklus stroja pred cenovou ponukou. Stroj by sa nemal vyberať len preto, že jeho nominálna tonáž je vyššia ako u modelu iného dodávateľa.

Čo je súčasťou štandardnej konfigurácie?

Štandardné balenie automatického ťažného stroja na posúvanie bodov bežne obsahujerám oja, hydraulický ťažný systém, hydraulická tlačná hlava, ťažný vozík, držiak matrice, hydraulická pohonná jednotka, elektrická ovládacia skriňa, PLC a HMI. Štandardné nástroje sa dodávajú podľa dohodnutej konfigurácie; výrobné matrice pre špecifické rozmery zákazníka je potrebné potvrdiť samostatne v cenovej ponuke.

Voliteľné vybavenie môže zahŕňať automatické podávanie, meranie tyčí, rezanie, vyrovnávanie, vykladanie a stohovanie. Konečný rozsah by mal byť uvedený po položke v obchodnej ponuke, aby zákazník presne vedel, čo príde do závodu.

Výroba a továrenské testovanie

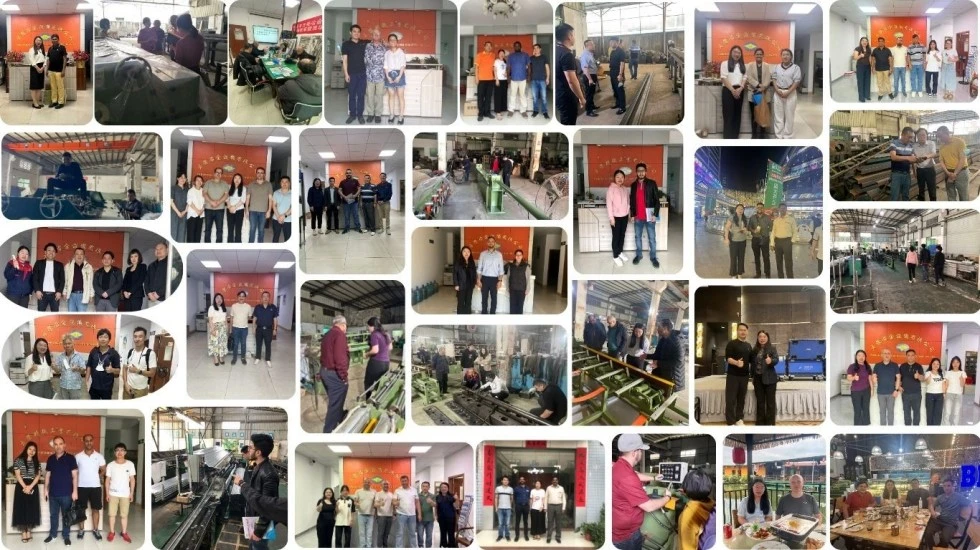
FangRong Automatic Point Pusher Drawing Machine Factory

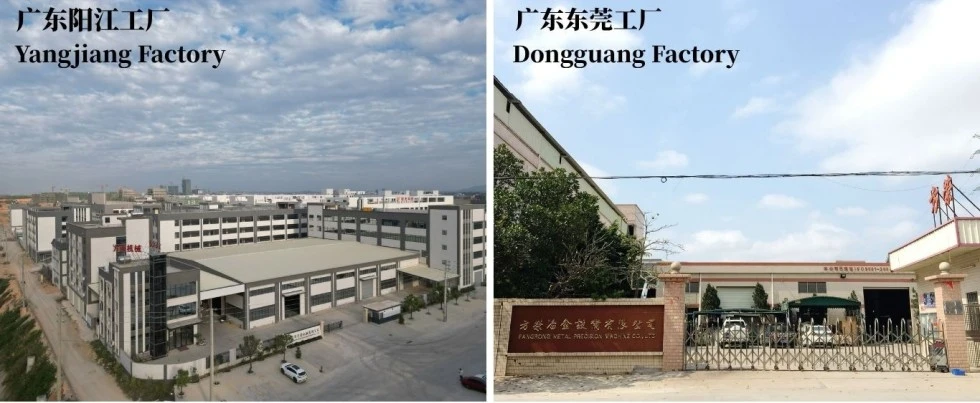
FangRong vyrába zariadenia na ťahanie za studena od roku 1998. Výroba sa vykonáva v zariadeniach v Dongguan a Yangjiang, zahŕňa obrábanie, hydraulickú montáž, elektrickú integráciu a testovanie strojov.

Čo sa kontroluje pred odoslaním?

Mechanické vyrovnanie:Pred konečnou montážou sa skontrolujú správne zarovnanie vodiacich koľajníc, ťažného vozíka a držiaka matrice.

Hydraulický systém:pri uvedení do prevádzky sa kontroluje stabilita tlaku, pohyb valca a netesnosť.

Elektrický systém:Testuje sa sekvencia PLC, funkcie HMI, snímače a bezpečnostné obvody.

Výkon kreslenia:tam, kde je k dispozícii materiál zákazníka, je možné spracovať vzorové tyče na overenie postupnosti tlače a ťahania a dohodnutých parametrov procesu.

Toto testovanie je užitočnejšie ako jednoduchá demonštrácia bez zaťaženia, pretože skutočná ťažná sila závisí od materiálu zákazníka, počiatočného priemeru, redukcie a nástrojov.

Cold Drawing Machine Workshop and Quality Control

Výrobný proces

1. Technický prehľad:rozmery tyče, materiál, redukcia a požiadavky na automatizáciu sú pred výrobou prehodnotené.

2. Kontrola komponentov:hlavné konštrukčné, hydraulické a prevodové komponenty sú kontrolované z hľadiska výrobných požiadaviek.

3. Presné obrábanie:valec a mechanické komponenty sú opracované a dokončené podľa ich funkčných tolerancií.

4. Mechanická montáž:rám, vodiaci systém, tlačná hlava, ťažný vozík a držiak matrice sú zmontované a vyrovnané.

5. Hydraulická a elektrická integrácia:valce, ventily, čerpadlá, snímače, PLC a HMI sú pripojené a uvedené do prevádzky.

6. Funkčné testovanie:sekvencie tlače, upínania, ťahania a vrátenia sa testujú pred odoslaním.

7. Záverečná kontrola:kontroluje sa hydraulický tlak, elektrická bezpečnosť, rozmery stroja a dohodnutá konfigurácia.

Certifikácie a príslušné normy

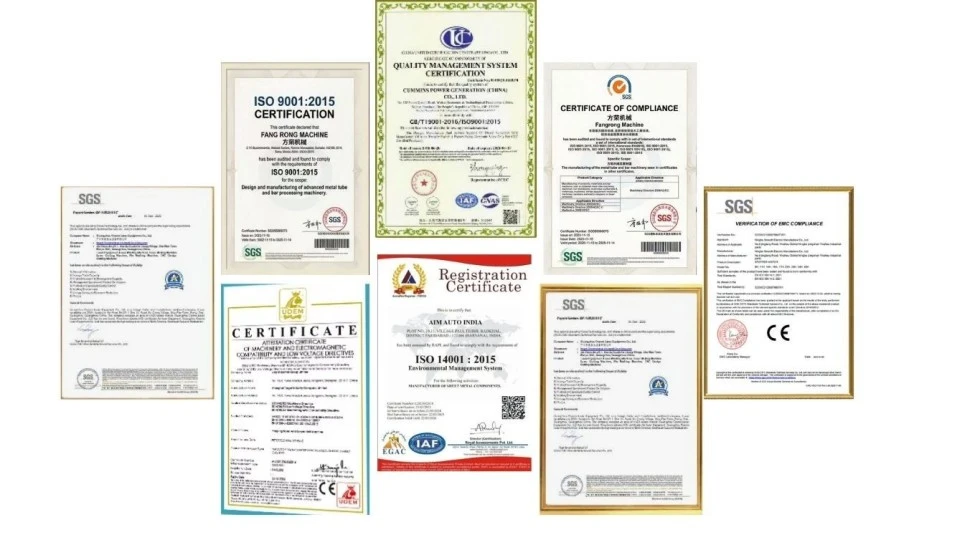
Automatic Point Pusher Drawing Machine CE and ISO Certification

ISO 9001:2015:systém manažérstva kvality pokrývajúci príslušné konštrukčné, výrobné a servisné procesy. Certifikát č. UQ231211R1.

Označenie CE:k dispozícii pre štandardné konfigurácie strojov navrhnuté pre príslušné európske strojné požiadavky. Dokumentácia o zhode a príslušné normy by mali byť potvrdené pre presnú dodanú konfiguráciu stroja.

Bezpečnosť strojov:bezpečnostná konštrukcia stroja môže zahŕňať obvody núdzového zastavenia, ochranné kryty, blokovacie zariadenia a iné ochranné zariadenia požadované príslušným hodnotením rizika strojového zariadenia.

Kontrola SGS:je možné zabezpečiť kontrolu treťou osobou, ak to vyžaduje kúpna zmluva.

Dôležité:CE nie je to isté ako UL certifikácia. Ak sa stroj inštaluje v Spojených štátoch alebo Kanade a projekt vyžaduje elektrické komponenty alebo certifikáciu uvedené v UL/CSA, musí to byť špecifikované pred výrobou, aby sa elektrická skriňa a komponenty mohli zodpovedajúcim spôsobom nakonfigurovať.

MOQ, ceny a doručenie

MOQ:1 kompletný stroj. 

Objednávacie množstvo Cenový základ Typická obchodná dohoda
1 stroj Štandardná uvádzaná cena Pre jednotlivé výrobné linky alebo skúšobné projekty
2-4 stroje Ponuka množstva projektu Vhodné pre viacriadkové rozšírenie; množstevná zľava je možná
5+ strojov Objemová ponuka Konečná cena závisí od modelového mixu, automatizácie a harmonogramu dodania

Štandardná dodacia lehota objednávky:približne 30-60 dní po technickom potvrdení, potvrdení zmluvy a prijatí dohodnutej zálohy. Veľké stroje alebo systémy s integrovanou automatizáciou môžu vyžadovať dlhší čas výroby.

Zrýchlená objednávka:zrýchlený harmonogram je možné vyhodnotiť podľa aktuálnej výrobnej kapacity, modelu stroja a dostupnosti komponentov. Zrýchlený dodací čas musí byť potvrdený písomne ​​pred zadaním objednávky, a nie prezentovaný ako pevná záruka.

Platba:typické usporiadanie je 30% záloha po potvrdení objednávky a 70% zostatok pred odoslaním po dohodnutej továrenskej akceptačnej skúške. Konečné podmienky sú predmetom kúpnej zmluvy.

Záruka:12 mesiacov od uvedenia do prevádzky za dohodnutých záručných podmienok.

Balenie a preprava

Automatic Point Pusher Drawing Machine Packaging for Export

Automatický bodový ťahač je pripravený na exportnú prepravu s vhodným ochranným obalom, ochranou proti korózii na exponovaných opracovaných povrchoch a usporiadaním balenia na základe rozmerov stroja a spôsobu prepravy. Veľké ťahacie stoly môžu vyžadovať sekčnú prepravu v závislosti od limitov kontajnera a prístupu na miesto.

Pred odoslaním by mal zákazník potvrdiťvstupné rozmery továrne, požiadavky na základy, nosnosť, elektrické napájanie a vykladacie zariadenie. Poskytnutie týchto podrobností pred výrobou pomáha predchádzať oneskoreniam pri inštalácii po príchode.

FAQ

1. Aká je hlavná výhoda automatického ťahacieho stroja s posúvačom bodov oproti konvenčnému ťahaču?

Hlavnou výhodou je, že koniec tyče nie je potrebné pred kreslením mechanicky nasmerovať. Zadná hydraulická tlačná hlava tlačí nezahrotenú tyč cez matricu, až kým sa nevynorí predný koniec, potom ju ťažný vozík uchopí a pretiahne. To môže znížiť straty materiálu a eliminovať samostatnú operáciu špicovania, čo je obzvlášť užitočné pri výrobe veľkoobjemových tyčí, kde by sa inak zlikvidovalo 100–300 mm špicatého materiálu na tyč.

2. Môže stroj ťahať tyče bez nasmerovania?

áno. Automatický ťahací stroj na posúvanie bodov je navrhnutý špeciálne na ťahanie tyčí bez bežného predbežného nasmerovania. Pred potvrdením konfigurácie sa však musí skontrolovať materiál obrobku, počiatočný priemer, redukcia na jeden priechod, geometria matrice a požadovaná ťahacia sila. Veľmi tvrdé zliatiny alebo nezvyčajne veľké redukcie môžu vyžadovať iný dizajn lisovnice alebo plán prechodu.

3. Ako si vyberiem správnu tonáž stroja?

Výber stroja by nemal byť založený len na priemere tyče. Požadovaná ťažná sila závisí od pevnosti materiálu, počiatočného a dokončeného priemeru, zmenšenia prierezu, trenia, uhla matrice a rýchlosti ťahania. Napríklad 50 mm tyč z uhlíkovej ocele a 50 mm tyč z vysokopevnostnej zliatiny môžu vyžadovať výrazne odlišné ťahové sily. FangRong dokáže vypočítať požadované tlačné a ťahacie sily z materiálových a rozmerových údajov zákazníka pred odporúčaním modelu FR.

4. Aké veľkosti tyčí a materiály dokáže tento stroj spracovať?

Séria FR pokrýva približne 13–100 mm plné kruhové tyče, v závislosti od modelu. Medzi typické aplikácie patrí uhlíková oceľ, legovaná oceľ, nehrdzavejúca oceľ, ložisková oceľ, nástrojová oceľ, meď, hliník a iné vhodné materiály ťahané za studena. Rúry alebo špeciálne profily môžu vyžadovať iné nástroje a mali by sa pred objednávkou posúdiť samostatne.

5. Koľko materiálu možno ušetriť odstránením operácie ukazovania?

Úspora závisí od pôvodnej dĺžky špice, dĺžky tyče, priemeru, materiálu a spôsobu výroby. Bežným procesom je možné odstrániť približne 100–300 mm z každej tyče, aby sa vytvoril špicatý koniec. Eliminácia tohto kroku môže preto zlepšiť výťažnosť materiálu, ale skutočná úspora by sa mala vypočítať z rozmerov tyče zákazníka a existujúcej tolerancie špárovania, a nie predpokladať ako pevné percento.

6. Vyrovnáva stroj aj ťahanú tyč?

Nie nevyhnutne. Ťahanie za studena môže zlepšiť rozmerovú presnosť a stav povrchu, ale nemalo by sa považovať za náhradu za vyhradené vyrovnávanie, keď platia prísne požiadavky na priamosť. Ak hotový výrobok vyžaduje riadenú priamosť, výrobná linka môže byť po ťahaní nakonfigurovaná so samostatným procesom rovnania.

7. Aké informácie sú potrebné na správne uvedenie stroja?

Pred cenovou ponukou by mal dodávateľ dostať triedu materiálu, počiatočný priemer, hotový priemer, požadovanú dĺžku ťahu, dĺžku tyče, požadovaný výkon, cieľovú rozmerovú toleranciu, priechody ťahania, ak sú známe, a dostupný továrenský zdroj napájania. Fotografie alebo vzorky existujúcej špicatej tyče môžu tiež pomôcť určiť podmienky vstupu matrice a požadovanú konfiguráciu tlačnej hlavy.

8. Čo je bežne súčasťou stroja?

Štandardná konfigurácia bežne zahŕňa hydraulickú hnaciu jednotku, hlavný motor, zadnú tlačnú hlavu, ťahací valec a vozík, držiak matrice, riadiaci systém PLC a HMI a dohodnuté štandardné nástroje. Presná súprava matrice, elektrické komponenty, systém automatického nakladania alebo vykladania a ďalšie pomocné zariadenia by mali byť potvrdené v technickej ponuke, pretože závisia od materiálu, rozmerov a požiadaviek na automatizáciu zákazníka.

Odoslať dopyt
Kontaktné informácie
Povedzte nám o svojom materiáli, špecifikáciách produktu, výrobnom procese a požiadavkách na vybavenie. FangRong môže diskutovať o vhodných strojoch na ťahanie za studena, nástrojoch na ťahanie, vyrovnávacích strojoch a prispôsobených riešeniach pre vašu aplikáciu.
Hodnotenie:
5.0
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať